航空航天精密金属加工工艺选型与交付周期优化实践
航空航天零部件对金属加工的苛求,往往不在“能不能做”,而在“稳定地做”与“快速地做”之间如何取得平衡。承方金属科技(苏州)有限公司在服务某型无人机舵机壳体项目时,就曾面临这样一道典型考题——材料为TC4钛合金,壁厚最薄处仅0.8mm,形位公差要求±0.015mm,交付周期却压缩到常规工艺的60%。
工艺选型的三个决定性变量
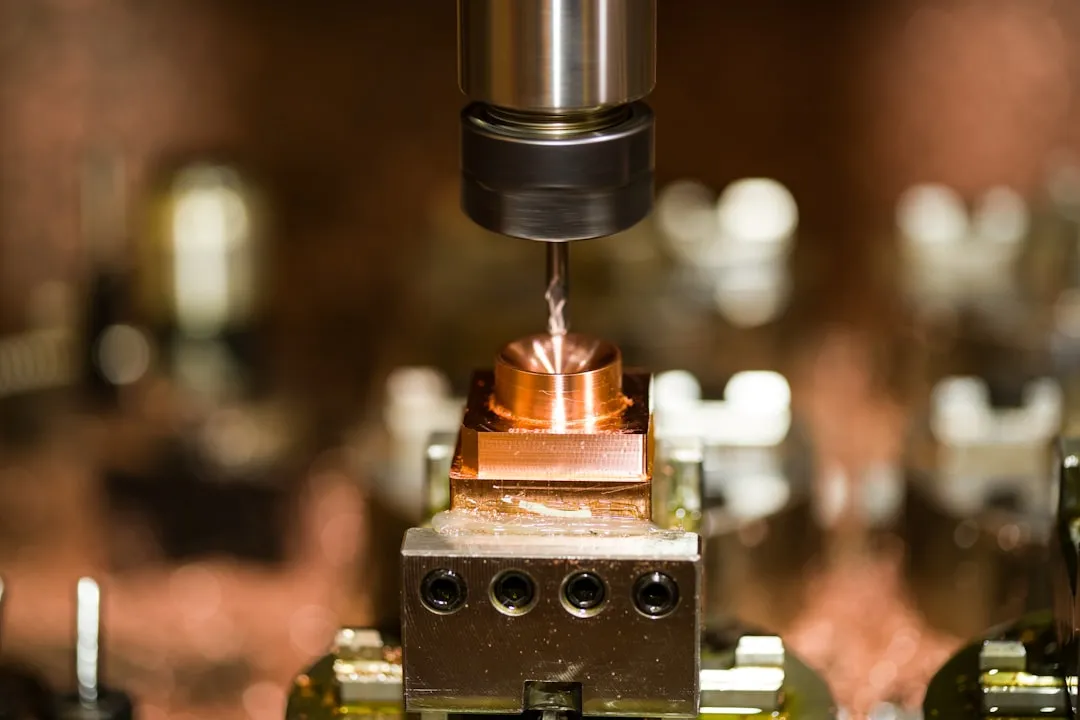
面对这类薄壁异形件,我们首先排除传统铣削方案。钛合金导热系数低,薄壁处极易产生切削热积聚,导致微观组织改变和残余应力释放。技术团队最终锁定“五轴联动铣车复合+低温微量润滑”的组合路线。这一决策基于三个变量:零件刚性系数(壁厚与直径比小于0.05)、刀具悬伸比(需控制在3倍径以内)、以及排屑路径的连续性。任何一环失衡,都会让0.8mm的腹板产生振纹。
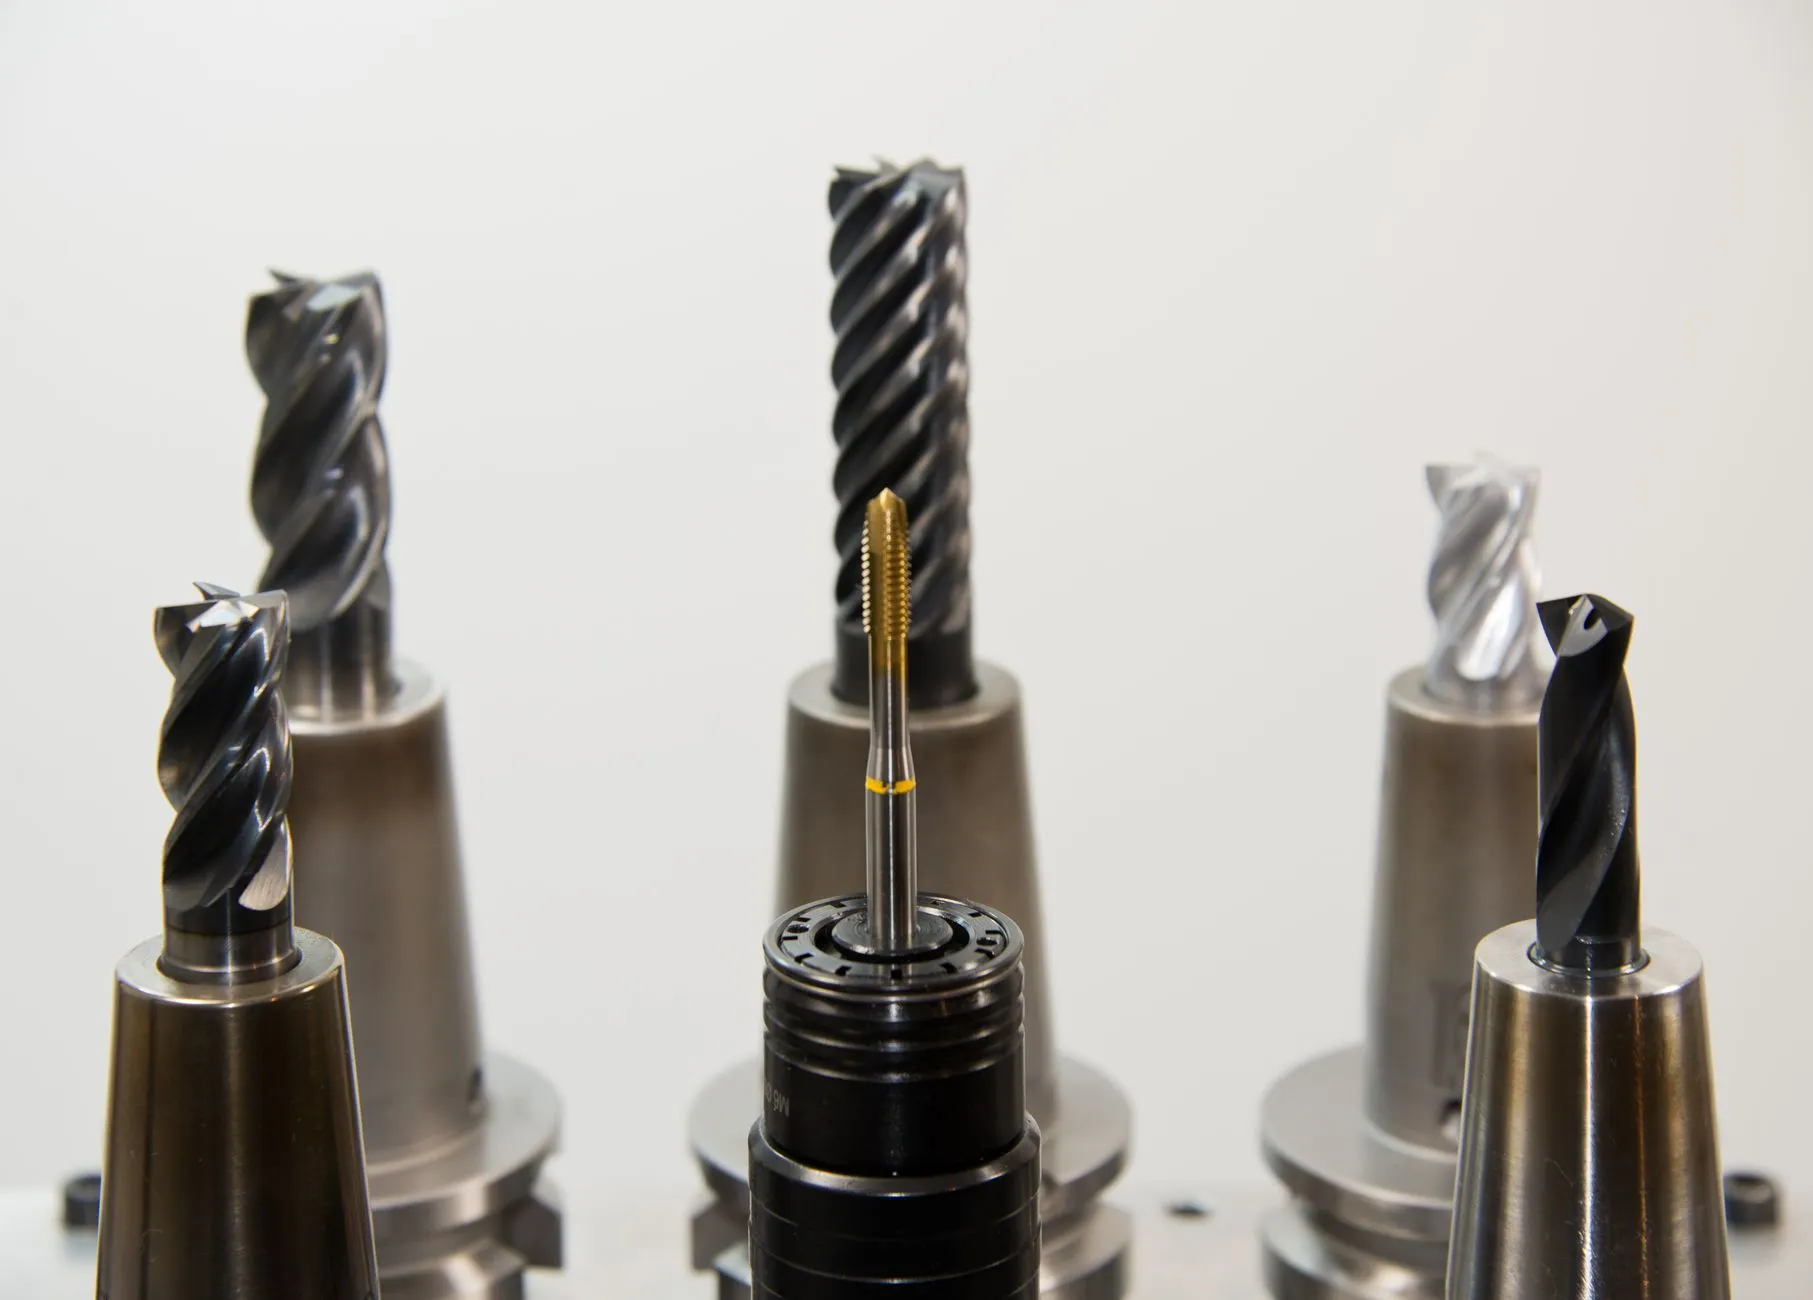
刀具路径的规划同样关键。我们没有采用常规的螺旋等高切削,而是将粗加工分为两个阶段:先用Φ12mm圆鼻刀以大切深、小切宽的方式快速去除余量,保留1.2mm精加工余量;随后换用Φ6mm锥度球头刀,以摆线式路径从中间向两侧对称铣削。这样做的好处是,让残余应力在每一刀中均匀释放,避免单侧应力集中导致的弓形变形。
交付周期压缩的实操路径
周期优化从来不是靠加班赶工,而是靠工艺链的前置协同。我们在报价阶段就同步进行可制造性分析(DFM),将原本需要三次装夹的工序合并为两次。具体措施包括:
- 利用车铣复合机床的B轴功能,在一次装夹内完成端面、内孔及斜向油孔的加工,节省二次找正时间约4.5小时/件;
- 针对钛合金易加工硬化的特性,定制变导程丝锥,将M3内螺纹的攻丝速度从800rpm提升至1500rpm,同时保证螺纹中径一致性在0.02mm以内;
- 引入在线测量补偿系统,在精加工前自动探测毛坯余量偏差,动态调整刀补值,减少首件试切次数。
这套组合拳下来,单件加工节拍从原始的2小时47分钟压缩至1小时52分钟,良品率反而从92%提升至98.5%。
值得一提的是,我们在苏州本地的供应链响应能力也帮了大忙。刀具供应商就在园区三公里范围内,特殊规格的钻头从下单到到货只需4小时,这为工艺试错争取了宝贵的窗口期。承方金属科技深知,苏州制造的优势不仅在于设备密度,更在于这种“半小时技术支援圈”的协同生态。
数据背后的工艺逻辑
项目交付后,我们做了完整的工艺复盘。对比传统方案,新工艺的刀具寿命提升了约35%(从每刃切削40分钟延长至54分钟),电力消耗降低18%。更关键的是,批次间尺寸极差从0.032mm收窄到0.017mm,这为后续客户装配免去了大量修配工作。
精密制造这条路,没有一劳永逸的万能配方。承方金属科技(苏州)有限公司始终相信,每一个零件的工艺选型都应当从材料特性、设备刚性和交付约束三个维度重新推导,而不是套用模板。如果您正在为航空件或医疗件的金属加工周期发愁,欢迎带着图纸来聊聊,我们愿意用实测数据说话。