航空航天精密零部件定制方案:承方金属科技加工能力与案例
在航空发动机涡轮叶片和卫星结构件的加工现场,我们常看到一种矛盾:图纸上的公差标注已到微米级,而车间里的设备却还在为“差不多就行”妥协。航空航天零部件对材料、热变形、表面完整性的苛刻要求,让不少苏州本地的金属加工企业望而却步——不是没有设备,而是缺乏对“精密制造”这一概念的体系化理解。
为什么航空航天件如此难加工?
以高温合金GH4169为例,其切削力是普通钢材的2.5倍,导热系数却只有后者的1/4。这意味着热量几乎全部集中在刀具刃口,如果不采用高压冷却和动态补偿策略,工件表面极易出现白层和微裂纹。更棘手的是薄壁异形结构,比如壁厚仅0.8mm的钛合金壳体,装夹变形量往往比允许公差还大一个数量级。这已经不是“能不能加工”的问题,而是“如何控制每一个微观变量”的挑战。
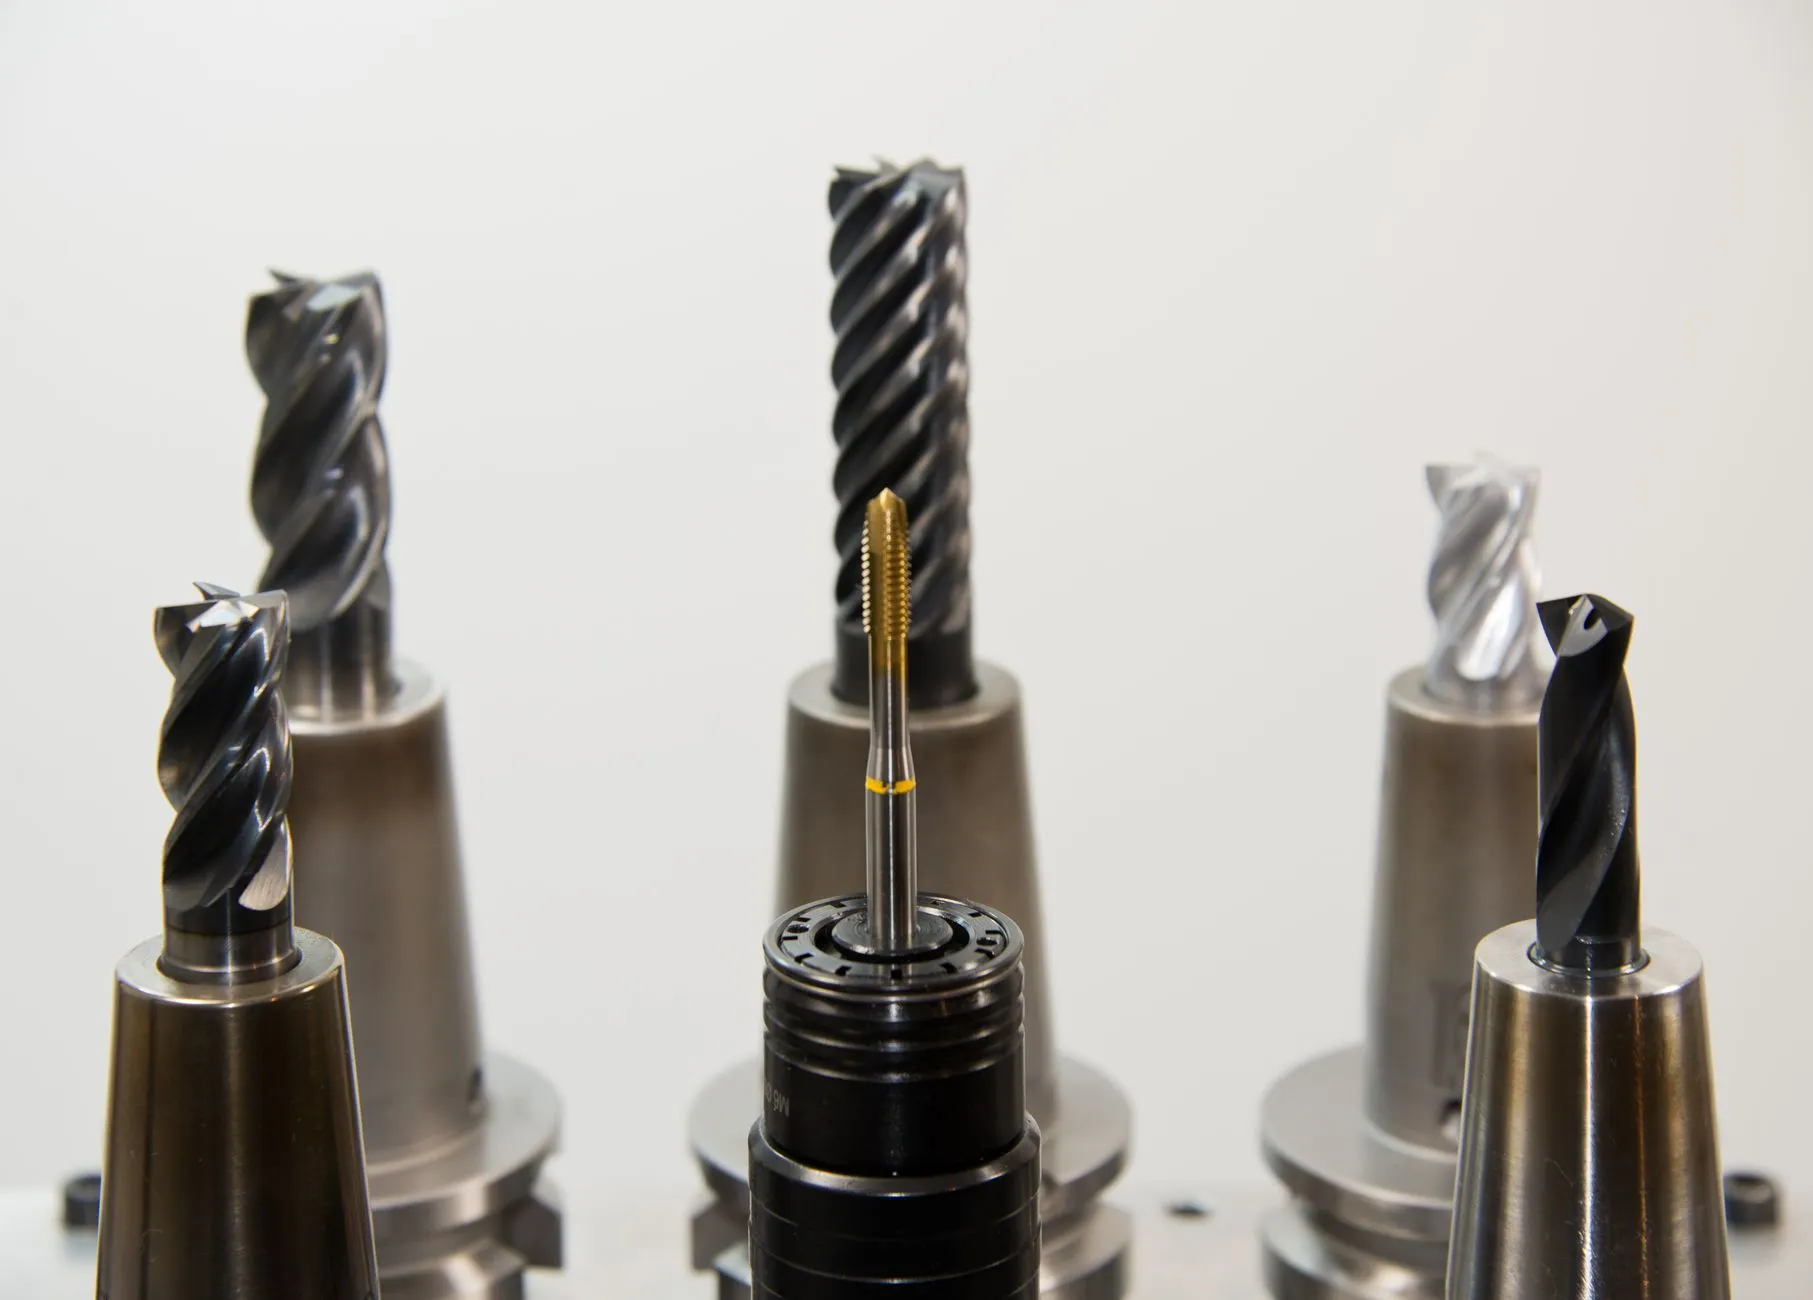
承方金属科技的技术路径
我们的做法是从刀具路径算法入手。针对闭式叶轮这类五轴联动机床加工的典型难点,团队开发了基于残余应力预测的摆线铣削策略,配合超声振动辅助系统,将表面粗糙度稳定控制在Ra0.4以内。在苏州制造基地,我们配置了恒温车间(±0.5℃)和三坐标测量仪在线反馈闭环,确保批量件的一致性。
- 材料覆盖:钛合金、高温合金、因瓦合金、铝合金及复合材料预成型件
- 尺寸范围:最大加工直径Ø800mm,长度1200mm,精度IT5级
- 特殊工艺:电火花成形、线切割、真空钎焊、精密研磨抛光
但光有设备不够。金属科技的核心在于工艺数据的积累。比如我们加工某型号卫星支架时发现,同样的程序在凌晨和下午执行,尺寸偏差方向会反转——这是车间地基微振动和温度梯度造成的。后来我们为关键工序增加了振动隔离平台,并引入基于热成像的实时补偿模块,才彻底解决这个问题。
对比:传统加工 vs 承方定制方案
很多企业还在用“试切-调整-再试切”的老办法,每次首件验证要耗费4-6小时。而我们采用数字孪生模拟+在机测量联动,首件合格率从行业平均的68%提升到92%以上。以某航空插接件为例,传统工艺需要17道工序,我们通过复合加工中心将工序整合为9道,交付周期缩短了40%,成本下降约25%。这种差距在量产时会被急剧放大。
选择金属加工服务商时,建议您重点考察三点:是否有同类材料的工艺数据库?是否具备失效分析能力?能否提供全流程检测报告?苏州制造的整体水平在国内领先,但真正能处理“小批量、多品种、高复杂度”航空航天件的企业仍然稀缺。承方金属科技(苏州)有限公司愿意成为您从图纸到装机件的可靠桥梁。
如果您正面临薄壁变形、刀具异常磨损或表面完整性不达标的困扰,欢迎带上图纸和毛坯,来我们车间做一次现场试切验证。数据不会说谎。

