2025年金属材料加工技术趋势及在航空航天领域的应用前景
2025年,航空航天零部件对材料性能的要求正在逼近物理极限。钛合金、高温镍基合金、碳纤维复合材料……这些材料固然强度惊人,但随之而来的加工难题——刀具磨损快、热变形大、表面完整性难以保证——让不少苏州制造企业的工程师们夜不能寐。问题不在于“用什么材料”,而在于“怎么把材料变成可靠的零件”。
行业现状:精密制造的“隐形天花板”
过去五年,国内金属加工行业在五轴联动、高速铣削等硬件层面进步神速,但真正的瓶颈反而出现在工艺软件和过程控制上。以航空发动机叶片为例,其型面公差要求通常在±0.01mm以内,表面粗糙度Ra≤0.4μm,这对刀具路径规划、冷却液压力、甚至车间温湿度都提出了苛刻要求。我们接触的许多苏州本地配套企业,设备并不差,差的是对“加工过程稳定性”的系统性把控——这正是金属科技从“能做”迈向“做好”的分水岭。
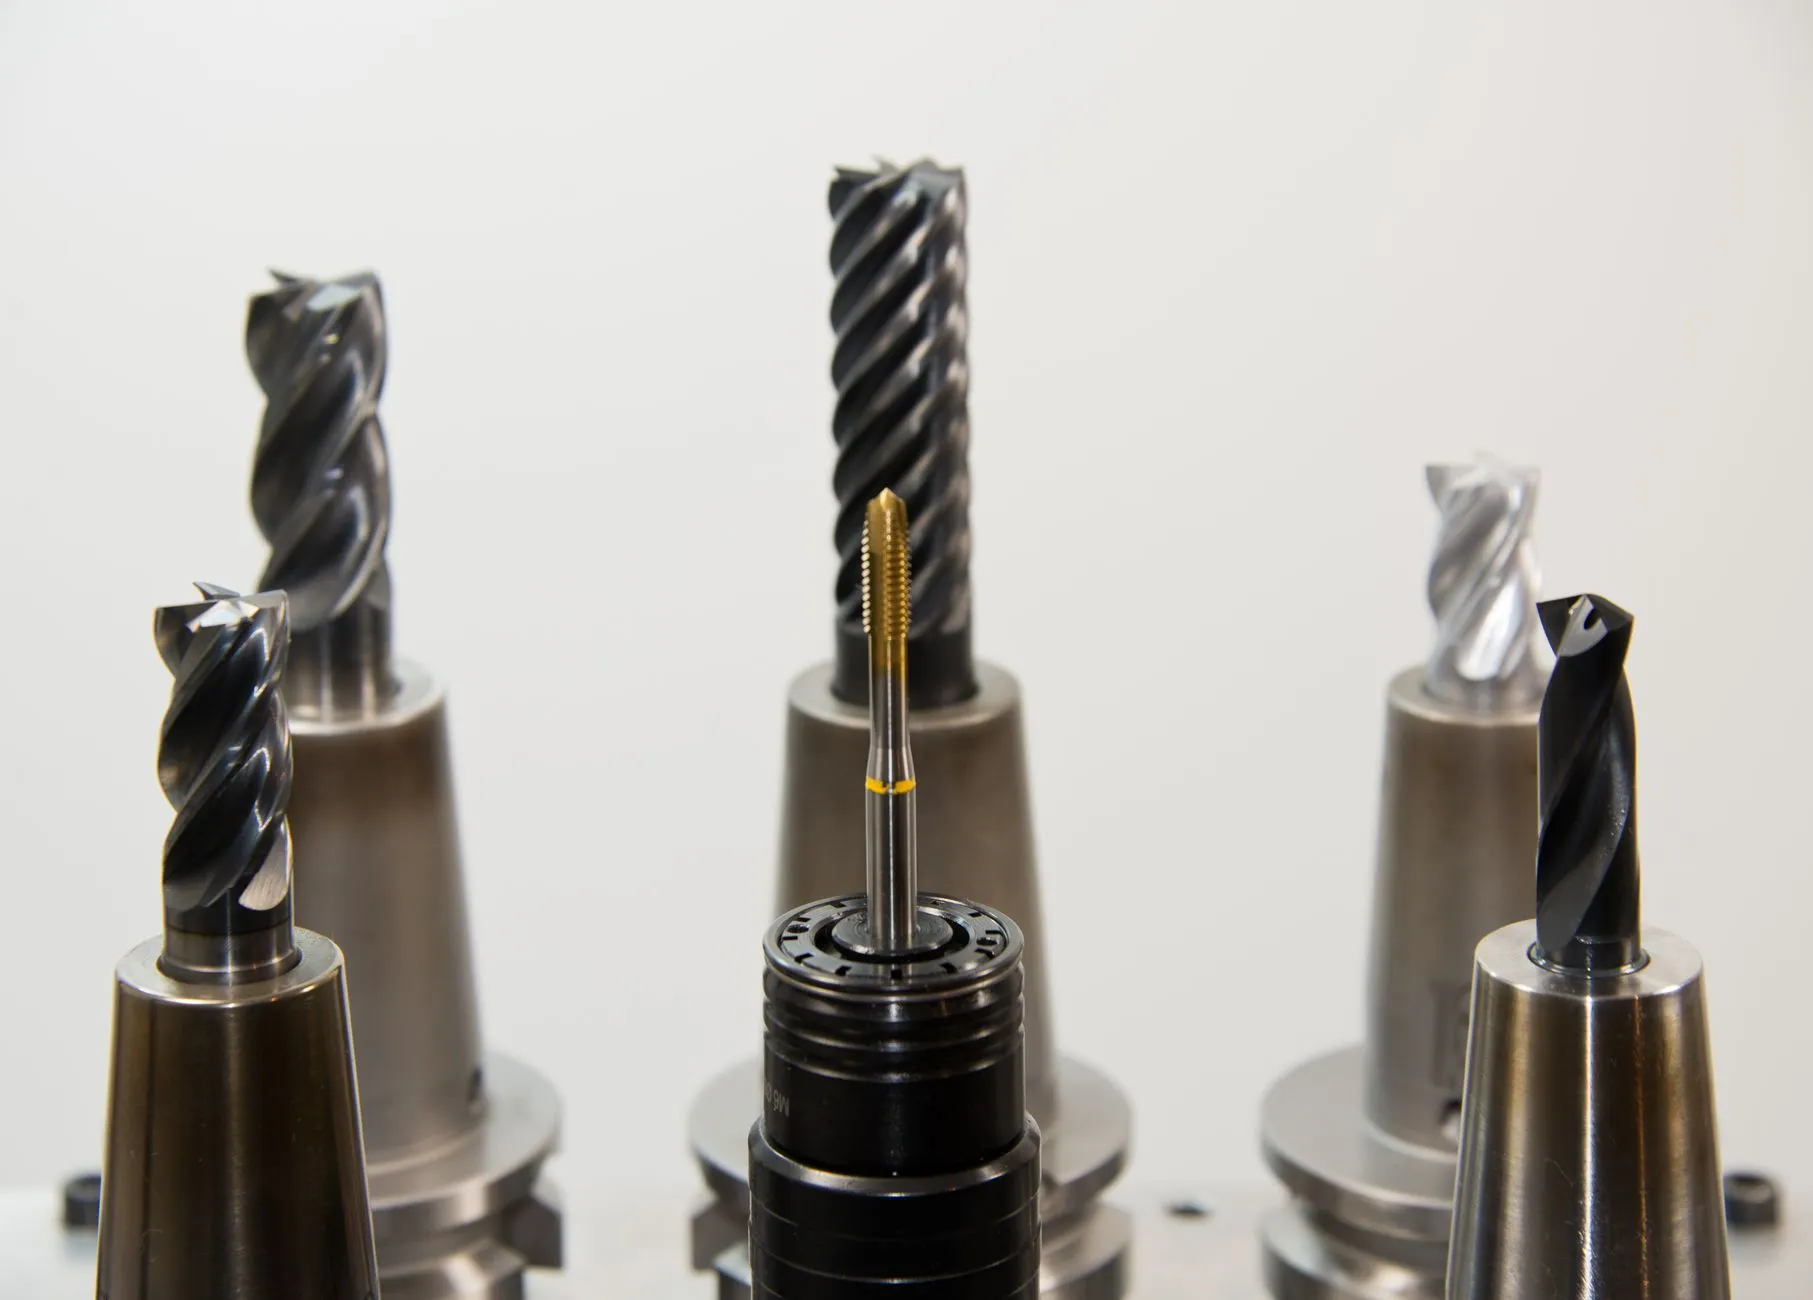
三大核心技术正在改写游戏规则
2025年值得关注的趋势很明确:第一,超声振动辅助加工(UAM)从实验室走向产线,尤其针对难加工材料,可将刀具寿命提升200%-300%,同时显著抑制毛刺和微裂纹;第二,在线自适应闭环控制,通过力传感器和机器学习实时调整进给参数,把人为经验误差降到最低;第三,增材-减材复合工艺——先3D打印近净成形毛坯,再用精密铣削完成最终尺寸,这已成为复杂内流道结构件的首选方案。
这些技术并非遥不可及。举例来说,我们在协助某航空配套客户优化钛合金结构件工艺时,仅将切削液压力从40bar提升至70bar并配合微量润滑(MQL),就使表面残余应力分布改善了35%。工艺细节的积累,比设备换代更立竿见影。
选型指南:别被参数表牵着走
面对供应商提供的“最高转速40000rpm”“定位精度±2μm”等光鲜参数,采购方往往忽略了三件事:
- 刚性匹配——主轴转速高但扭矩不足,切削硬质合金时反而容易振颤;
- 热补偿能力——加工2小时后的热漂移数据,比冷机精度更有参考价值;
- 后处理支持——CAM软件的后置处理器是否针对五轴RTCP功能做过充分优化。
在苏州制造产业集群中,一个常见误区是“盲目追求进口高端机型”。实际上,对于80%的航空航天结构件(框、梁、肋),国产高端加工中心配合成熟的工艺方案,完全能达到适航要求。关键在于工艺验证——用试切样件数据说话,而不是纸面参数。
应用前景:从“可加工”到“可预测”
展望2025年下半年,金属加工与数字孪生的结合将加速。我们预计,基于加工过程仿真和实测数据的“数字孪生车间”会在头部航空企业中率先落地。届时,每一道工序的刀具磨损曲线、工件变形趋势都可在虚拟环境中预演,金属科技企业的核心竞争力将从“加工能力”转向“数据积累与算法迭代”。
对于承方金属科技(苏州)有限公司而言,我们始终相信:精密制造的根基在于对材料特性的敬畏和对工艺参数的苛刻复盘。无论是服务国产大飞机还是商业航天客户,苏州制造的金字招牌,靠的正是这种把每一微米都较真到底的韧劲。未来已来,关键是你的产线准备好了吗?
