苏州精密金属加工技术新趋势:承方金属科技的生产实践解析
苏州,这座以精密制造为城市基因的产业重镇,正在经历一场静水流深的技术迭代。作为扎根于此的金属科技企业,承方金属科技(苏州)有限公司在长期的生产实践中观察到,传统的“来图加工”模式正被一种更强调工艺前置介入的新范式所取代。客户不再满足于单纯的尺寸达标,而是渴望供应商能对材料应力、切削热变形乃至表面完整性提出系统性解决方案。这种从“加工执行者”向“工艺合伙人”的角色转变,恰恰是当前苏州制造升级的微观缩影。
工艺逻辑之变:从“减材”到“控性”的精密制造跃迁
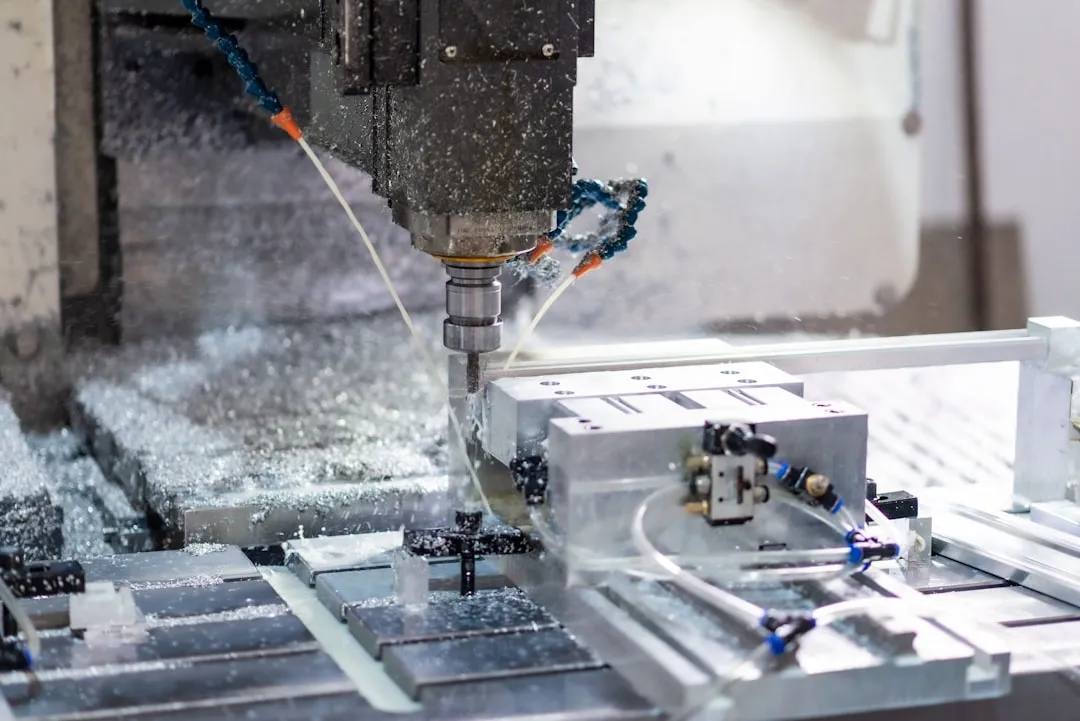
精密金属加工的核心矛盾,从来不只是机床精度,而是**切削过程中残余应力与热变形的博弈**。以我们服务过的某半导体设备零部件为例,其要求的平面度公差仅为0.005mm,若沿用常规的“粗铣-精铣-磨削”工艺链,因应力释放导致的翘曲几乎无法规避。承方金属科技在产线上引入了基于CAM仿真的“动态补偿加工”策略——通过预判薄壁件在夹持力释放后的回弹量,反向修正刀具路径坐标。这一方法看似简单,实则对编程人员的材料学功底提出了极高要求,也是同行间拉开差距的关键技术壁垒。
在苏州制造的整体版图中,这种微观层面的工艺深耕正产生涟漪效应。我们注意到,越来越多的下游客户在询价阶段就会附带详细的工况载荷说明,而非仅仅提供二维图纸。这意味着金属加工企业必须有能力解读产品服役环境,进而反向优化毛坯的纤维流向。例如,对于承受交变载荷的结构件,承方会建议改用锻造态毛坯替代轧制板材,尽管材料成本增加约18%,但疲劳寿命的提升往往能超过40%。这种基于应用场景的选材逻辑,才是精密制造区别于普通机加工的本质。
苏州制造语境下的质量控制冗余与误区规避
谈及质量控制,不少企业仍停留在“三坐标抽检”的层面,但这对于高价值金属零部件而言远远不够。承方金属科技在实践中坚持 **“过程参数全记录+关键尺寸SPC预警”** 的双轨制。车间里每台加工中心的主轴负载曲线、冷却液温度波动数据都会被纳入MES系统,一旦发现刀具磨损引发的切削力异常趋势,系统会在废品产生前自动触发换刀指令。这种预防式的管控,比事后检出的成本代价低一个数量级,也是我们能在苏州站稳脚跟的底层逻辑之一。
尽管如此,行业通病依然存在。最常见的问题集中在**阳极氧化或电镀后的尺寸超差**——表面处理层的厚度并非绝对均匀,棱边与平面的生长速率差异可达5-8微米。许多厂家忽视这一变量,导致最终装配干涉。我们的做法是在精加工阶段预留梯度余量:平面区域留0.05mm,而棱边区域则加密至0.08mm,同时要求表面处理供应商提供批次性的膜厚均匀性报告。这一细节,往往决定了精密制造项目能否顺利通过客户的高低温循环测试。
面向未来的金属科技落地路径
随着新能源与医疗器械行业对复杂异形件的需求激增,单纯的五轴联动加工已不再是稀缺能力。真正的竞争焦点转移到了**多工艺复合的柔性排产**上。承方金属科技近期在车间内部署了AGV调度系统,将车铣复合、线切割、精密研磨等工序的物流时间压缩了30%以上。对于小批量、多品种的订单,这种软硬结合的能力直接决定了交付周期能否从两周缩短至五个工作日。
最后需要提醒的是,任何先进工艺都离不开操作者的认知升级。我们在内部推行“每季度一案例复盘”机制,将典型的加工失效案例(如微裂纹、白层组织)做成教材,强制要求技术员分析根因。金属加工是一条永无止境的精进之路,只有将经验数据化、将数据标准化,苏州制造的含金量才能持续提升。承方金属科技愿与行业同仁一道,在每一次刀具与工件的接触中,探寻精密制造的极致边界。
