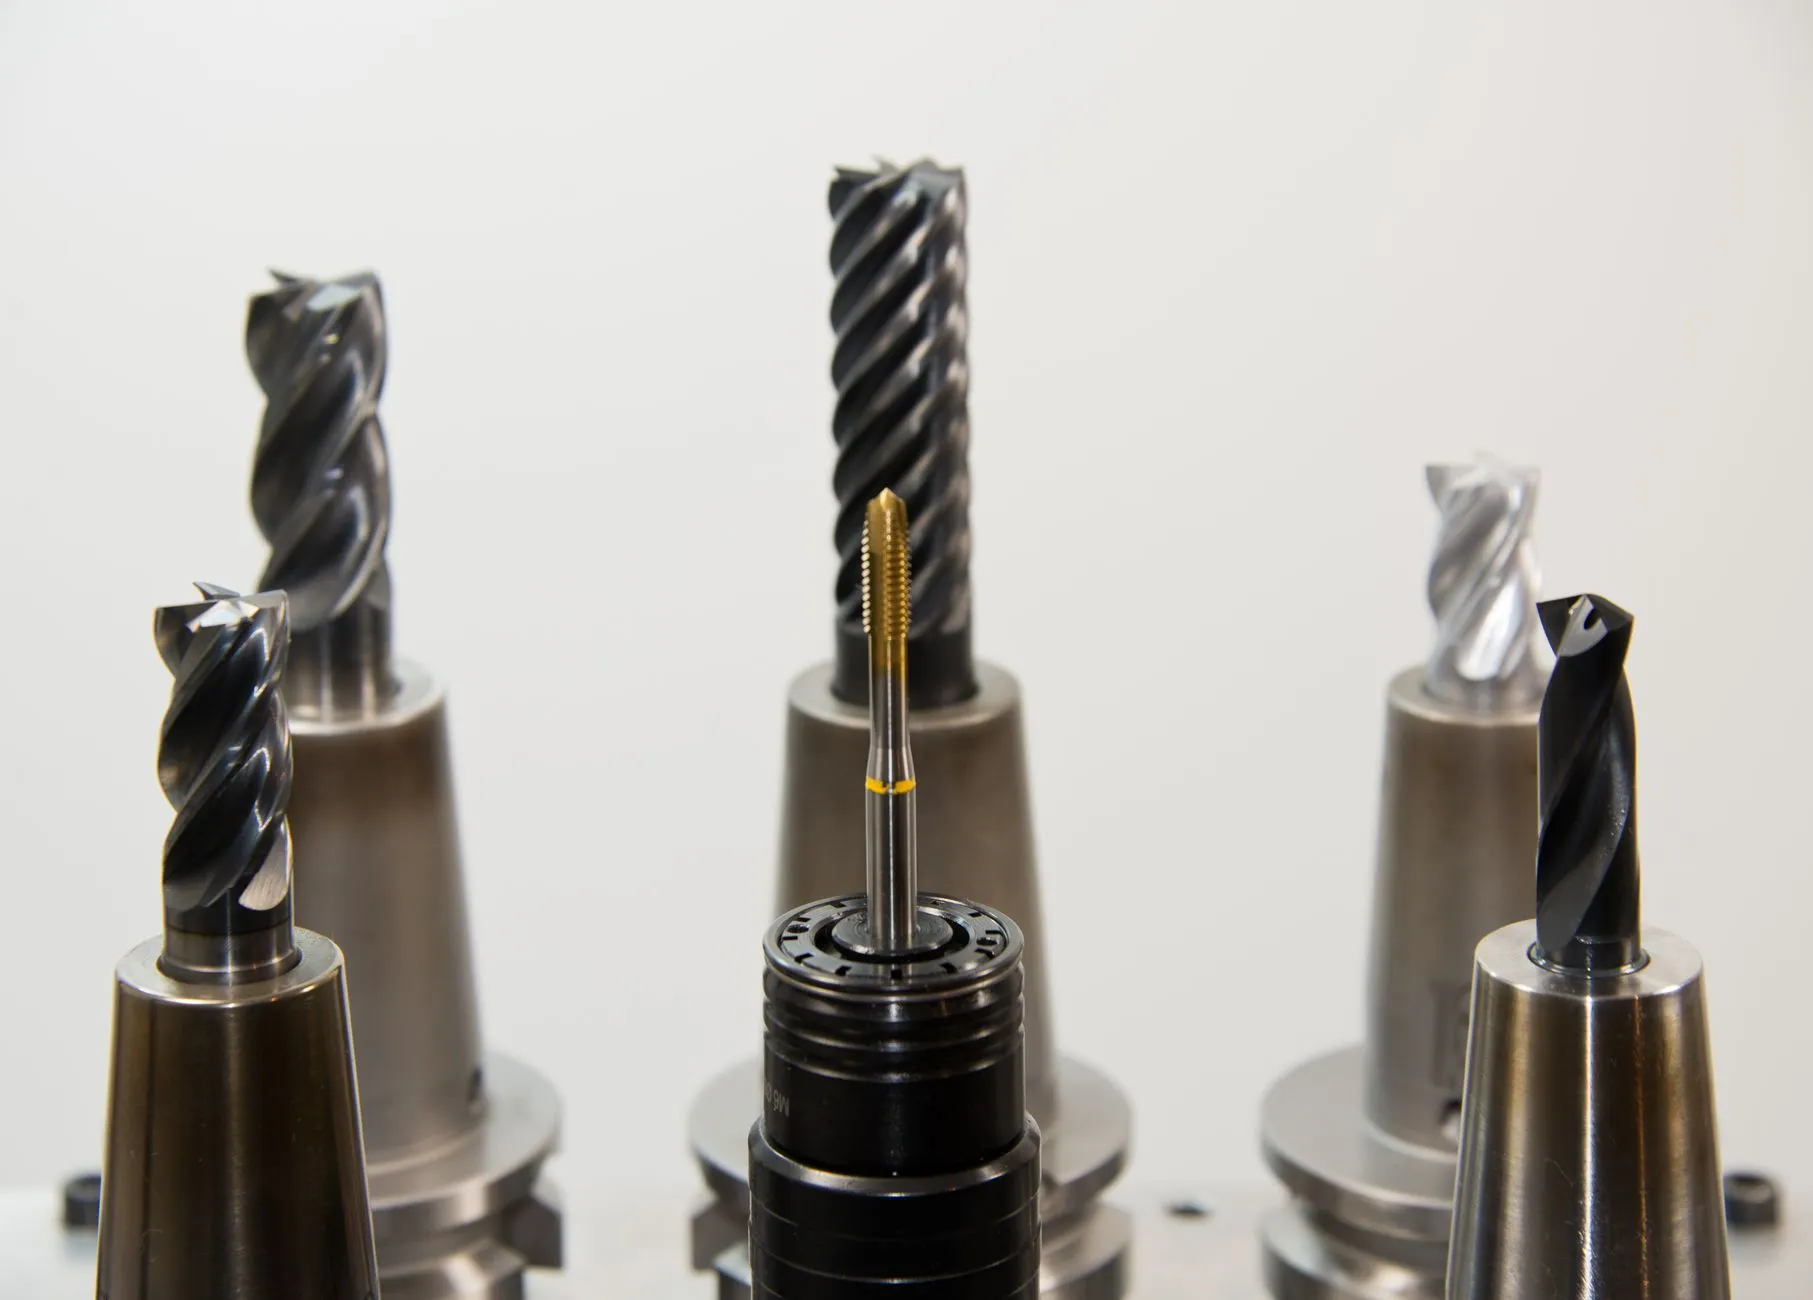
苏州精密金属加工行业观察:长三角制造业升级下的工艺新要求
长三角制造业正在经历一轮深层次的结构调整。从苏州工业园区到昆山、太仓的制造带,越来越多企业将产品精度从±0.05mm推进到±0.01mm甚至更高。这种变化对精密制造配套环节提出了新的工艺要求,也推动着金属加工行业从"能做"向"做精"转型。
精度升级背后的工艺逻辑
以新能源汽车电控壳体为例,过去普通冲压件平面度控制在0.1mm以内即可交付,如今多数主机厂要求达到0.03mm以下。这意味着金属加工环节必须重新审视材料应力释放、刀具路径规划和在线检测三个关键节点。
材料在切削过程中产生的内应力,往往在零件离开机床后才逐渐释放,导致尺寸漂移。行业内的应对方案是在粗加工与精加工之间增加一道去应力工序,通常采用自然时效或振动时效处理。振动时效可将应力释放周期从72小时压缩至2小时以内,对交期紧张的苏州制造企业来说更具实操价值。
在线检测与数据闭环
传统抽检模式已无法满足当前精度要求。苏州地区不少金属科技企业开始部署在线测头与机床控制系统联动,实现加工-测量-补偿的闭环。具体流程包括:
- 加工完成后,测头自动伸入工位采集关键尺寸数据
- 系统将实测值与CAD模型比对,计算偏差量
- 偏差超过阈值时,自动修正下一件的刀具补偿参数
- 数据同步上传MES系统,形成可追溯的质量档案
这套逻辑的核心价值在于把"事后检验"变成"过程控制",批量一致性可提升40%以上。
容易被忽视的细节
很多工厂在推进精密加工时,把注意力集中在机床本身,却忽略了夹具刚性和切削液管理。夹具夹紧力不均匀会引入装夹变形,尤其对薄壁件影响显著。切削液的浓度和pH值若长期不监控,会导致加工表面粗糙度波动,在铝合金件上尤为明显。建议每周检测一次切削液浓度,将偏差控制在±1%以内。
另一个常见问题是刀具寿命管理粗放。同一把刀具加工不同材料时,磨损速率差异可达3倍。按材料分组设定刀具更换周期,比统一按时间更换更合理。
常见问题简答
问:小批量多品种订单如何保证精度一致性?
关键在于工艺参数标准化。将每种材料-刀具-机床组合的切削参数固化为工艺卡,换型时直接调用,减少人为调参带来的波动。
问:国产设备能否满足精密制造要求?
在±0.01mm精度区间,部分国产加工中心已具备能力,但需要配套高精度主轴和光栅尺。选型时应重点关注重复定位精度指标,而非仅看标称精度。
长三角制造业的升级不是单一环节的突破,而是材料、工艺、检测、管理的系统性提升。对于苏州制造配套企业而言,理解下游行业的精度需求变化,提前在工艺端做好储备,比被动接单更有主动权。