苏州精密金属加工行业观察:航空航天零部件对材料与工艺的新要求
航空发动机涡轮叶片的加工公差通常在±0.005mm以内,这个数字意味着什么?相当于人类头发丝直径的十四分之一。当这类订单越来越多地落到苏州精密制造企业手中时,材料与工艺的匹配问题就变得无法回避。
材料端:高温合金与钛合金的加工窗口正在收窄
航空航天零部件的主流材料集中在镍基高温合金(如Inconel 718、GH4169)和钛合金(TC4、TC11)两大体系。这些材料的共同特点是高硬度、低导热系数、加工硬化倾向强。以Inconel 718为例,其导热率仅为45钢的1/4左右,切削热集中在刀刃附近,局部温度可轻松突破1000℃。
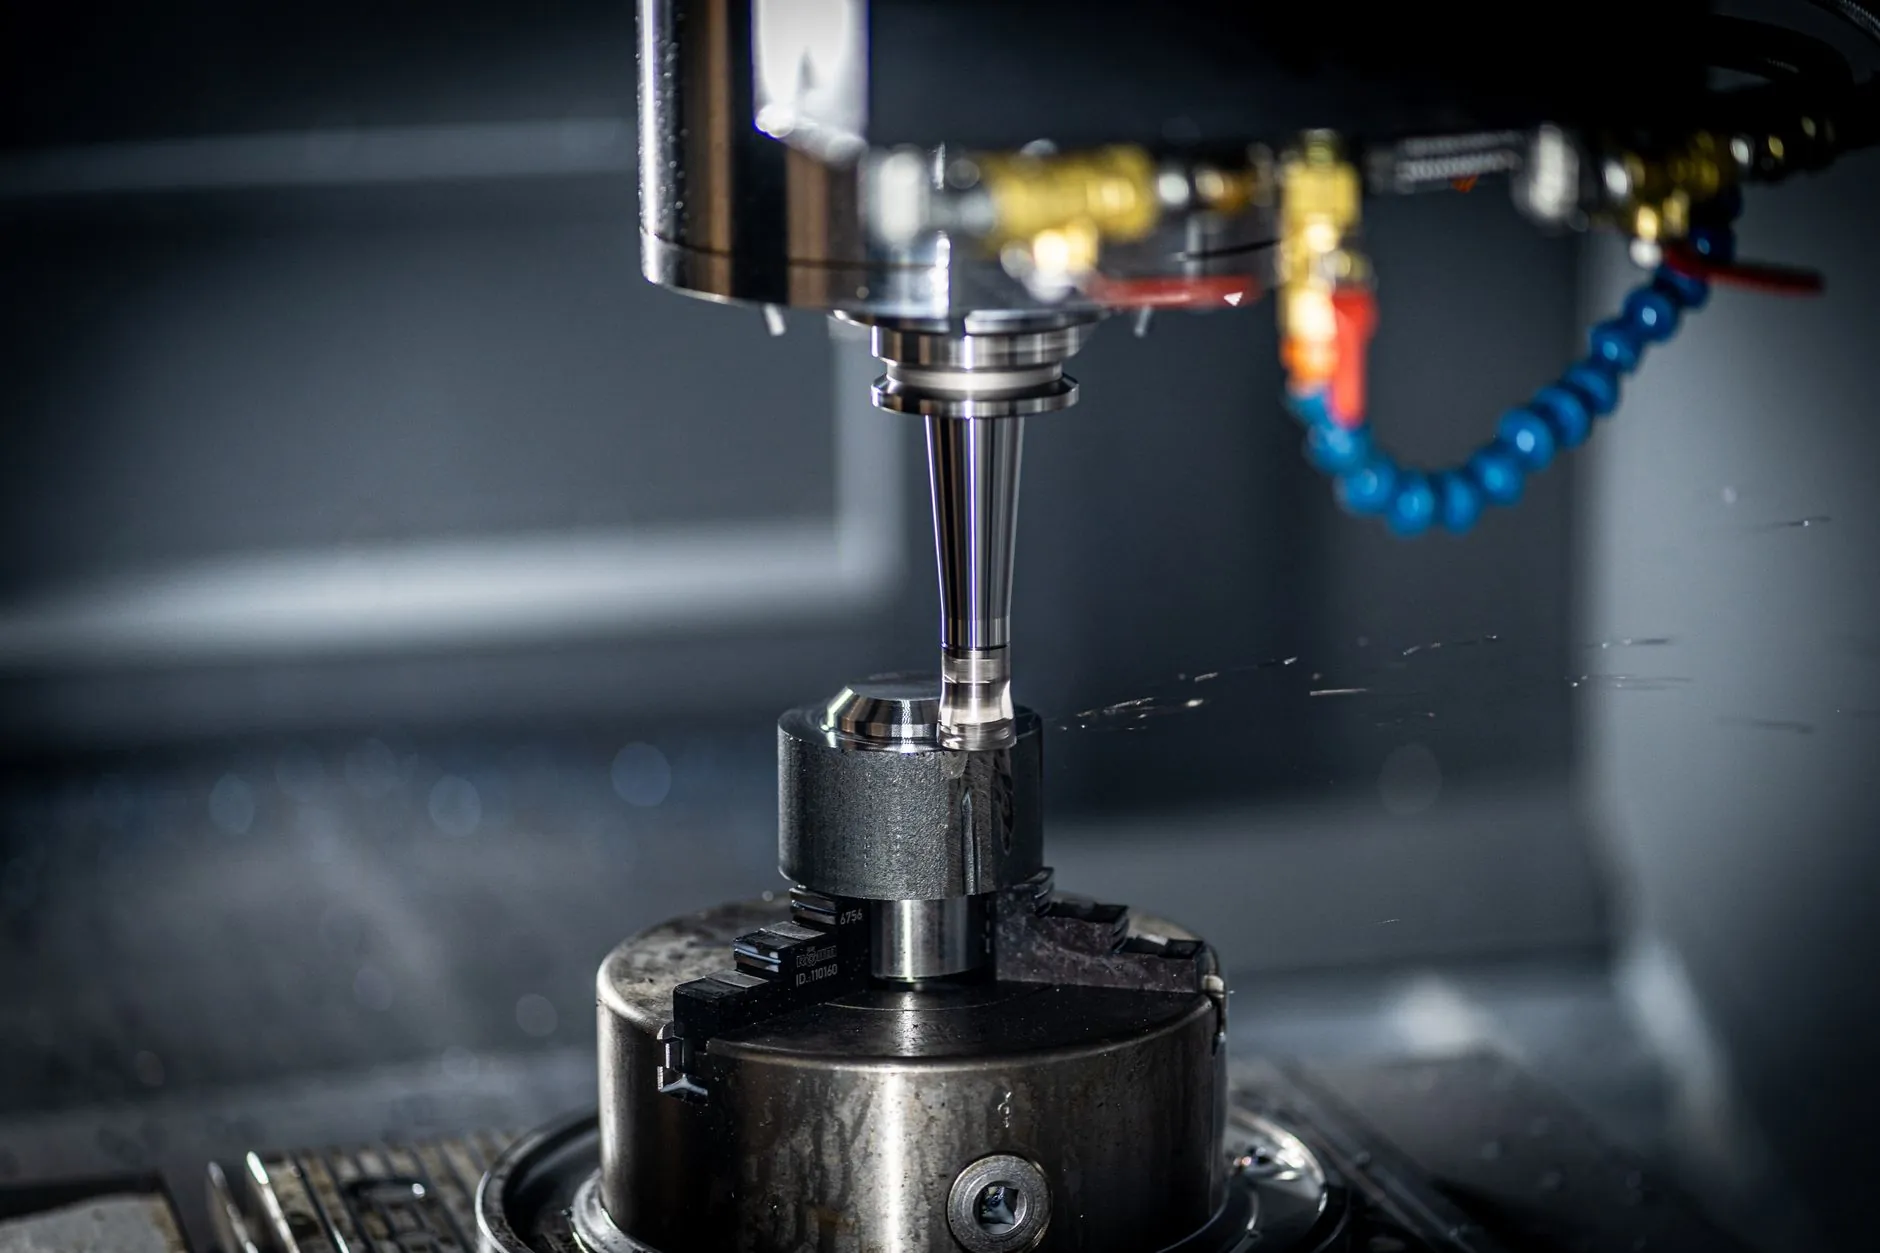
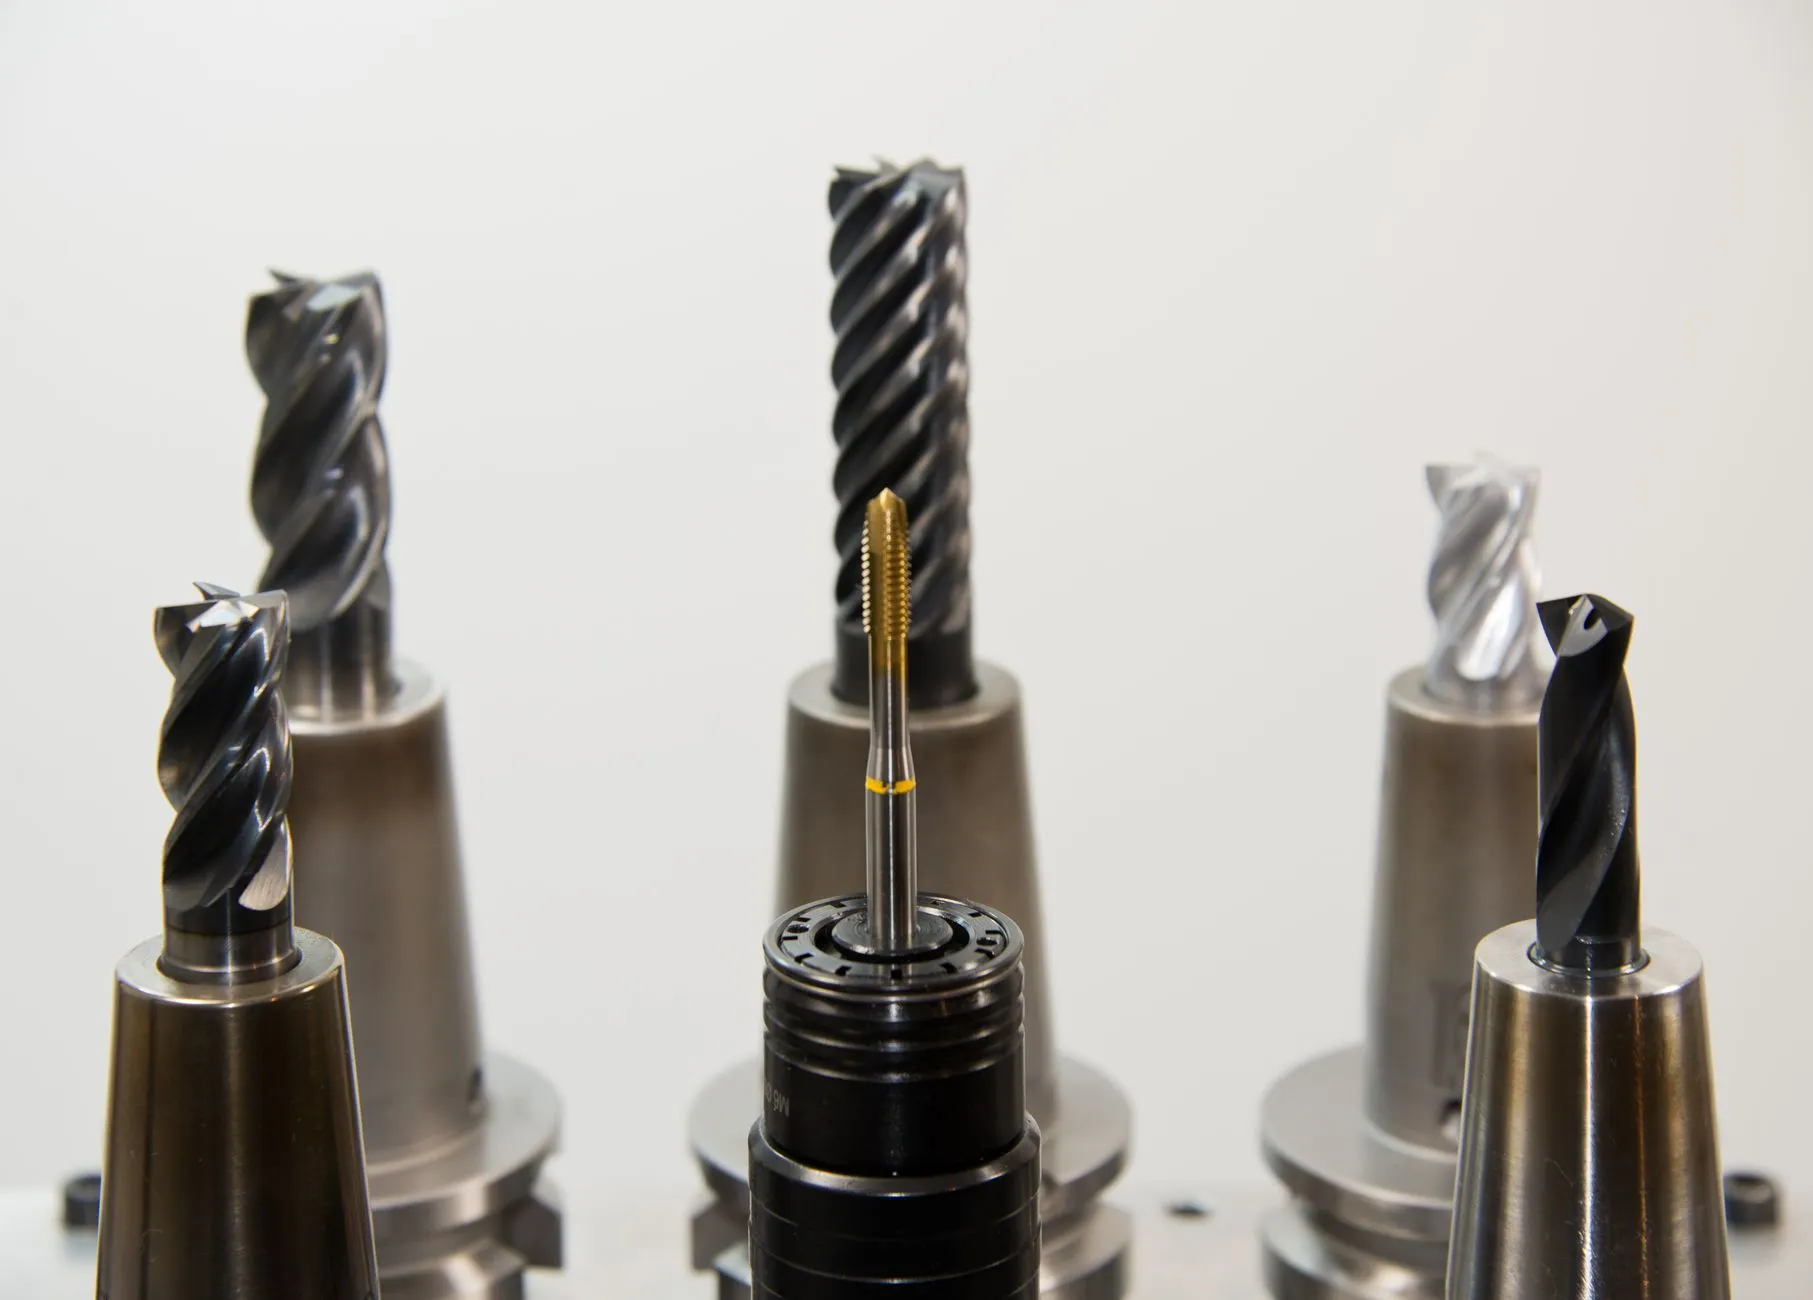
这直接导致刀具寿命急剧下降。行业内常用的解决方案是采用PVD涂层硬质合金刀具配合高压冷却(70bar以上),同时将线速度控制在30-45m/min的窄区间内。参数窗口一旦偏离,要么效率腰斩,要么刀具异常磨损甚至崩刃。
工艺端:从"能加工"到"能稳定加工"的跨越
航空航天客户审核供应商时,关注的早已不只是单件精度。他们更看重过程能力指数(Cpk)是否稳定在1.33以上,以及批量一致性是否有数据支撑。这对苏州地区的金属加工企业提出了一个现实问题:设备精度够了,但热变形补偿、刀具磨损补偿、装夹重复定位精度这些软能力是否跟得上?
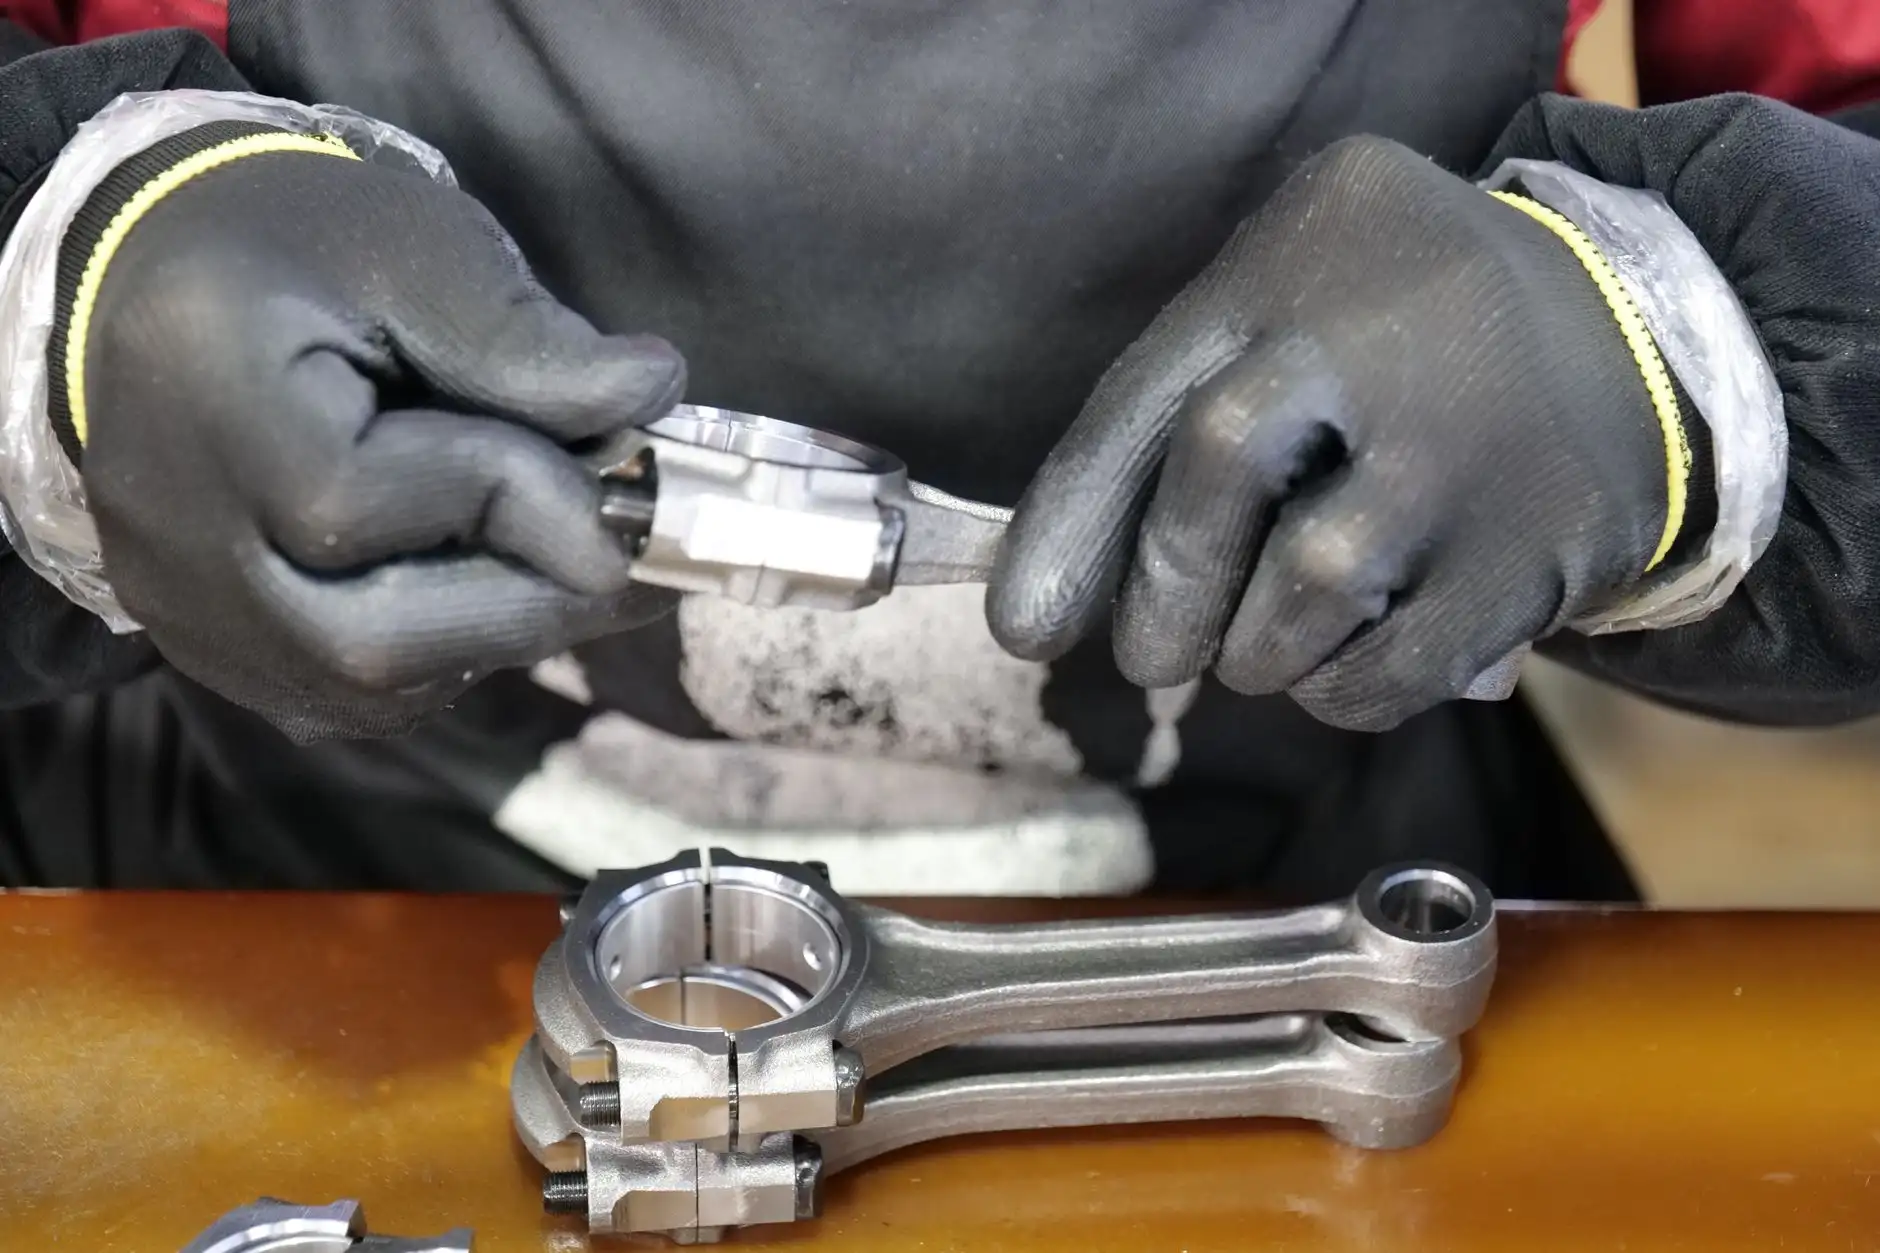
以薄壁结构件为例,壁厚可能只有0.8-1.2mm,切削力稍大就会让工件让刀变形。有经验的工艺团队会采用分层对称切削策略,配合专用柔性夹具,将每层切削深度控制在0.15mm以内,同时用在线测头做实时补偿。这套方法在苏州一些深耕精密制造的工厂中已经跑通,但并非所有企业都具备这种工艺积累。
- 刀具管理:建立刀具寿命数据库,按切削米数而非时间换刀
- 热管理:粗加工后安排自然时效或振动去应力,再进入精加工
- 检测闭环:三坐标测量数据反馈至CAM程序,修正下一批次刀路
常见问题:工艺参数与材料批次波动的矛盾
即便是同一牌号的钛合金,不同批次间的α相含量和晶粒度也可能存在差异。这会导致同样的切削参数在A批次表现良好,在B批次却出现表面粗糙度超标。应对方式是在来料检验环节增加金相抽样,并结合小批量试切验证,而不是直接套用历史参数。
苏州制造的优势在于产业链密度高,刀具供应商、热处理厂、表面处理厂都在一小时车程内。这种集群效应让金属科技企业能够快速迭代工艺方案,缩短从打样到量产的周期。承方金属科技在服务航空航天客户的过程中,也持续在材料数据库和工艺参数库上做积累,力求让每一批零件都有可追溯的工艺依据。
航空零部件对材料与工艺的要求,本质上是在推动精密制造从经验驱动转向数据驱动。谁能把工艺窗口量化、把过程能力可视化,谁就能在这个赛道里站稳脚跟。