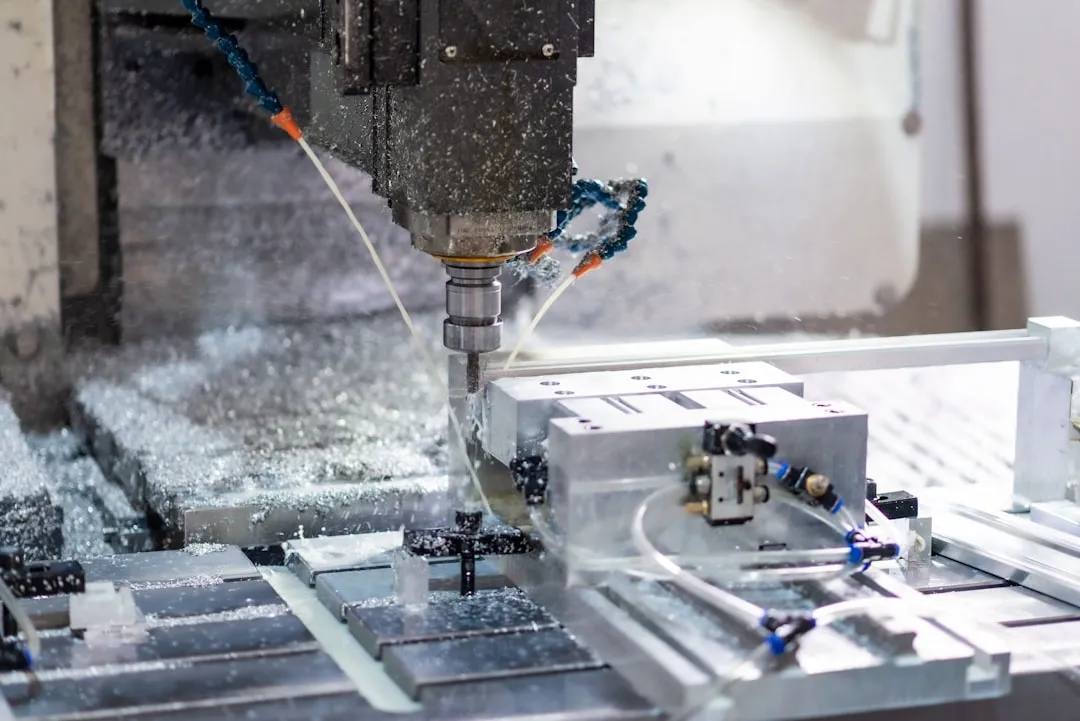
承方金属科技解析:苏州精密金属零部件加工的关键工艺与质量控制
当一款新能源汽车的电控单元因为一个0.02mm的毛刺导致信号干扰,或者一台半导体设备因金属零部件公差超差0.005mm而停机时,问题往往不在设计端,而在精密金属零部件加工的工艺控制环节。苏州作为长三角精密制造的核心聚集区,汇集了大量金属科技企业,但真正能把工艺稳定性和质量一致性做到位的,仍是少数。
行业现状:精度竞赛已经进入微米级
近五年,苏州制造在精密金属加工领域的变化非常明显。下游客户对零部件的公差要求从±0.05mm普遍收紧到±0.01mm甚至更严,表面粗糙度要求从Ra1.6提升到Ra0.4以下。这不是个别现象——消费电子、医疗器械、汽车传感器等行业都在同步推高精度门槛。
与此同时,交期在压缩,批量在变小,材料种类却在增多。钛合金、因瓦合金、高强铝合金等难加工材料的占比逐年上升,这对金属加工工艺提出了更高的适配要求。
精密加工的三个核心工艺控制点
在承方金属科技多年的生产实践中,我们发现精密制造的质量稳定性主要取决于三个环节的协同控制:
- 切削参数与刀具匹配:不同材料对应不同的线速度和进给策略。比如加工304不锈钢时,线速度过高会加剧加工硬化,导致刀具异常磨损和尺寸漂移。我们通常将线速度控制在120-150m/min,配合涂层硬质合金刀具,寿命可提升约30%。
- 热变形管理:连续加工中主轴和工件的热膨胀是精度杀手。粗精加工分离、中间插入自然冷却或强制冷却,是控制热变形的有效手段。
- 在线检测与补偿:单纯依赖首件检验和抽检已经不够。配置在线测头,在关键工序后实时反馈尺寸偏差并自动补偿刀补,才能把批量一致性控制在CPK≥1.33的水平。
这三者缺一不可。很多加工厂设备不差,但工艺参数没有针对具体材料做优化,检测手段也停留在离线抽检阶段,结果就是首件合格、批量波动。
质量控制:从“检出来”到“防得住”
质量控制的思路需要转变。传统的做法是加工完再检验,挑出不合格品。但精密制造的趋势是过程控制前置——通过SPC(统计过程控制)监控关键尺寸的趋势变化,在尺寸接近公差上限之前就介入调整。
具体执行上,我们建议关注几个可落地的动作:
- 建立关键特性清单(KCL),明确每个零件的关键尺寸和对应的检测频次
- 使用三坐标测量机(CMM)做首件全尺寸报告,作为工艺放行的依据
- 批量生产中每2小时抽检关键尺寸,数据录入SPC系统,观察趋势而非单点值
- 出现趋势偏移时立即调整刀补或更换刀具,不等尺寸超差再处理
这套方法在承方金属科技的多个量产项目中已经验证,批量不良率可以稳定控制在200PPM以内。
应用前景:精密金属零部件的需求边界在扩展
苏州制造的精密金属零部件正在从传统的3C和汽车领域,向半导体设备、氢能装备、人形机器人等新兴方向延伸。这些领域对零件的洁净度、耐腐蚀性和尺寸稳定性提出了新的要求,也推动金属科技企业不断升级工艺能力和检测体系。
对于采购方来说,选择加工供应商时,不应只看设备清单和报价,更要考察其工艺参数库是否完善、过程控制是否到位、检测数据是否可追溯。精密制造的本质,是把每一个微米级的偏差都管理起来——这需要体系,而不只是设备。