苏州精密金属加工厂如何通过工艺优化保障零部件交付周期
在苏州制造业密集的产业带里,不少采购经理都遇到过类似情况:图纸确认后,供应商承诺25天交付,到了第20天却告知"还在等热处理"。零部件交付周期失控,往往不是单一环节的问题,而是工艺链条上多个隐性瓶颈叠加的结果。
承方金属科技(苏州)有限公司在服务汽车零部件、半导体设备、医疗器械等领域客户的过程中发现,交期波动的根源通常集中在三个层面:工艺路线设计冗余、工序间等待浪费、以及异常响应滞后。多数工厂的排产逻辑仍停留在"设备不空转"层面,而非"零件不落地"。
工艺路线合并:减少装夹次数就是压缩周期
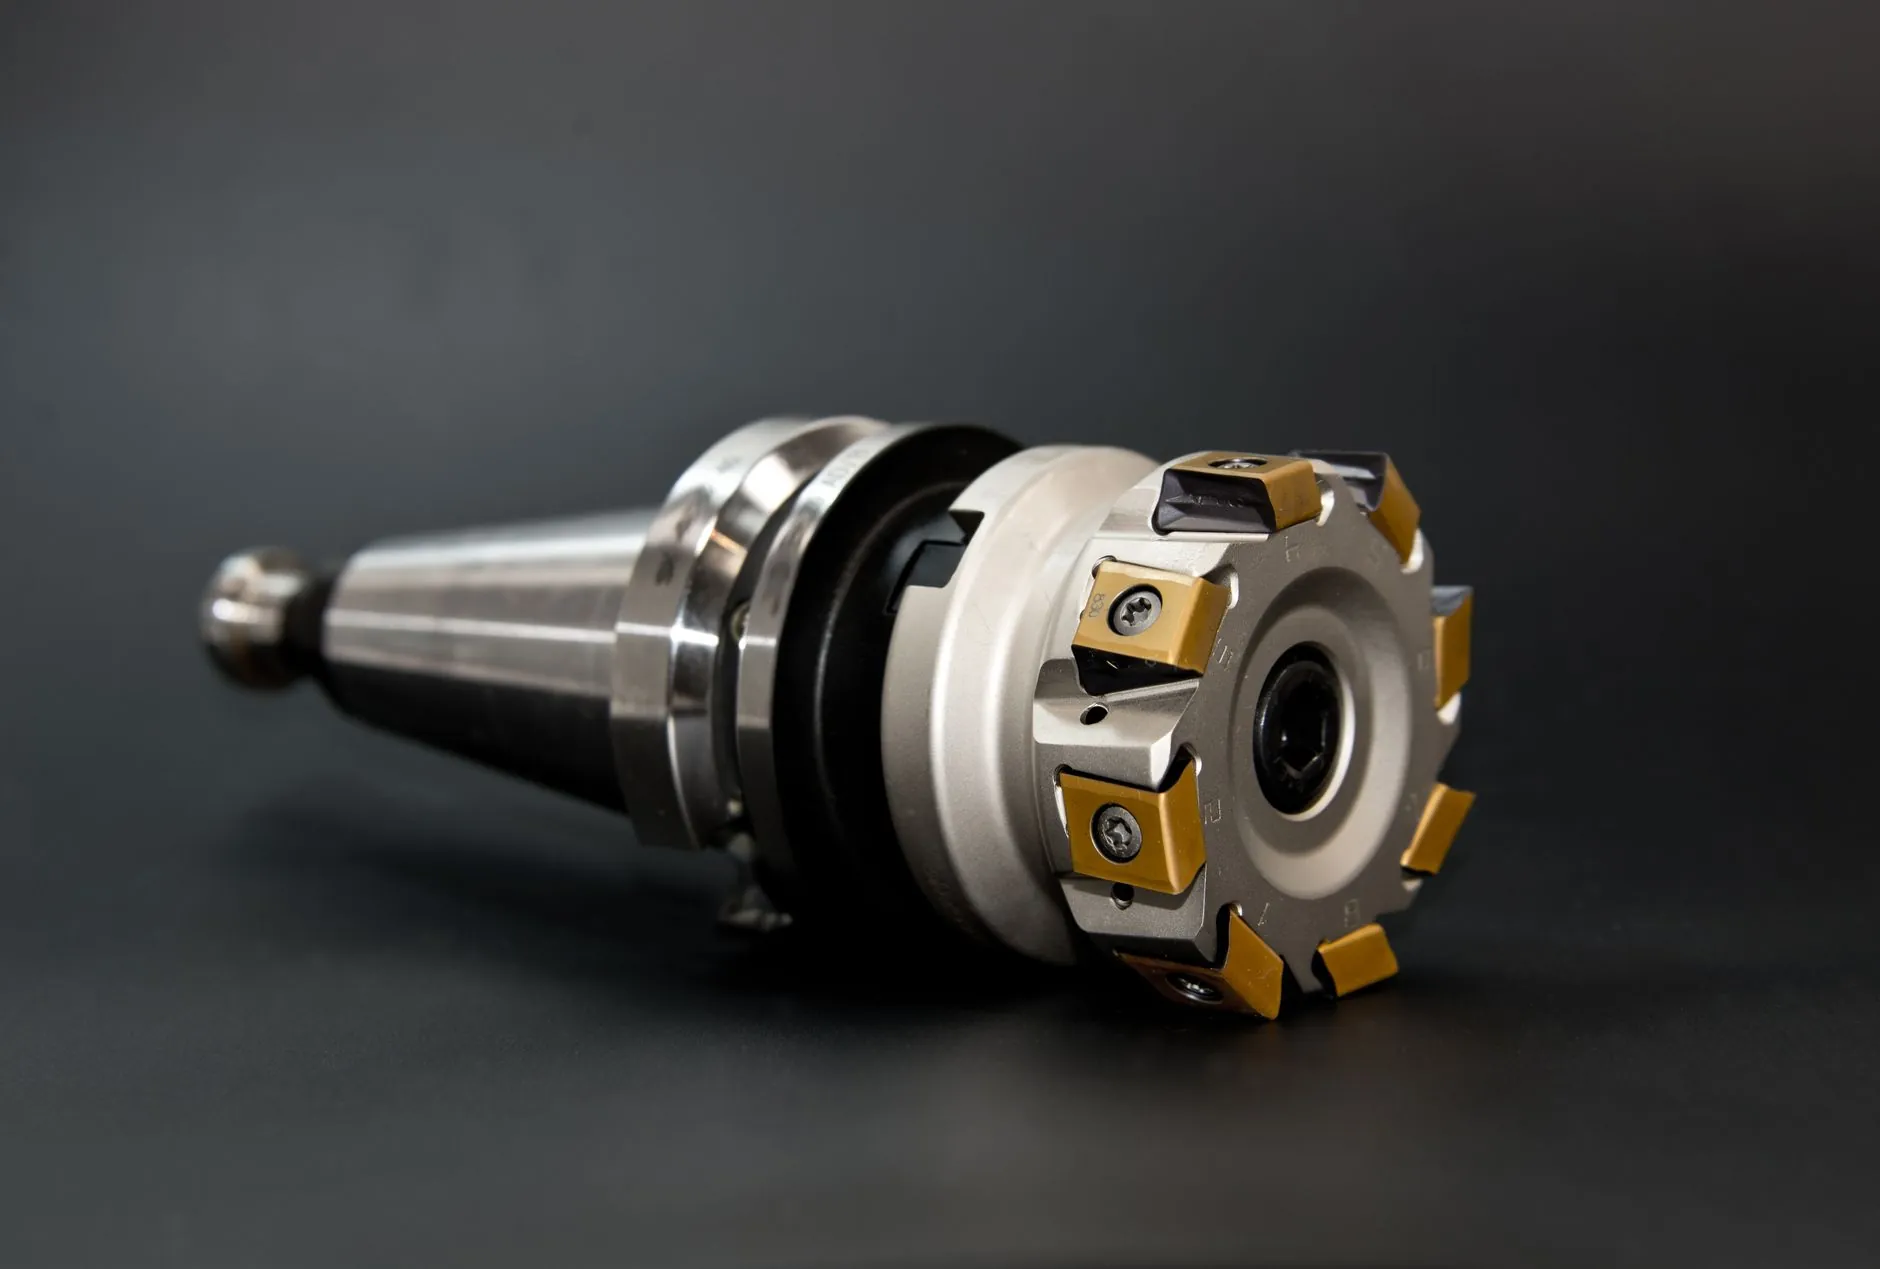
以一块典型的铝合金腔体零件为例,传统路线是CNC粗加工→去应力→精加工→线切割→打磨,五道工序意味着五次装夹、五次对刀、五次流转。通过引入车铣复合中心和五轴联动加工,可将粗精加工合并为一次装夹完成,形位公差更稳定,周转时间直接缩短30%以上。
这类优化在精密制造领域已不是新鲜概念,但真正落地需要工艺工程师对零件功能面有清晰判断——哪些面必须一次装夹保证同轴度,哪些特征可以拆分到独立工序。判断标准不同,周期差异可能达到一倍。
热处理与表面处理的排产协同
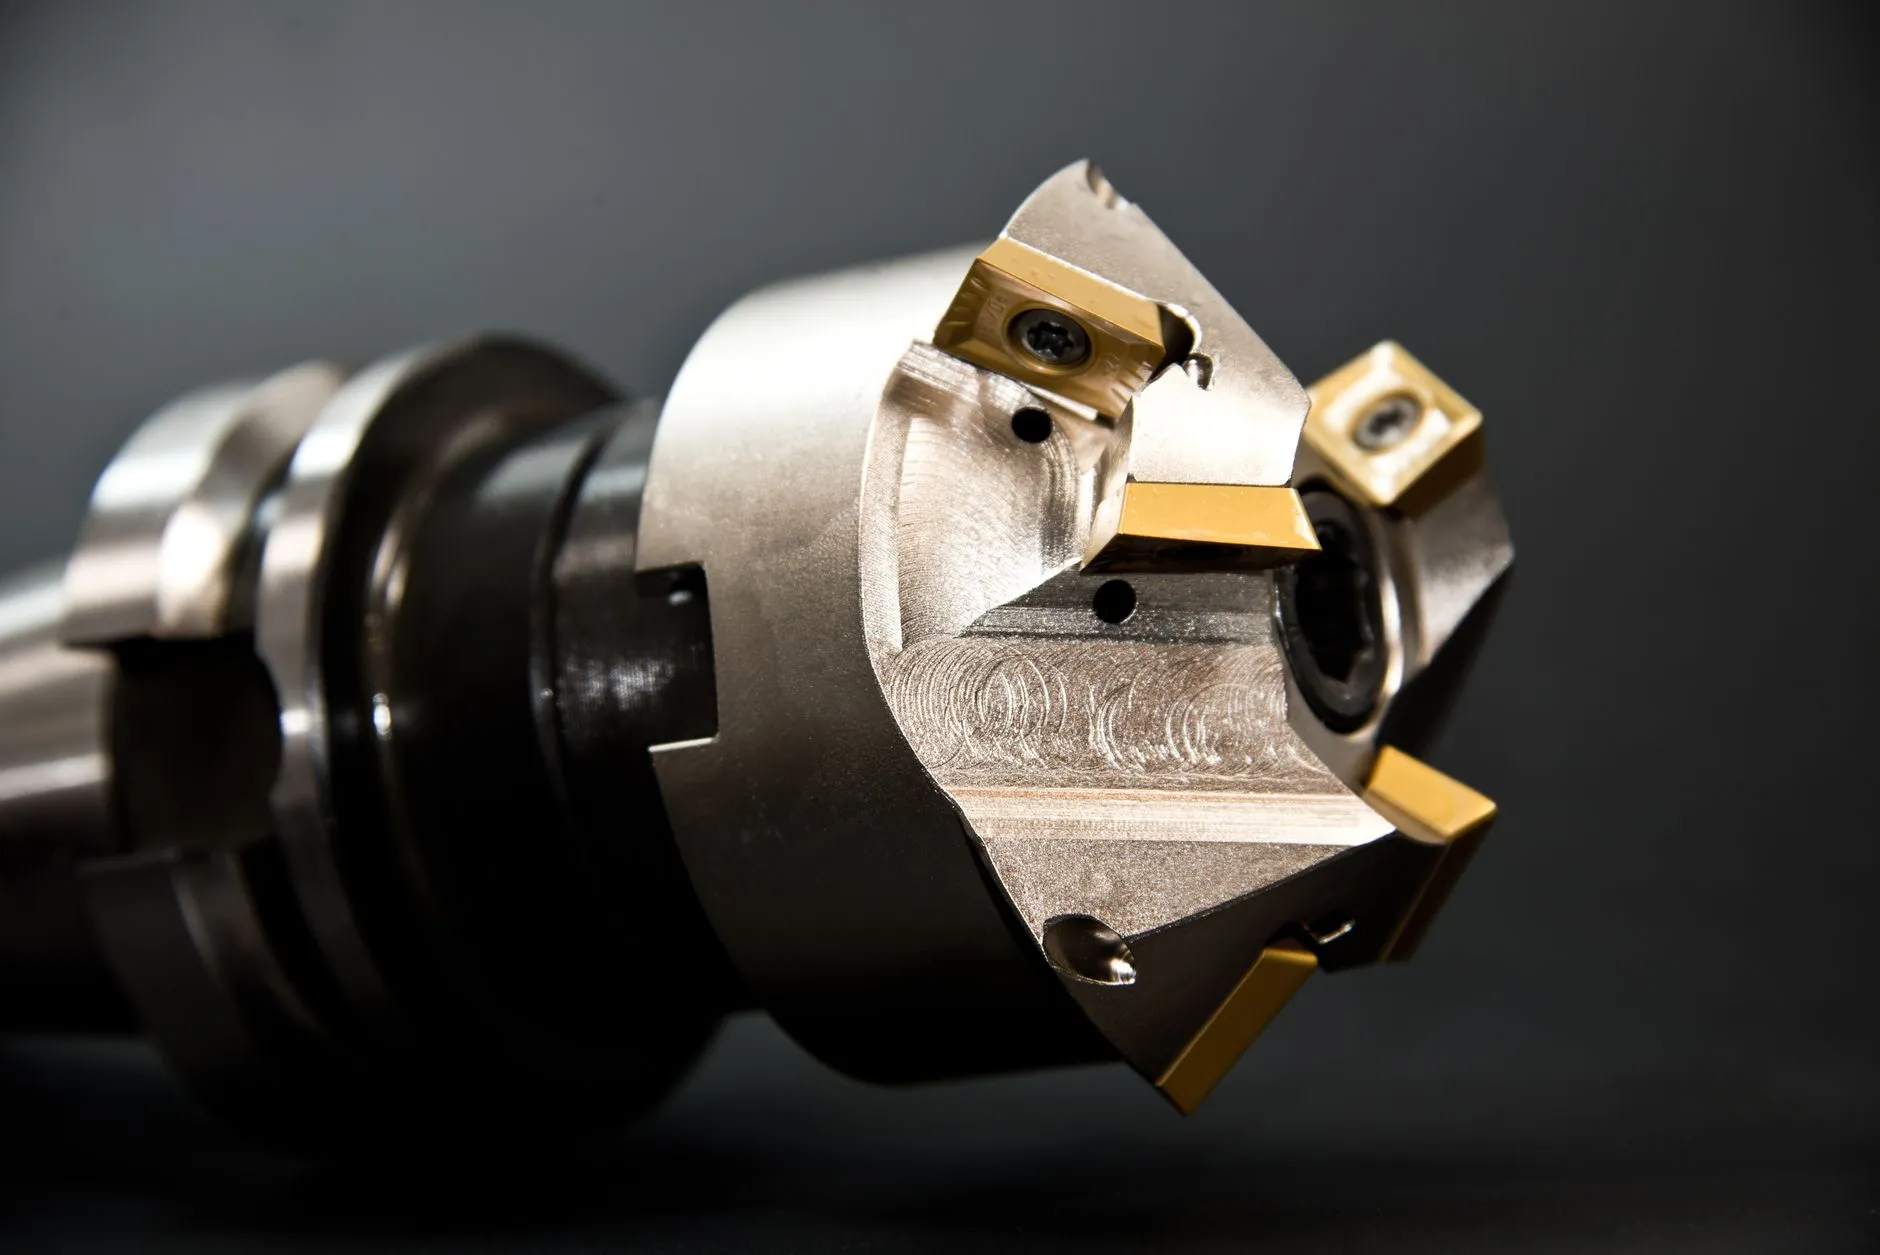
苏州地区的外协热处理资源并不稀缺,问题在于"批次凑炉"的等待时间。很多工厂习惯等同一材质、同一硬度要求的零件攒够一炉再送,导致单个急件被拖3-5天。承方金属科技的做法是:对交期敏感的订单,在工艺评审阶段就锁定热处理窗口,必要时采用小炉真空淬火或离子氮化替代常规气氛炉,牺牲少量单件成本换取确定性交期。
表面处理同理。阳极氧化、钝化、镀镍等工序的排期应与机加工进度并行推进,而不是等零件全部完工再统一外发。
- 关键动作:工艺评审时同步确认外协工序的时间窗口,而非完工后才联系供应商
- 数据参考:并行排产可减少整体交期15%-20%的等待浪费
- 适用场景:多品种、小批量、交期紧的精密零部件订单
异常响应机制决定交期下限
再完善的工艺方案也会遇到刀具异常磨损、尺寸超差、材料批次差异等问题。真正拉开交付差距的,是异常发生后的响应速度。承方金属科技在苏州制造基地推行的是首件三检+过程SPC监控,关键尺寸每两小时抽检一次,数据实时录入系统。一旦CPK低于1.33,立即触发工艺调整,而不是等终检才发现批量超差。
交付周期从来不是某一个环节的指标,而是从报价评审到最终出货的全链路能力体现。对于采购方而言,选择供应商时不妨多问一句:你们的工艺路线中,哪些工序是并行排的?异常响应有没有数据支撑?这比单纯比较单价更能预判交期风险。