航空航天领域精密金属零部件加工方案对比:苏州企业如何匹配严苛标准
航空航天零部件对材料性能、尺寸精度与一致性要求极高。以航空发动机叶片榫头为例,其轮廓公差通常需控制在±5μm以内,表面粗糙度Ra≤0.4μm,同时要满足AMS、ASTM等标准对金相组织和残余应力的规定。承方金属科技(苏州)有限公司在服务长三角航空供应链的过程中,积累了对这类严苛标准的落地经验。本文从工艺路线、设备匹配与过程控制三个维度,对比当前主流的精密金属零部件加工方案。
主流加工方案的技术差异
目前航空航天精密零件加工主要围绕三条路线展开:五轴联动铣削、精密车铣复合以及电化学加工(ECM)。五轴联动适合钛合金结构件与铝合金框架类零件,通过一次装夹完成多面加工,减少基准转换误差;车铣复合则更适用于回转体类零件,如燃油喷嘴壳体、作动筒活塞,可在同一平台完成车削与铣削特征。ECM在镍基高温合金薄壁件上优势明显,无切削力、无刀具磨损,但工装设计周期长,适合大批量定型产品。
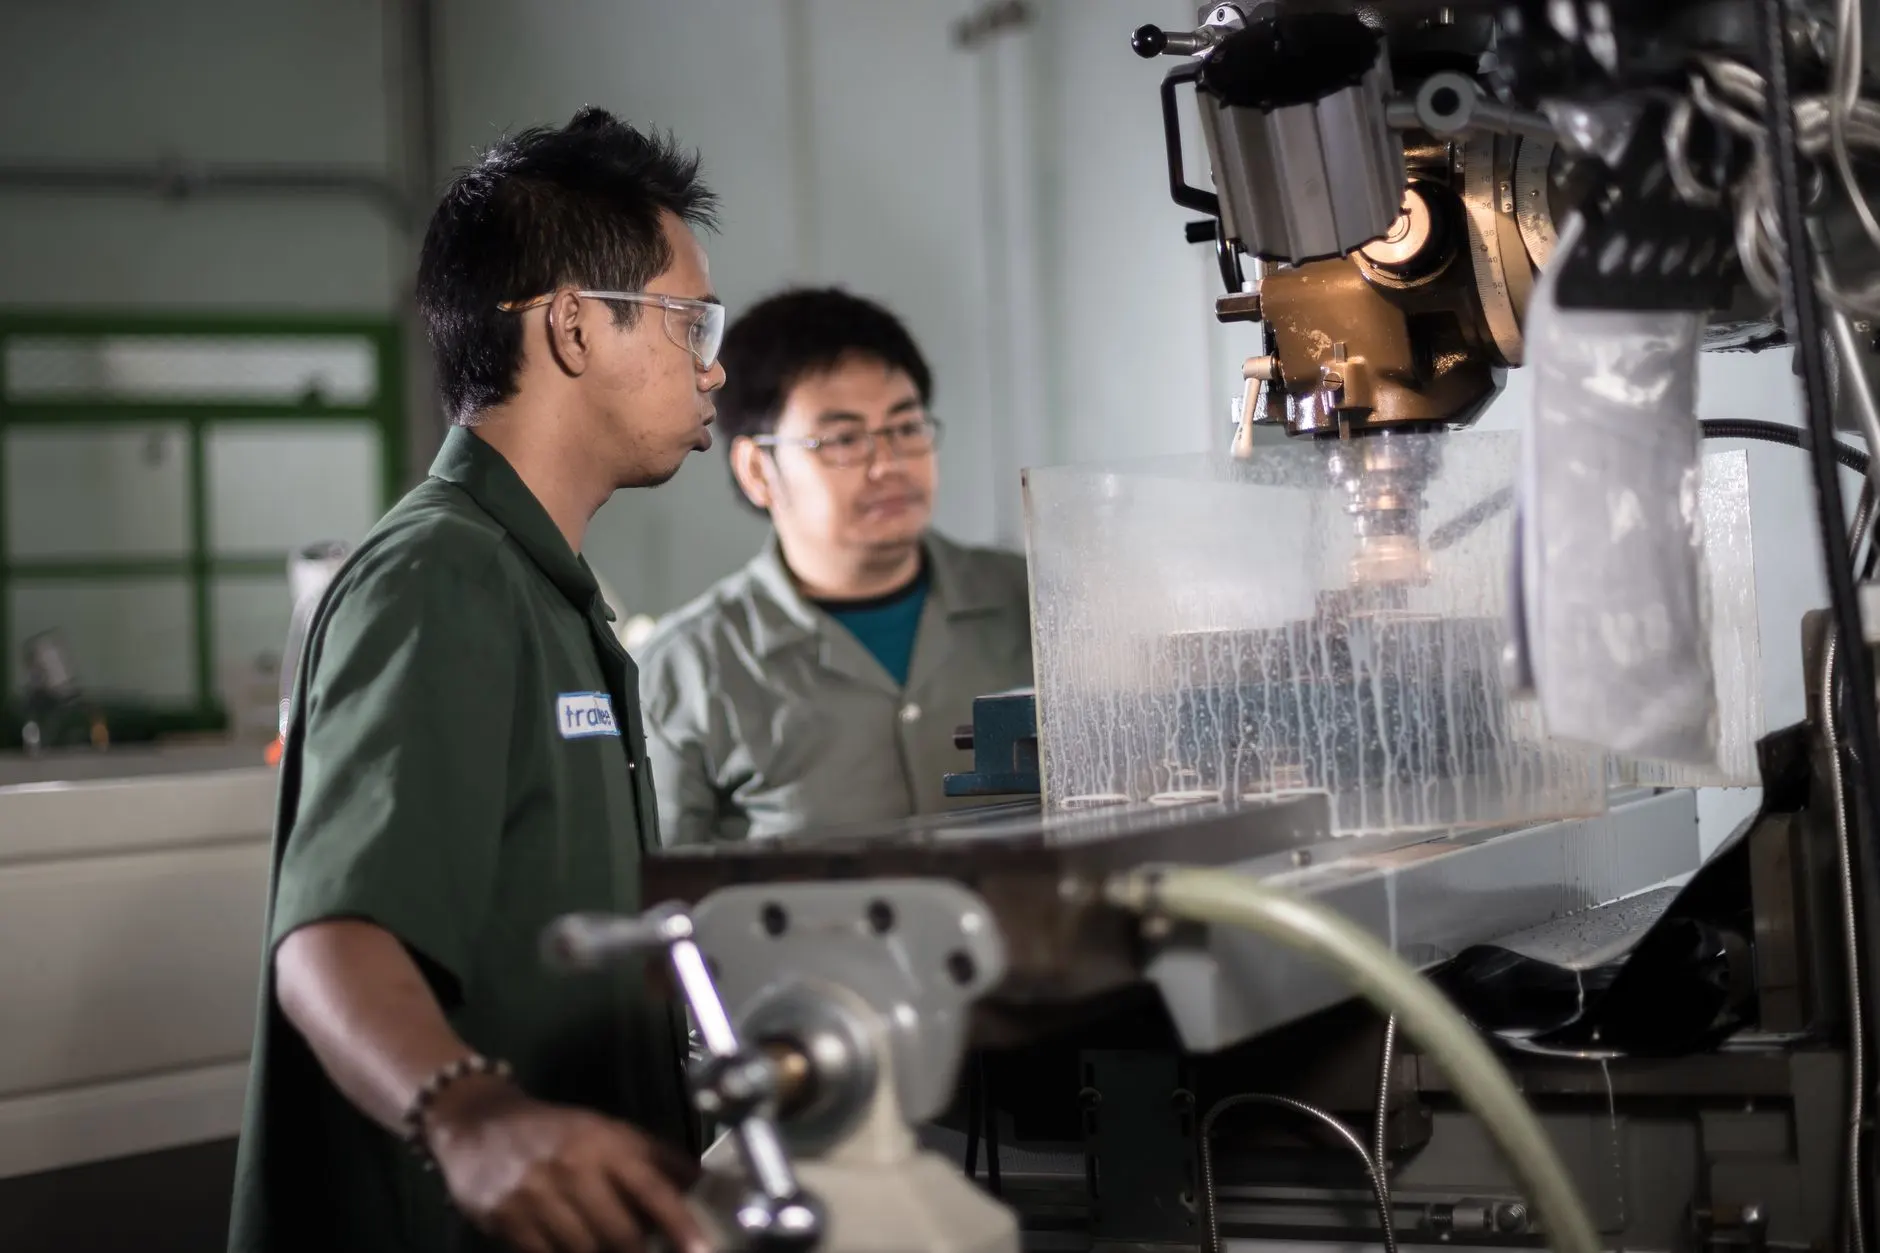
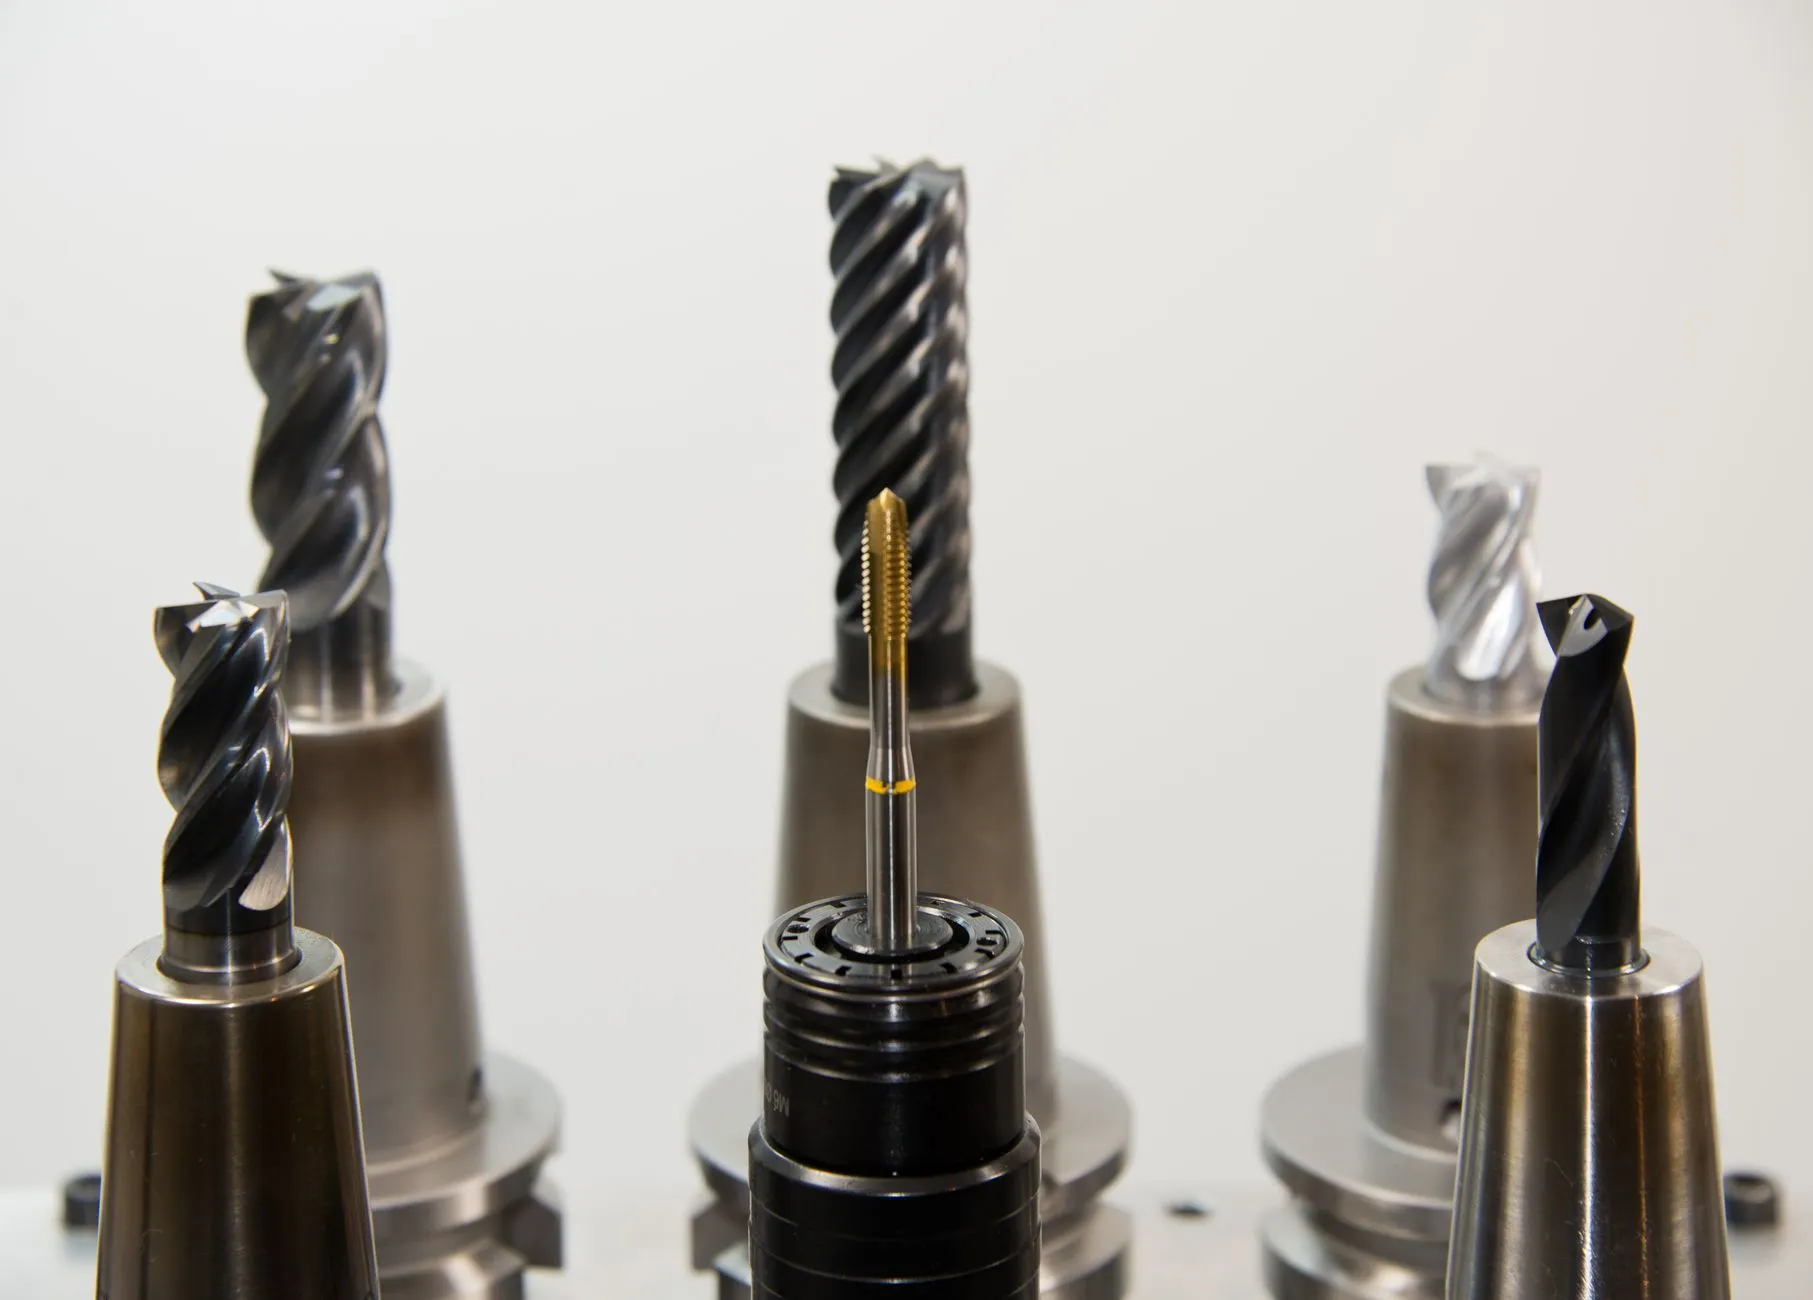
苏州制造企业在选择方案时,往往需要兼顾小批量多品种与快速迭代需求。以承方金属科技为例,其精密制造产线配置了五轴加工中心与车铣复合中心,并针对高温合金建立了专用刀具库与切削参数数据库,能够在48小时内完成从图纸到首件的工艺验证。
匹配严苛标准的关键控制点
方案对比不能只看设备清单,过程控制能力才是分水岭。航空航天客户通常关注以下四项:
- 热变形控制:钛合金导热系数低,切削区温度可达800℃以上,需采用高压冷却与分层对称去料策略,将残余应力控制在150MPa以内。
- 尺寸追溯:关键尺寸需实现100%在线测量,三坐标测量机(CMM)与机床坐标系需定期做关联校准,避免基准漂移。
- 表面完整性:不允许存在微裂纹、白层或再铸层,电加工后需增加去应力抛修工序。
- 材料批次一致性:每批棒材或锻件需复验化学成分与超声检测结果,防止因原材料波动导致批量超差。
承方金属科技在金属加工环节引入了自适应加工模块,通过主轴负载反馈实时调整进给率,将薄壁件让刀量控制在0.02mm以内。这一做法在苏州制造的精密制造圈内正逐步成为中高端产线的标配。
常见问题与应对思路
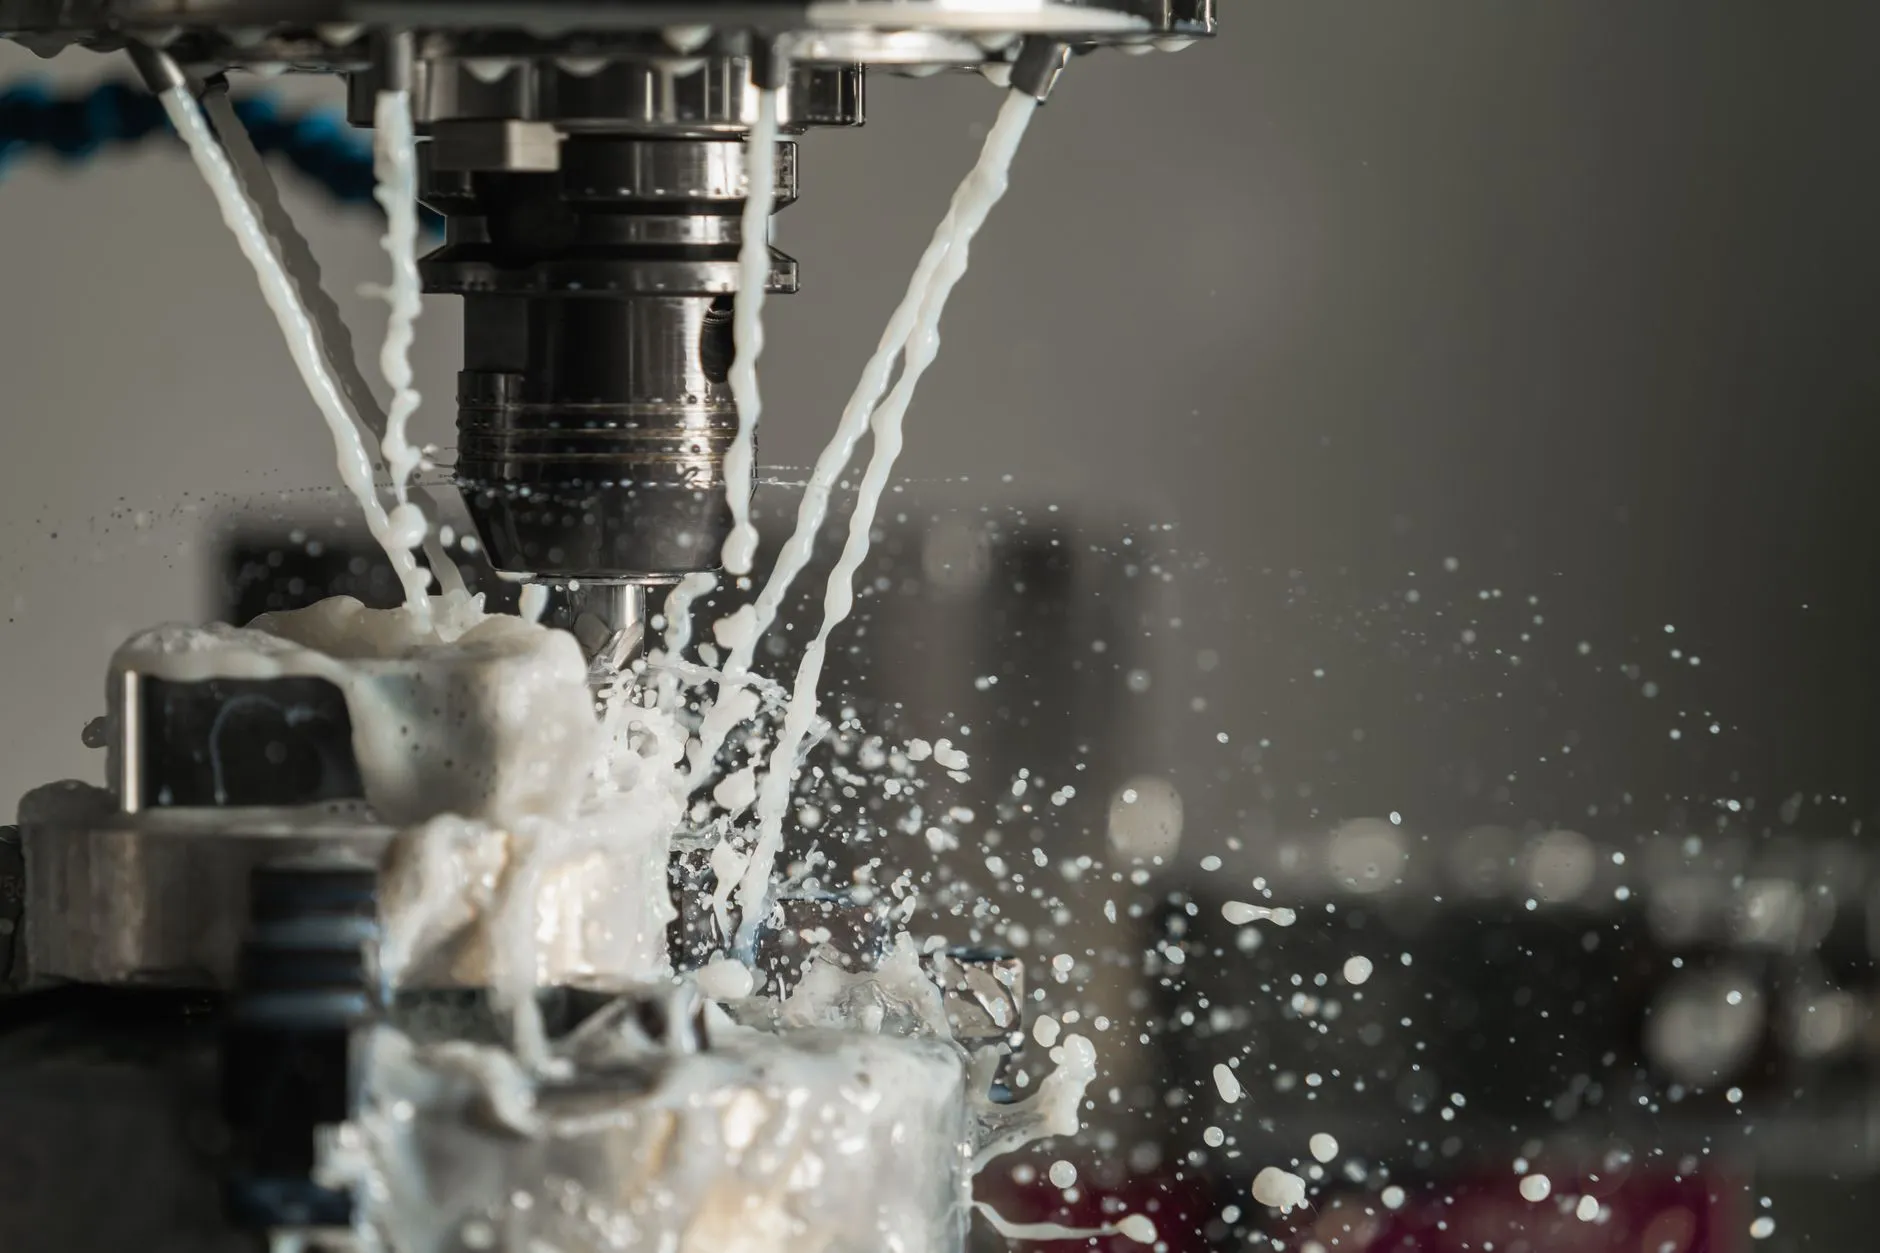
实际生产中,工程师常遇到三类问题:刀具异常磨损导致尺寸漂移、装夹变形引起圆度超差、表面粗糙度不达标。针对刀具磨损,可建立刀具寿命管理系统,按切削长度而非时间换刀;装夹变形则需改用多点柔性支撑或液性塑料夹具;粗糙度问题往往与刀具刃口钝化或切削液浓度有关,需定期检测刃口半径与切削液折光读数。
航空航天精密金属零部件的方案选择,本质是在精度、效率与成本之间寻找匹配点。对于中小批量、多品种的苏州制造企业而言,五轴加车铣复合的组合路线更具柔性;而大批量定型件则可评估ECM或精密铸造加精加工方案。承方金属科技(苏州)有限公司持续在金属科技与精密制造领域投入工艺研发,为长三角航空航天客户提供从工艺设计到批量交付的闭环支持。