金属科技在精密制造中的应用:承方金属科技解析材料与加工工艺匹配
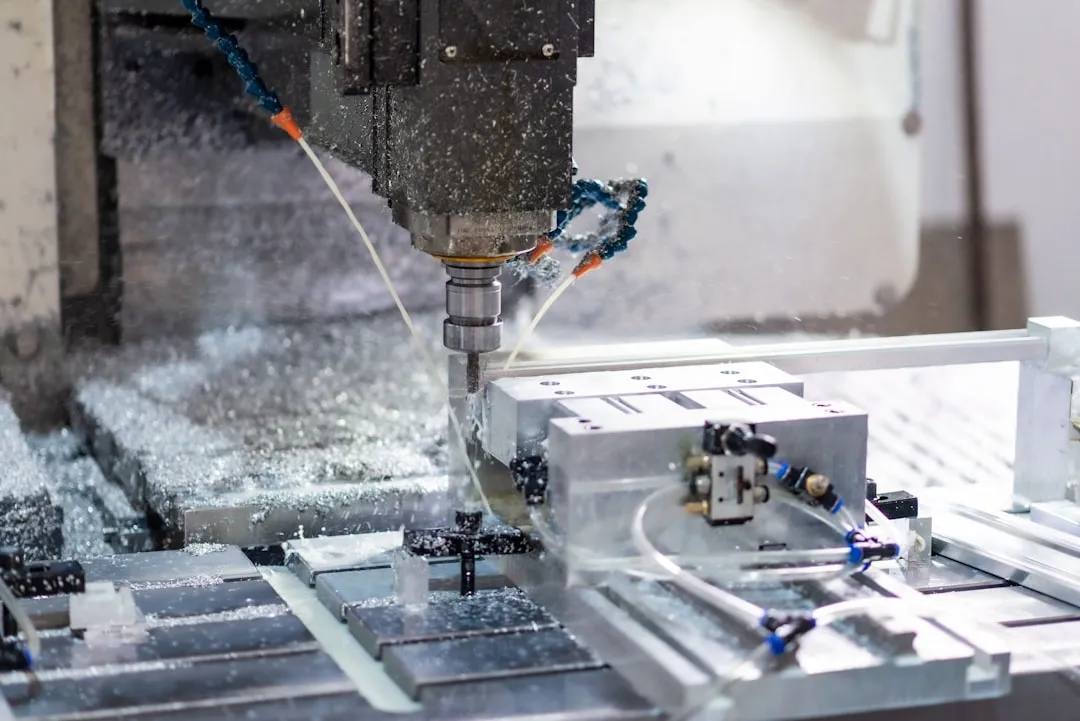
在苏州工业园区的精密制造车间里,经常能看到这样的场景:一批304不锈钢阀体零件,图纸标注公差±0.01mm,表面粗糙度Ra0.4,但加工出来的成品却有近三成在装配环节出现配合过松或过紧的问题。材料没问题,机床也是进口五轴,问题往往出在金属加工工艺与材料特性的匹配环节上。
承方金属科技(苏州)有限公司在服务长三角精密制造客户的过程中发现,许多技术团队对材料牌号的选择已经相当成熟,但对材料在不同加工方式下的行为差异缺乏系统认知。比如同样牌号的铝合金,经固溶时效处理后进行高速铣削,与退火状态下加工,切削力波动可相差20%以上,直接影响到薄壁件的尺寸稳定性。
材料特性与加工方式的内在关联
金属材料的切削加工性并非一个固定值,它随硬度、导热率、加工硬化倾向等参数动态变化。以常见的不锈钢为例:
- 奥氏体不锈钢(如304):加工硬化严重,切削时表层硬度可提升1.5~2倍,导致后续走刀困难,刀具磨损加快
- 马氏体不锈钢(如420):热处理后硬度可达HRC50以上,适合磨削但铣削时易崩刃
- 沉淀硬化不锈钢(如17-4PH):固溶态切削性尚可,时效后则需采用CBN刀具进行硬态切削
这意味着,在精密制造场景中,工艺路线的前后顺序往往比单一工序的精度更重要。承方金属科技的技术团队在评估零件加工方案时,会优先确认材料最终使用状态与加工状态的差异,再决定切削参数和刀具路径。
从工艺匹配看苏州制造的精度瓶颈
苏州制造集群以电子信息、医疗器械、汽车零部件为主,这些领域对小型精密金属零件的需求集中且量大。一个典型问题是:当零件特征尺寸小于0.5mm时,传统切削力模型不再适用,微细铣削中的最小切削厚度效应会让实际切深与理论值产生偏差。
解决路径通常涉及三个层面的调整:
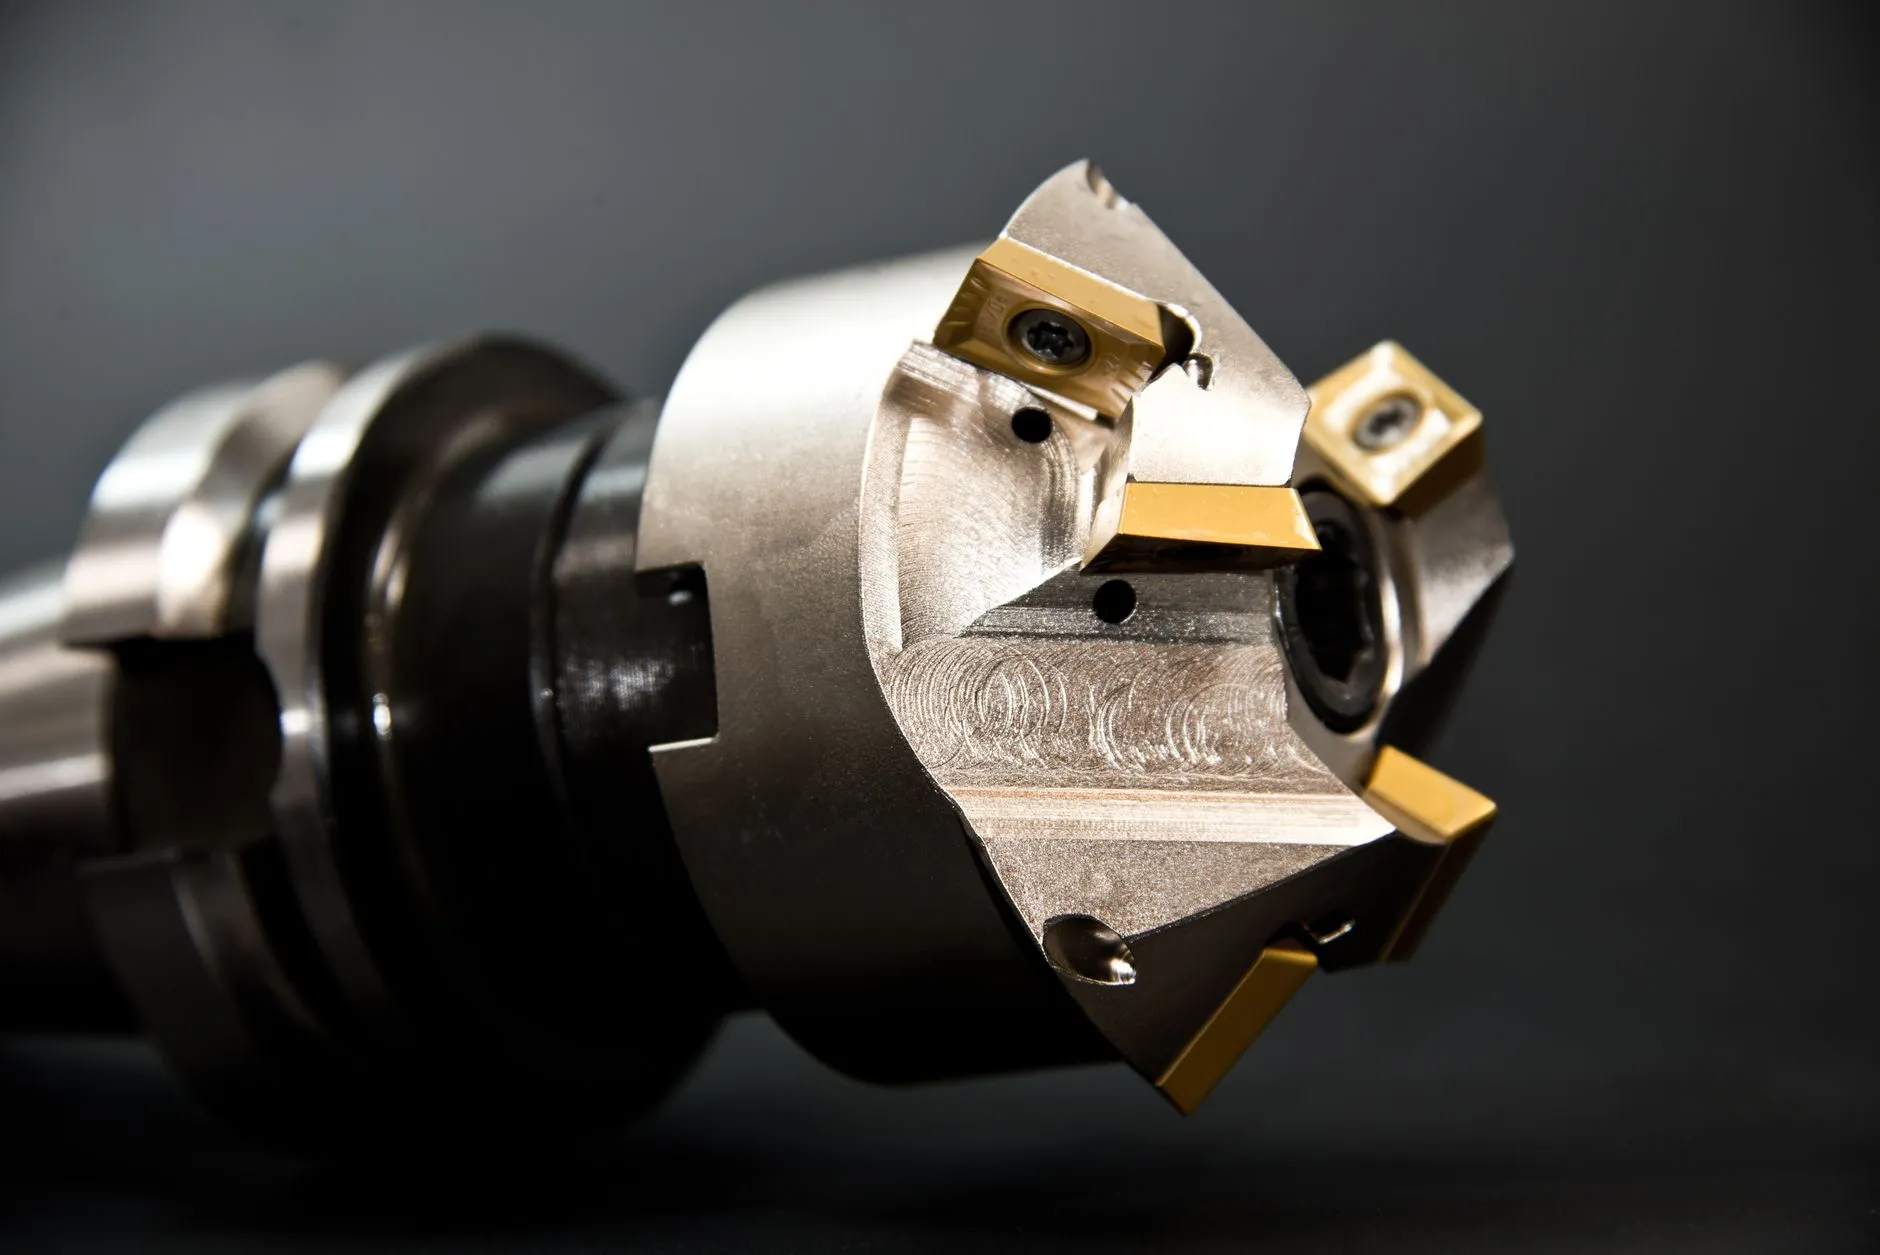
- 刀具几何角度优化:增大前角、减小刃口钝圆半径,降低切削力对微型特征的挤压
- 冷却方式切换:从浇注式冷却改为微量润滑(MQL)或低温冷风,避免热变形对精度的影响
- 走刀策略调整:采用摆线铣削或等高线加工,平衡切削载荷,减少让刀量
这些方法并非孤立使用。承方金属科技在实际项目中常将三者组合,配合在线测量补偿,才能将微型零件的批次一致性控制在CPK≥1.33的水平。
不同材料组合的加工经济性对比
从成本角度看,材料与工艺的匹配还直接影响刀具寿命和加工节拍。以同等精度的连接器壳体为例:
- 黄铜HPb59-1:切削性优良,可用高速钢刀具,单件加工时间约45秒,刀具成本低
- 铝合金6061-T6:需硬质合金刀具,但可高速切削,单件约30秒,综合效率最高
- 钛合金TC4:导热差、化学活性高,需涂层刀具加高压冷却,单件可达3~5分钟,刀具损耗大
选择哪种材料,不能只看图纸要求,还要结合批量、精度和成本综合判断。这也是金属科技领域从经验走向数据驱动的一个缩影。
给精密制造企业的实操建议
如果您的产品涉及多品种、小批量的金属零件加工,建议在工艺设计阶段就引入材料加工性评估。具体可以从三个动作入手:建立材料-工艺匹配数据库,记录不同牌号在特定切削参数下的刀具寿命和表面质量;对关键特征进行试切验证,而非直接依赖CAM模拟;与具备材料背景的加工服务商协同,在DFM阶段就介入工艺优化。
承方金属科技(苏州)有限公司扎根苏州制造生态,持续在金属材料与精密加工工艺的交叉领域积累数据与经验,为长三角精密制造企业提供从材料选型到成品交付的技术支持。