苏州精密金属零部件加工的核心工艺流程与技术要点解析
在长三角制造业升级的浪潮中,苏州精密金属零部件加工早已不是简单的"车铣刨磨"。许多采购商发现,同样一张图纸,不同供应商交出的产品在装配线上表现迥异——有的严丝合缝,有的却因0.01mm的累积误差导致整批报废。这背后的差距,往往就藏在工艺流程的细节控制里。
从图纸到成品:被忽视的工艺链协同
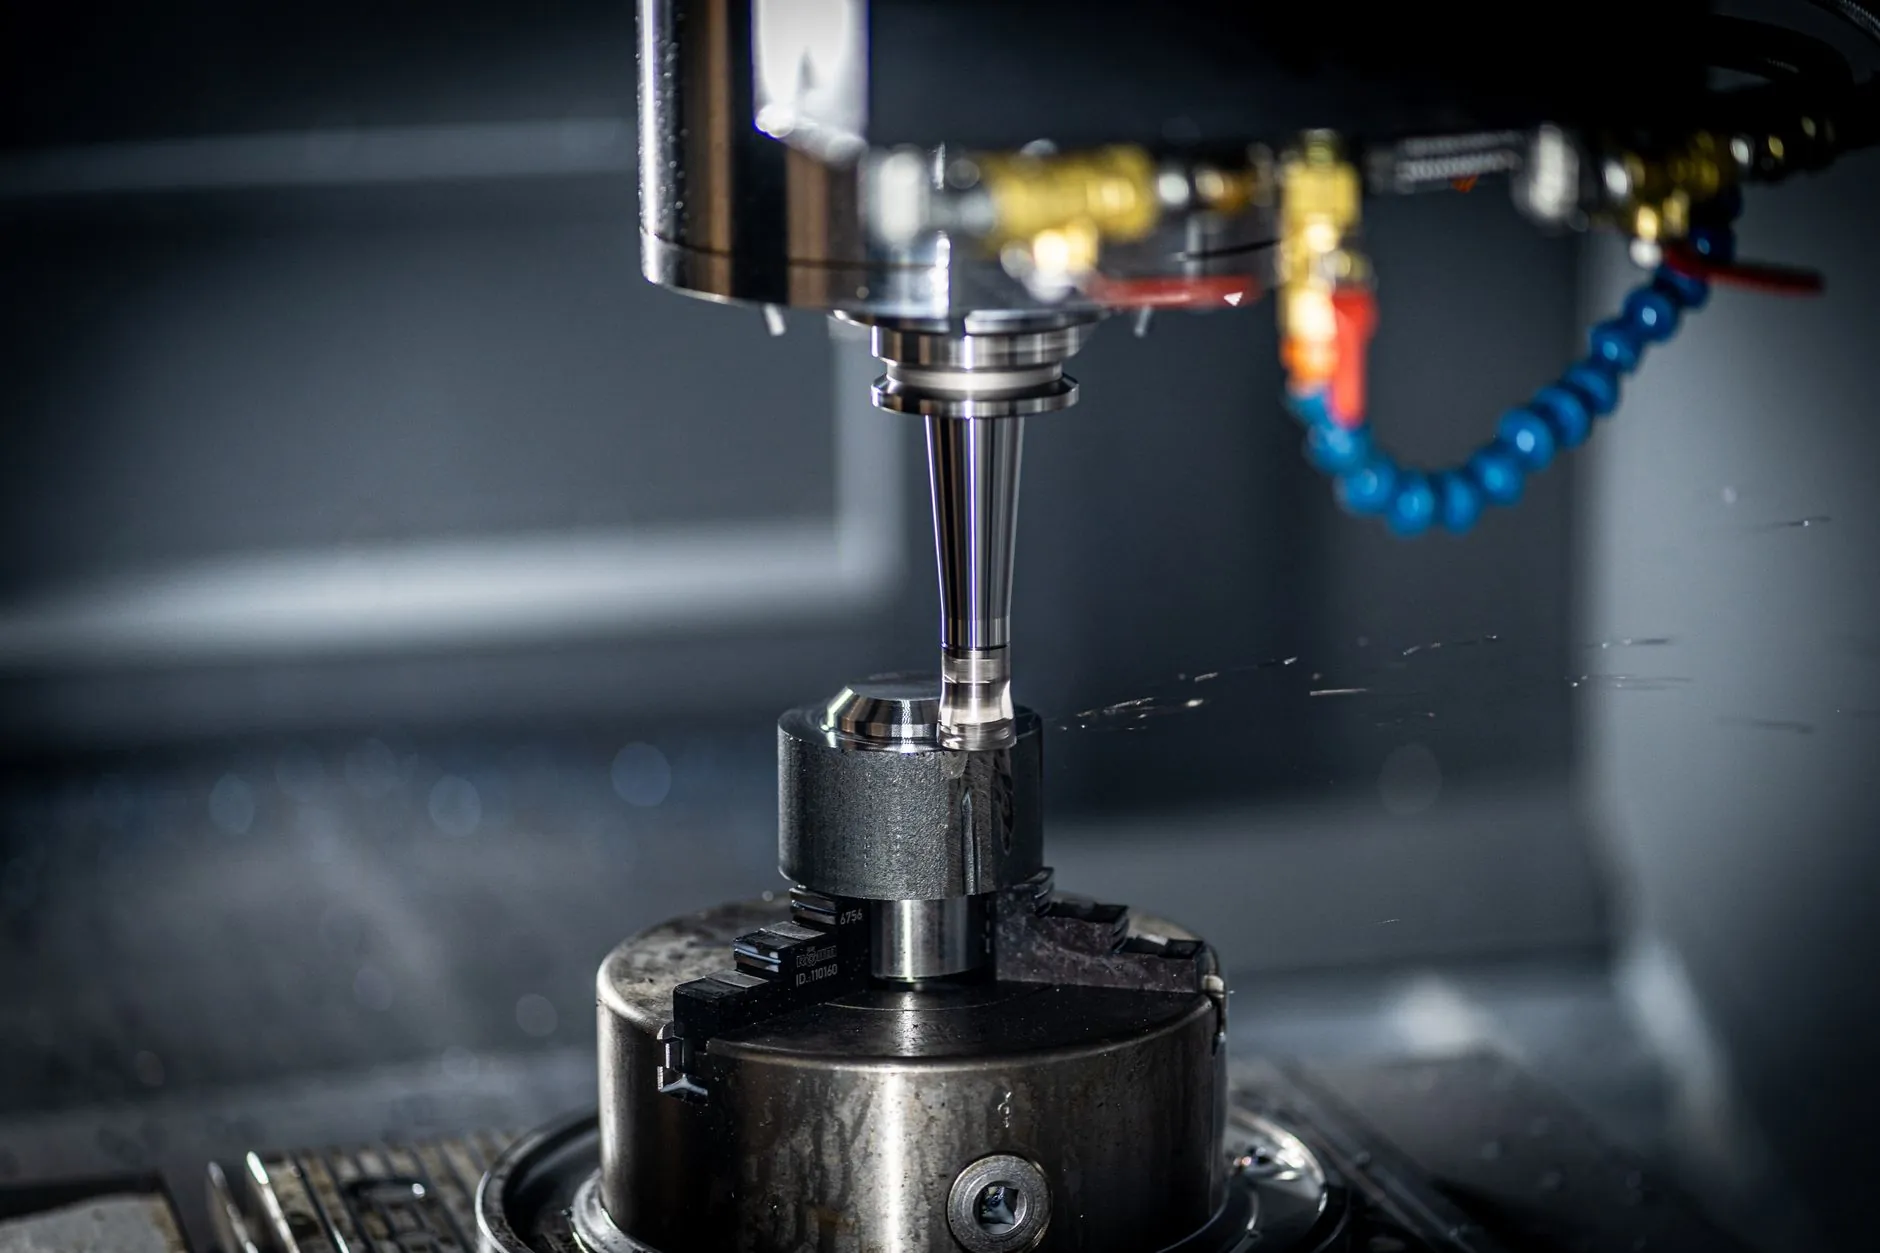
精密金属加工的本质,是一连串物理与化学变化的精密控制。以常见的CNC加工为例,粗加工阶段的切削热会使工件产生微米级热变形,若直接进入精加工,尺寸稳定性极差。承方金属科技在苏州制造实践中发现,合理的工序间自然时效或低温去应力处理,能消除约60%的残余应力,这是很多中小作坊容易忽略的环节。
材料特性同样决定工艺路径。比如加工304不锈钢与6061铝合金,前者韧性大、加工硬化倾向强,需采用低转速、大进给并配合高压冷却;后者则容易粘刀,对刀具前角与切削液润滑性要求苛刻。这些参数并非一成不变,而是根据材料批次、刀具磨损状态动态调整。
核心工艺环节的技术拆解
一套成熟的精密零部件加工流程,通常包含以下关键节点:
- 工艺评审与DFM分析:提前识别薄壁、深腔、尖角等易变形特征,建议客户优化圆角与壁厚。
- 基准统一与装夹设计:避免多次装夹带来的定位误差,专用夹具可提升重复定位精度至0.005mm以内。
- 在线检测与补偿:利用三坐标测量机或激光对刀仪实时反馈,闭环修正刀补值。
- 表面完整性与去毛刺:电解抛光或磁力研磨可去除微观毛刺,提升疲劳强度。
值得关注的是,金属科技的进步正在模糊传统工艺边界。例如增材制造(3D打印)与CNC减材加工的混合制造,能快速实现复杂流道零件的近净成形,再通过精加工保证配合面精度。这种组合在苏州医疗器械与半导体设备零部件领域已逐步推广。
精度背后的对比:普通加工与精密制造的鸿沟
普通加工与精密制造的差异,在批量生产中会被急剧放大。前者依赖操作员经验,尺寸公差可能控制在±0.05mm;后者通过SPC统计过程控制,将CPK值稳定在1.33以上,意味着百万件中的不良率控制在数十件级别。这种稳定性,直接决定了客户装配线的停机频率与售后成本。
另一个隐性差异是检测标准。不少工厂仅用卡尺抽检,而精密制造要求关键尺寸100%全检,并保留可追溯的数据记录。一旦出现客诉,能迅速定位到具体机床、刀具批次与操作班次。
给采购与设计人员的务实建议
若您正在寻找苏州地区的精密金属零部件合作伙伴,不妨从三个维度评估:一是看设备清单与检测能力,五轴联动与三坐标是基础门槛;二是问工艺文件,是否有明确的作业指导书与关键工序控制点;三是试制小批量,观察首件与末件的尺寸一致性。承方金属科技(苏州)有限公司建议,在图纸阶段就邀请加工方参与DFM评审,通常能降低15%-30%的综合制造成本。
精密金属加工没有捷径,只有对每一个工艺参数的敬畏与持续优化。当您下一次收到一批"完美"的零部件时,背后是材料学、力学与数据控制的深度耦合。