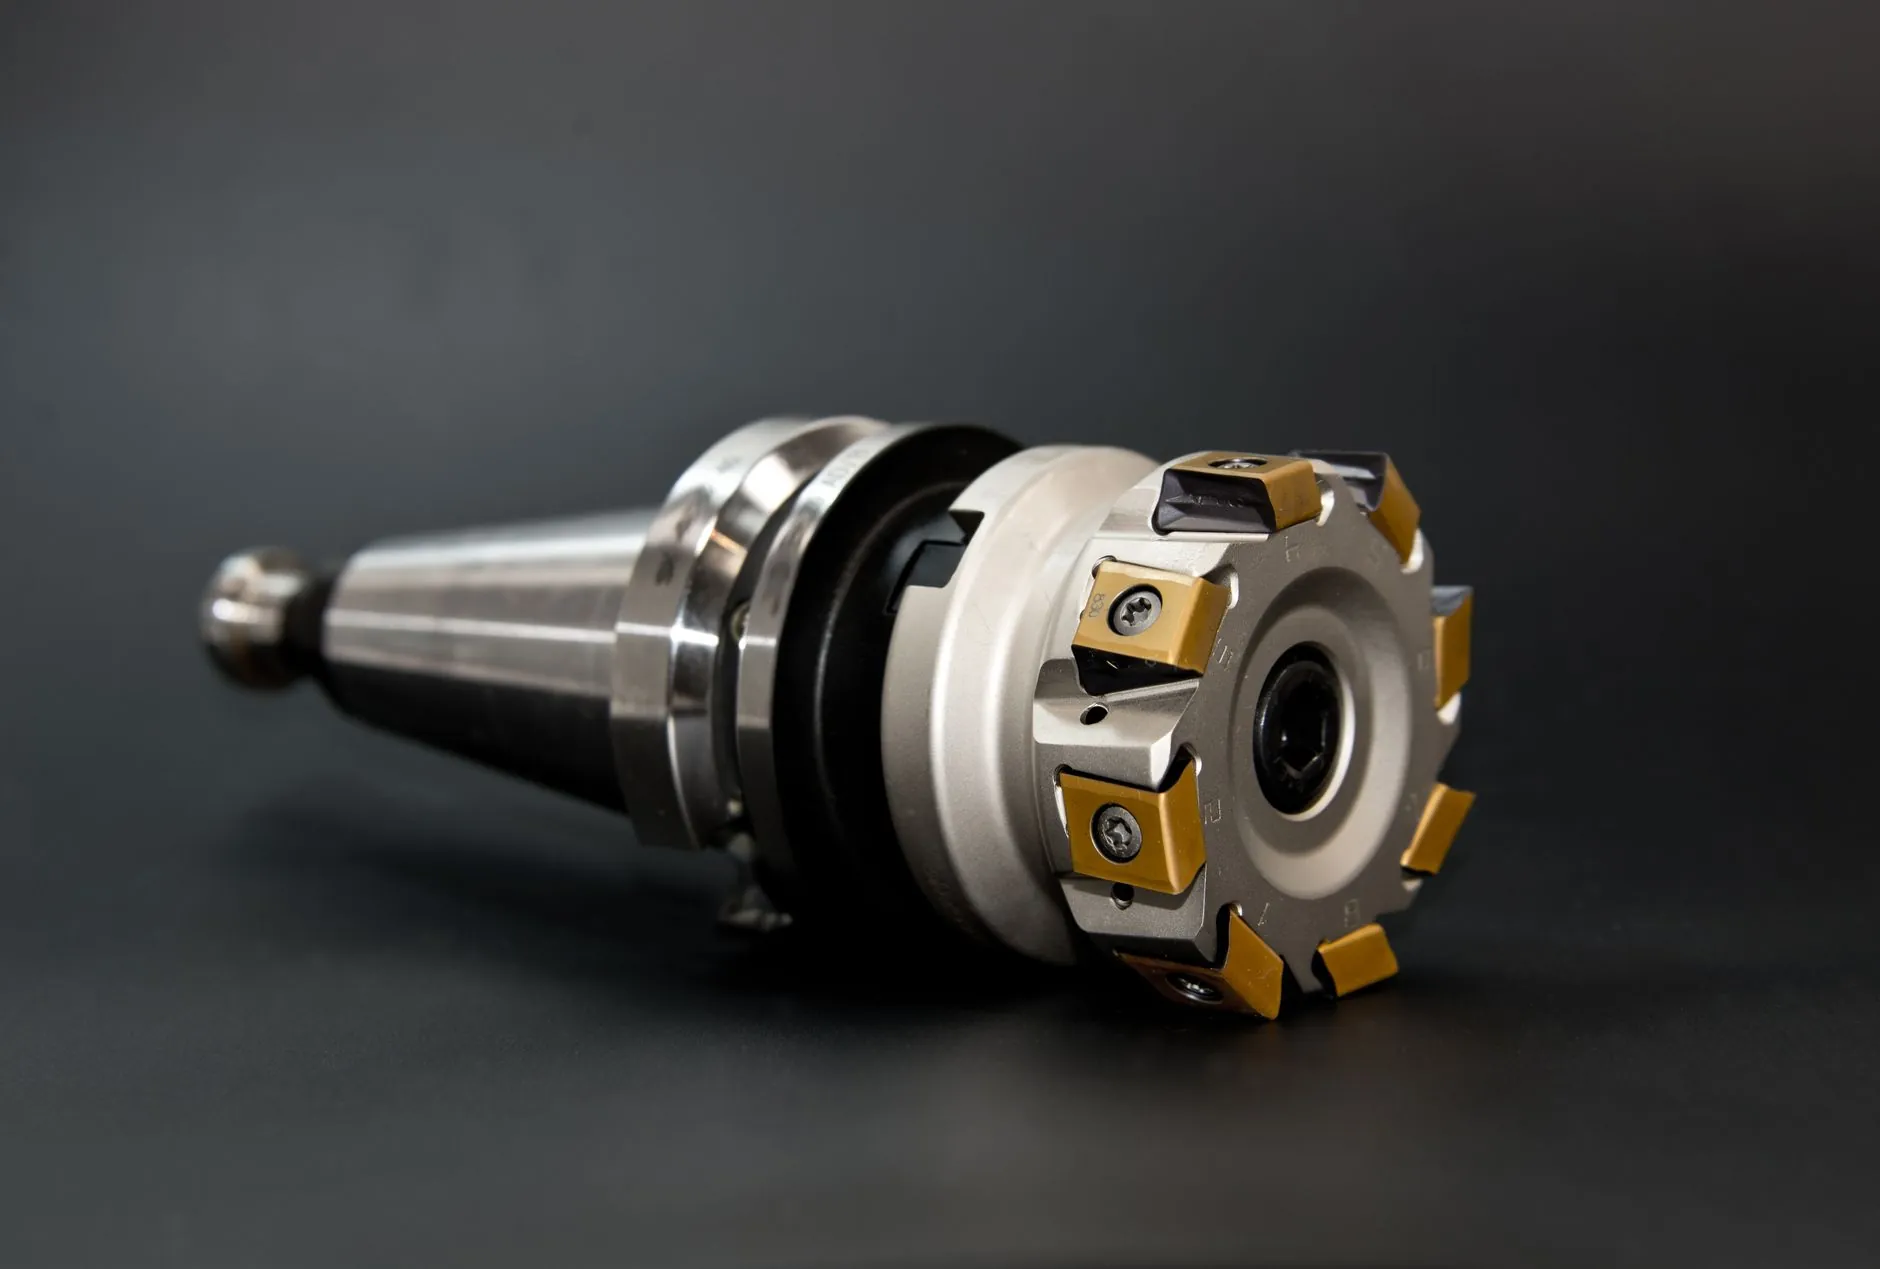
承方金属科技解析:精密金属零部件加工工艺的关键控制要点
在苏州制造业向高端化转型的浪潮中,精密金属零部件加工早已不是简单的“切削”二字可以概括。承方金属科技(苏州)有限公司在长期服务汽车、医疗、半导体设备客户的过程中发现,真正决定零件良品率与一致性的,往往不是机床的绝对精度,而是对工艺链条中几个关键变量的控制能力。
一、材料特性与切削参数的匹配逻辑
不同牌号的铝合金、不锈钢、钛合金在导热率、加工硬化倾向上的差异,直接决定了刀具寿命与表面粗糙度。以304不锈钢为例,其加工硬化指数高,若进给量低于0.05mm/r,刀刃极易在表层反复挤压而非切削,导致加工硬化层深度增加,后续精加工时刀具磨损速度可上升30%以上。承方金属科技在工艺数据库中针对每类材料预设了切削三要素的推荐窗口,操作员在此基础上根据实际排屑状态微调,而非依赖经验“试切”。
二、装夹与基准转换的误差累积控制
精密制造中,多次装夹带来的基准转换误差是尺寸超差的主要来源之一。一个典型的医疗零件可能需要经过车、铣、线切割三道工序,若每次装夹都重新找正,累积误差可能达到0.02mm以上,远超图纸的±0.01mm要求。
- 统一基准策略:首道工序加工出工艺基准面,后续所有工序以此面定位,减少找正次数。
- 专用夹具设计:针对批量零件,采用一面两销或液压膨胀夹具,重复定位精度可控制在0.005mm以内。
- 在线测量补偿:在机床上集成测头,加工后即时测量关键尺寸,将偏差反馈至下一件加工的补偿值中。
承方金属科技在苏州工厂的精密加工单元中,已将基准统一原则写入作业指导书,配合夹具的定期校验,使批量零件的CPK值稳定在1.33以上。
三、热变形与残余应力的隐形影响
金属加工过程中,切削热与材料内部残余应力的释放往往在零件冷却后才显现为变形。薄壁零件尤为敏感——壁厚2mm的铝合金壳体,粗加工后若直接精加工,几小时后可能因应力重新分布而出现0.03mm的翘曲。承方金属科技的做法是在粗加工与精加工之间安排去应力工序,对关键零件采用自然时效或低温退火,再进入精加工环节。
冷却液的选择同样关键。高压内冷(压力≥7MPa)能有效带走切削区热量,但不同材料的导热系数差异要求调整喷射角度与流量。例如钛合金加工中,冷却液需精准指向刀刃接触区,否则局部温升仍会超过600℃,加速刀具扩散磨损。
四、从案例看工艺控制的落地
某半导体设备客户需要一批不锈钢真空腔体连接件,材料为316L,要求平面度0.01mm、孔位公差±0.008mm。承方金属科技的技术团队在首件试制时发现,按常规工艺加工后平面度始终在0.015mm波动。分析后调整了两处:将精铣的每齿进给量从0.08mm降至0.05mm,减少切削力引起的让刀;同时在精加工前增加一次48小时的自然时效。最终批量交付的零件平面度稳定在0.008mm以内,客户装配一次通过率从82%提升至97%。
这个案例说明,精密金属零部件的质量不是靠单一高端设备堆出来的,而是对材料、装夹、热变形、检测各环节的系统性控制。承方金属科技(苏州)有限公司扎根苏州制造生态,持续将工艺经验转化为可复制的控制标准,为金属科技领域的客户提供从打样到批量的一致交付能力。