航空航天领域精密金属结构件加工方案与质量控制要点
航空器减重与结构强度之间的矛盾,始终是精密制造领域最核心的课题之一。在苏州制造向高端装备转型的浪潮中,承方金属科技(苏州)有限公司接触到的航空结构件订单逐年攀升,但客户对公差、表面完整性和批次一致性的要求也愈发严苛。一套成熟的加工方案,往往需要在材料特性、切削参数与检测策略之间找到平衡点。
材料特性决定工艺路线
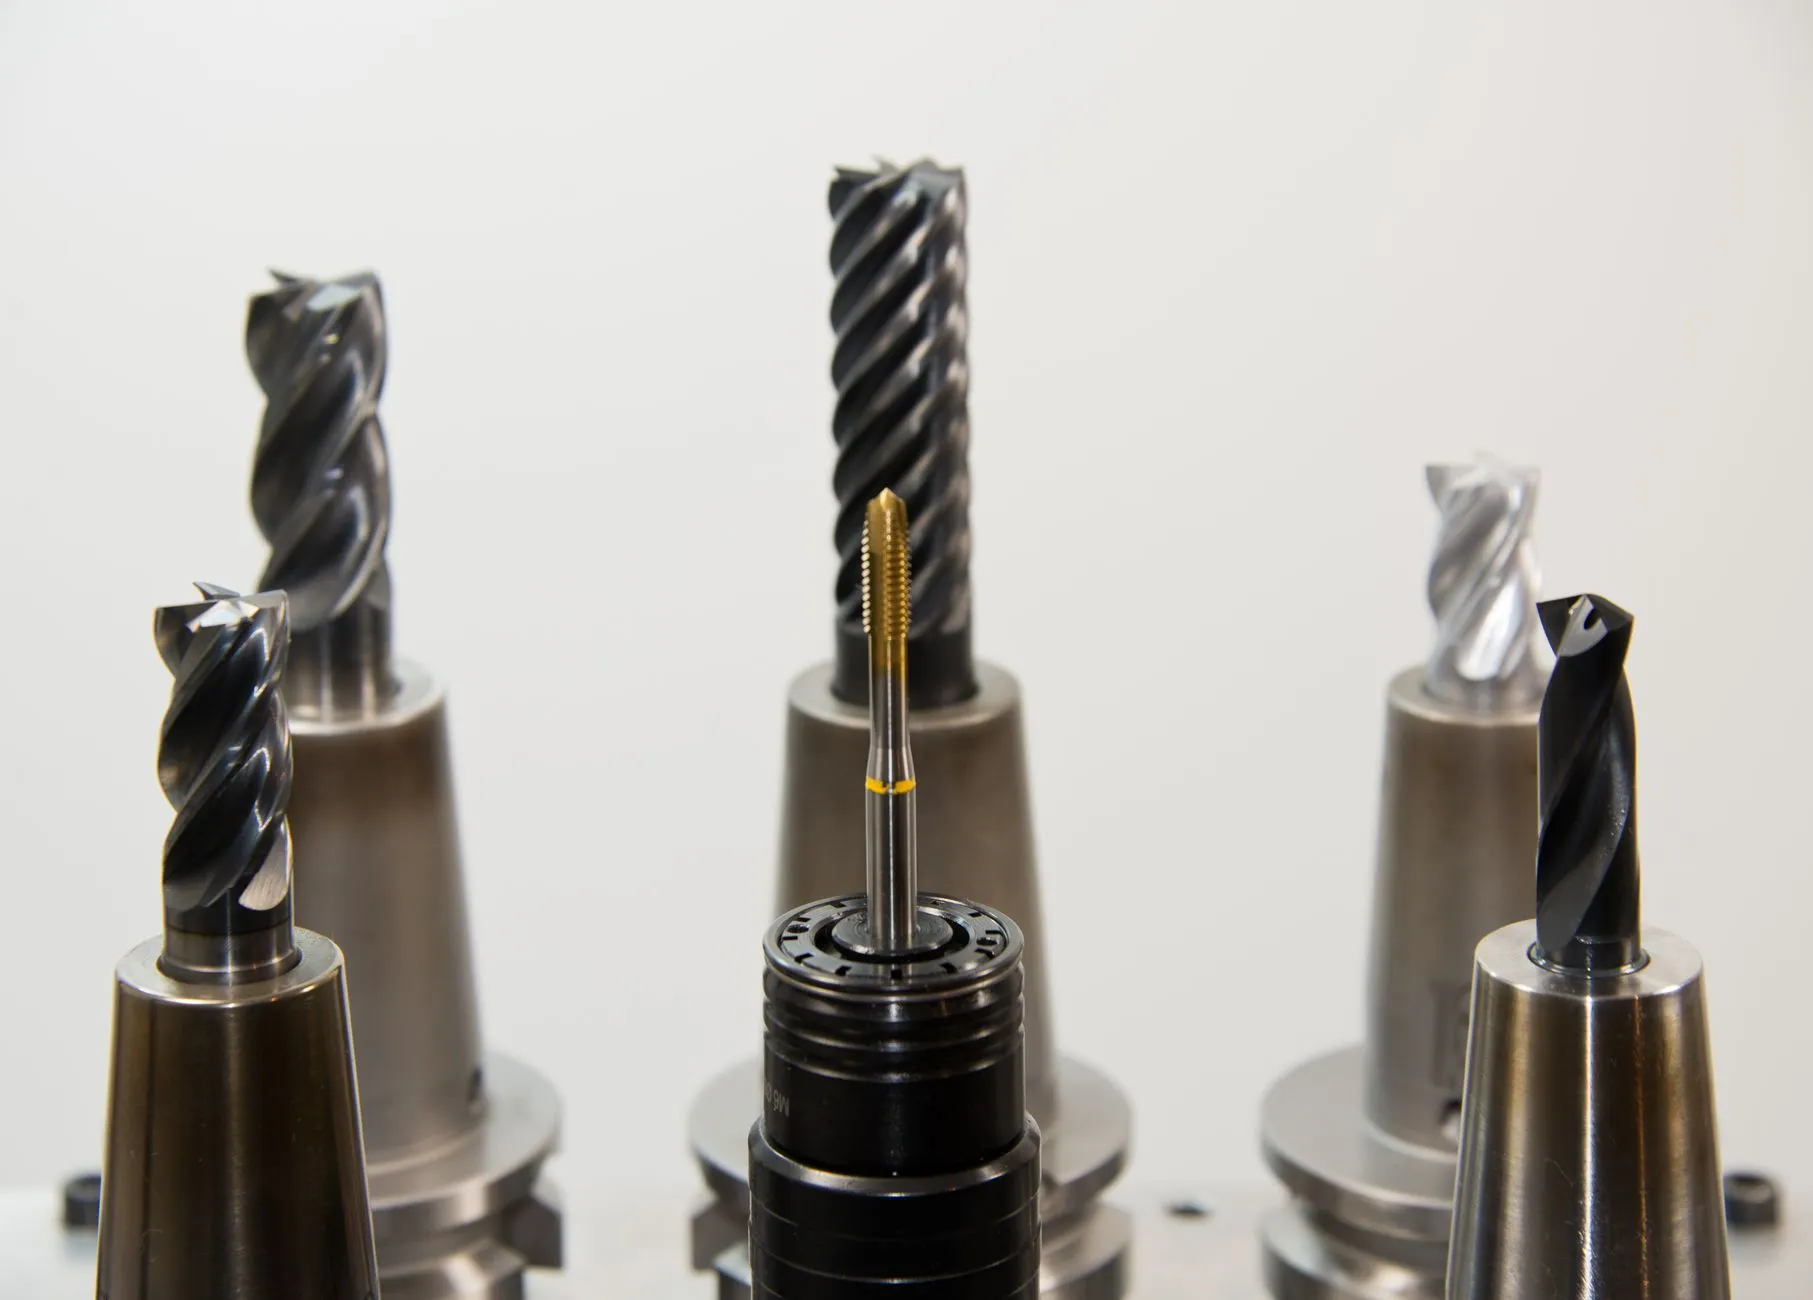
航空结构件常用材料集中在7075-T7451铝合金、TC4钛合金以及17-4PH不锈钢。7075铝合金刚度好、加工变形可控,但薄壁区域切削热积聚容易引发让刀;TC4钛合金导热系数仅为钢的1/5,刃口温度可瞬间突破800℃,刀具月牙洼磨损极快。承方金属科技在长期金属加工实践中发现,针对钛合金结构件采用高压冷却(70bar以上)配合PVD涂层硬质合金刀具,刀具寿命可提升约40%。而17-4PH在固溶态下黏性大,需要优先考虑锋刃几何与进给匹配。
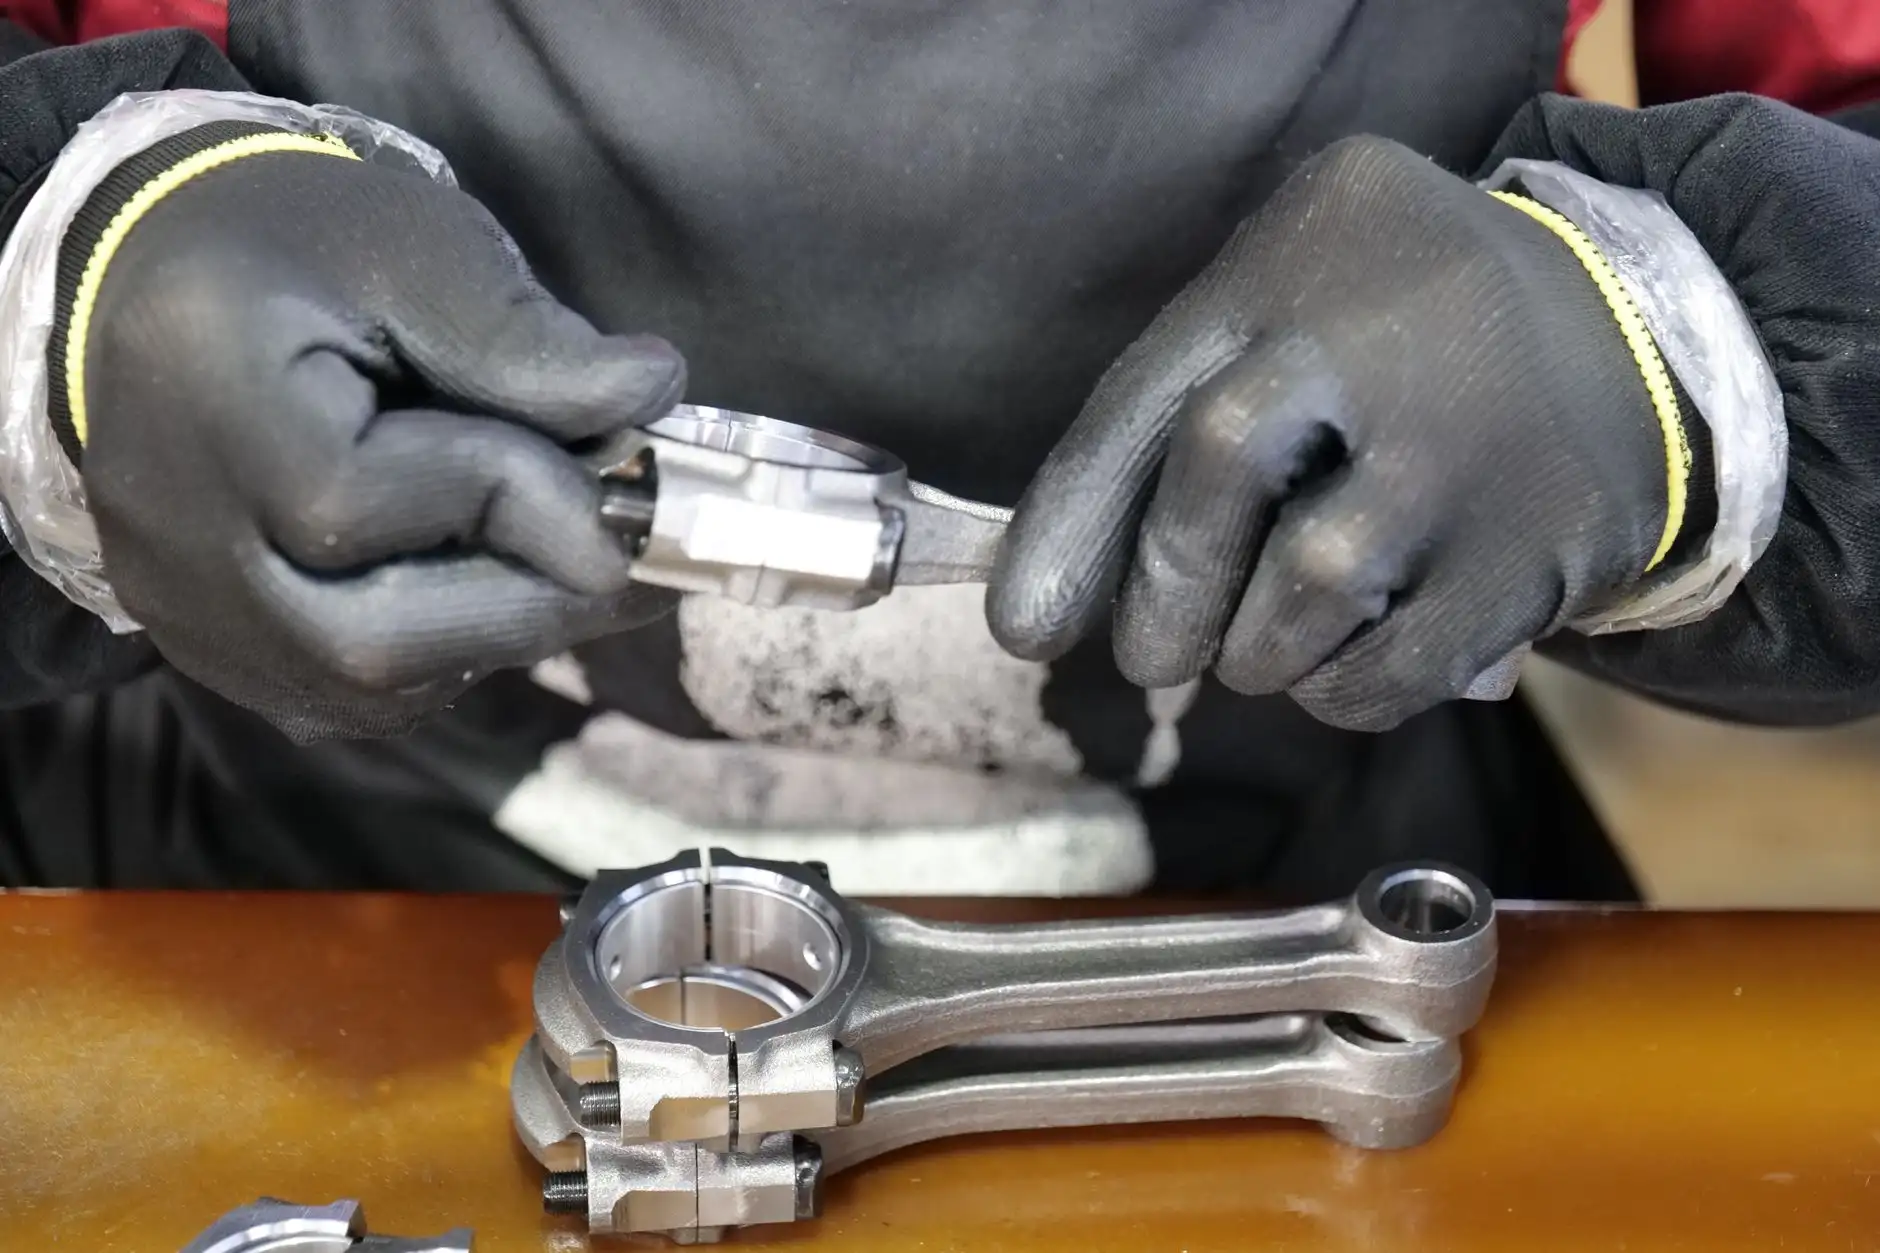
不同材料的毛坯获取方式同样影响后续工序。锻件流线方向与零件主应力方向一致时,疲劳寿命明显优于从板材直接铣削的方案。这要求工艺人员在DFM阶段就介入,而非等到编程时才考虑装夹。
装夹与残余应力控制
框梁类零件壁厚常低至1.2mm,装夹力稍大便会产生弹性变形,松开后回弹超差。实践中采用多点真空吸附+可调辅助支撑的组合方式,配合粗加工后自然时效或振动去应力,能将平面度稳定控制在0.05mm以内。对于钛合金承力接头,则需在精加工前安排一次去应力退火,否则后续电火花或线切割工序会打破已建立的尺寸链。
过程质量控制的三道防线
航空件的质量不是靠终检“挑”出来的,而是靠过程能力“锁”住的。承方金属科技在精密制造流程中通常设置三道防线:
- 在机测量:利用测头对关键孔位和型面进行序中采点,发现趋势偏移立即补偿刀补,避免批量超差。
- 三坐标复核:针对GD&T标注的基准体系,按A-B-C基准顺序建立坐标系,重点关注位置度与轮廓度。
- 表面完整性抽检:钛合金件需检测表面粗糙度Ra及残余应力层,防止磨削烧伤或加工硬化层过深。
数据层面,每批次需留存刀具寿命记录、切削参数日志与检测报告,形成可追溯的工艺档案。这既是NADCAP审核的基本要求,也是苏州制造向航空供应链证明自身稳定性的底气。
从经验到参数的转化
许多工厂依赖老师傅的“手感”,但航空件要求的是可复现的金属科技。建议将每类特征(如深腔、薄壁、交叉孔)的切削参数固化为标准作业组合,并定期用试切件验证刀具磨损曲线。当同一特征连续三批CPK低于1.33时,应触发工艺评审而非简单调机。
面向未来,航空结构件加工正朝着高转速主轴配合自适应控制、在线超声测厚以及数字孪生补偿方向演进。承方金属科技(苏州)有限公司将持续深耕金属加工与精密制造,把每一道刀轨的稳定性,转化为客户对苏州制造的信赖。