苏州精密金属加工行业观察:承方金属科技如何应对高精度零部件需求增长
走进苏州相城区的某家新能源汽车零部件配套厂,产线负责人正对着一批公差要求在±0.005mm以内的电控壳体订单发愁——三个月前,这个精度等级还只出现在航空件询价单上,如今却成了每月常规需求。这不是个例。过去两年,苏州精密金属加工市场的高精度订单占比从不足15%攀升至接近30%,一场围绕精密制造能力的淘汰赛正在 quietly 展开。
精度需求为何突然跳涨?
拆开一台主流型号的工业机器人,谐波减速器里的柔轮壁厚已做到0.3mm级别,任何超过0.01mm的形变都会导致传动精度断崖式下降。类似的结构性变化正密集出现在新能源汽车电驱系统、半导体封装设备、高端医疗器械三大领域。这些行业共同指向一个趋势:零件在变薄、变复杂、变轻的同时,对尺寸一致性的容忍度在急剧收窄。
苏州制造的优势恰恰在此。本地聚集了从五轴加工中心到精密检测设备的完整链条,工程师红利也远未消退。但问题在于,金属加工的精度瓶颈往往不在机床本身,而在工艺路径的编排。
从“能切”到“控变形”的技术分水岭
以铝合金薄壁腔体为例,粗加工后残余应力释放导致工件在精加工时“让刀”,是普遍痛点。承方金属科技的技术团队在服务某半导体设备客户时,将工艺拆解为:
- 粗加工留量优化:单边留0.8mm而非传统的1.5mm,减少切削热积聚
- 去应力时效:粗加工后插入12小时自然时效+4小时深冷处理
- 基准统一策略:精加工前以同一基准面完成三次找正,消除累积误差
这套组合拳下来,腔体平面度从0.03mm稳定到0.008mm以内。看起来是工艺细节,背后其实是金属科技从经验驱动向数据驱动的转变——每批材料进厂都要做应力检测,切削参数根据刀具磨损曲线动态补偿。
苏州精密加工集群的隐性短板
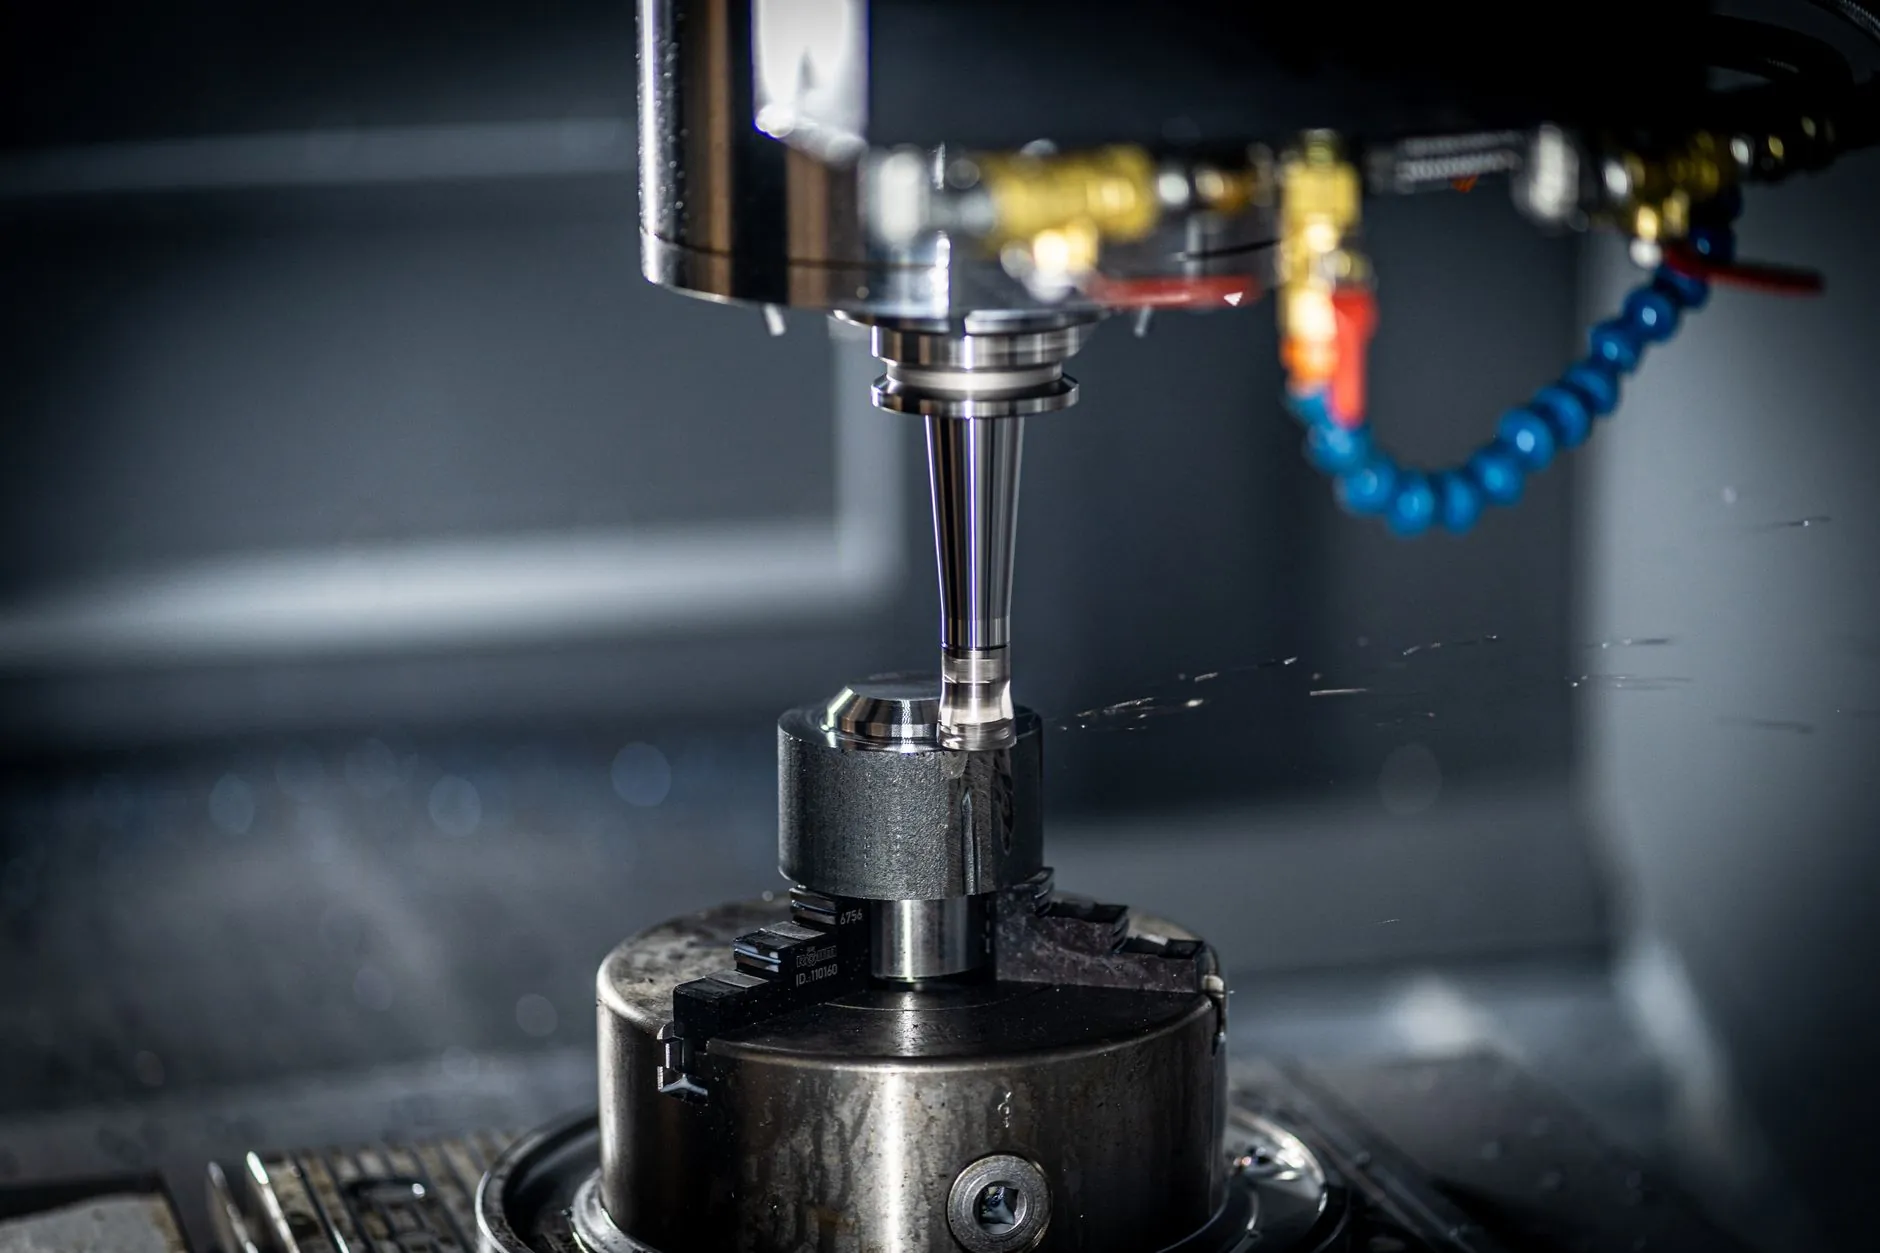
对比东莞和宁波,苏州精密制造在设备硬件上并不逊色,短板往往出在检测环节。很多工厂仍依赖三坐标抽检,而高精度订单要求的是过程能力指数Cpk≥1.67。这意味着每20件就要抽检一次,且数据要实时反馈到加工端调整。承方金属科技近两年在产线上增配了在机测量探头和激光对刀仪,把关键尺寸的闭环控制压缩到单件级别。
另一个容易被忽视的是刀具管理。同一把φ6mm立铣刀,加工不锈钢和钛合金的寿命差异可达8倍。没有刀具寿命数据库支撑,精度一致性就是空中楼阁。
给采购方的两点参考
如果你正在为高精度零部件寻找苏州本地的金属加工供应商,建议重点考察两件事:一是对方是否愿意开放过程能力数据,而不是只给最终检测报告;二是看他们有没有针对薄壁件、深腔件的专用工装库。前者关乎质量透明度,后者决定批量交付的稳定性。
需求增长不会放缓。苏州精密制造的下半场,比拼的是把实验室级精度复制到量产线上的能力。