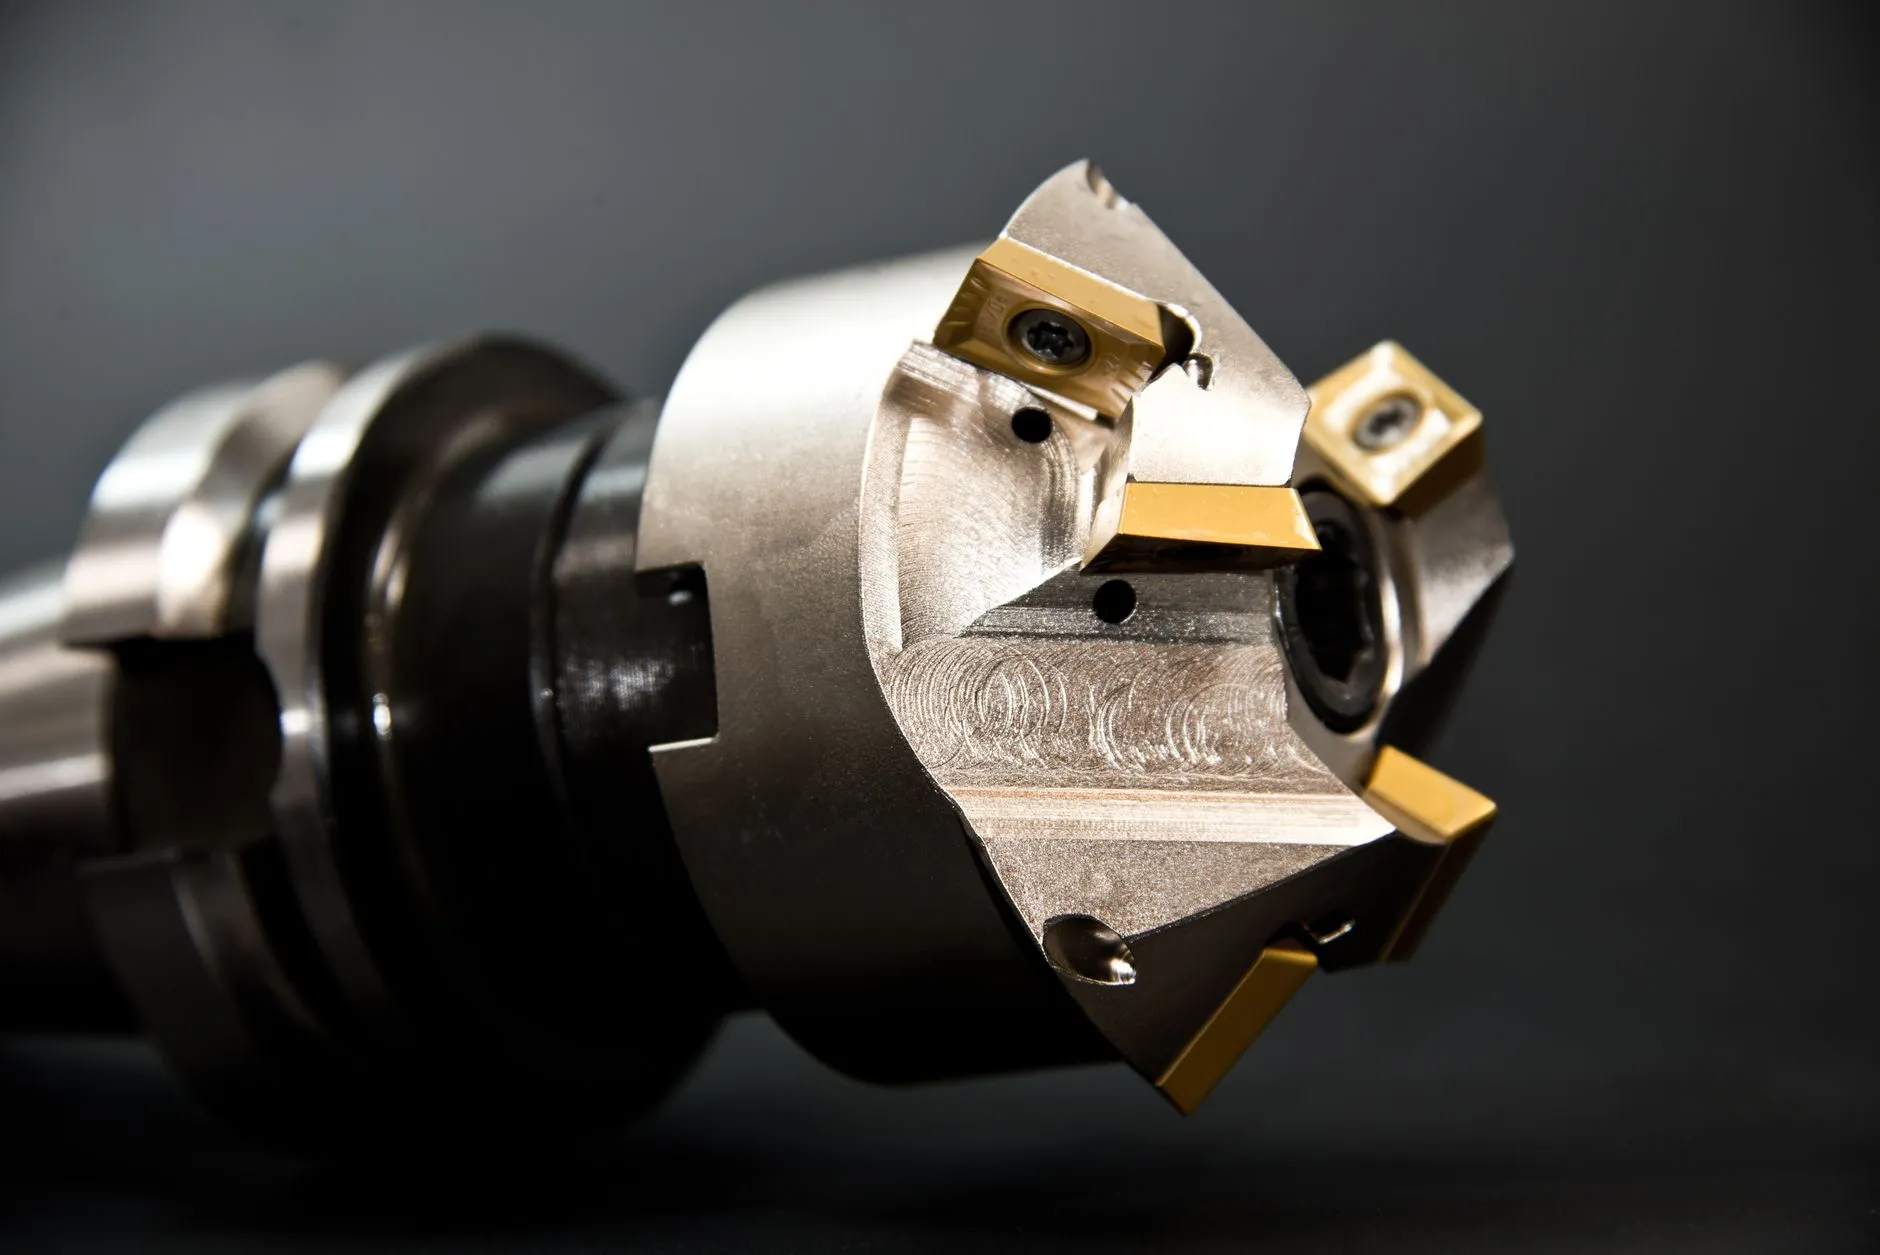
金属科技与精密制造:长三角航空航天零部件加工方案解析
航空航天零部件加工对精度、材料性能和一致性要求极高。长三角地区凭借完备的供应链和深厚的精密制造基础,已成为国内航空航天零部件配套的重要聚集区。承方金属科技(苏州)有限公司立足苏州,结合多年金属加工经验,从材料选型、工艺路线到检测标准,梳理出一套适配航空航天场景的加工方案。
一、材料端的核心考量
航空航天零件常用钛合金、高温合金、铝合金及特种不锈钢。不同材料的切削特性差异显著——钛合金导热系数低,切削区热量集中,刀具磨损快;高温合金加工硬化倾向强,需控制切削深度与进给匹配。承方金属科技在材料入库阶段即建立批次追溯档案,确保每批材料的化学成分与力学性能可回溯。
针对钛合金TC4等典型牌号,通常采用低速大进给策略,配合高压冷却抑制刀具月牙洼磨损。这类工艺参数需要结合机床刚性、刀具涂层与零件结构综合调校。
二、工艺路线与关键控制点
航空航天结构件往往具有薄壁、深腔、复杂曲面等特征,加工方案需分阶段设计:
- 粗加工阶段:优先去除大余量,采用等高分层铣削,单边留余量0.5-1.0mm,避免应力集中导致变形
- 半精加工:引入自适应切削策略,根据实时负载调整进给速度,减少空切与过切
- 精加工阶段:选用五轴联动设备,一次装夹完成多面加工,位置精度可控制在±0.01mm以内
- 去应力处理:粗加工后安排中间退火,消除加工残余应力,防止后续精加工变形
在苏州制造的产业配套下,从毛坯锻造、热处理到精密加工,各环节可在区域内高效协同,缩短交付周期。
三、检测与质量闭环
航空航天零部件的验收标准远高于通用工业件。三坐标测量机(CMM)用于形位公差检测,表面粗糙度仪控制Ra值,对于关键承力件还需进行荧光渗透探伤或X射线检测。承方金属科技在制程中设置首件检验、巡检与终检三道节点,数据实时录入质量管理系统,形成可追溯的闭环记录。
以某型无人机钛合金接头件为例,该零件壁厚仅1.2mm,加工中易发生颤振。团队通过优化刀具悬伸长度、调整主轴转速至临界颤振区间之外,并采用对称去料路径,最终将平面度控制在0.03mm以内,表面粗糙度稳定达到Ra1.6。
航空航天零部件加工的本质,是在材料特性、工艺参数与检测标准之间找到最优平衡。长三角的金属科技与精密制造能力,为这一平衡提供了扎实的产业土壤。承方金属科技(苏州)有限公司持续深耕高精度金属加工领域,为航空航天客户提供从工艺设计到批量交付的一站式解决方案。