金属科技行业动态:苏州精密加工企业如何应对航空航天零部件的严苛要求
日期:2026-10-07
标签:金属科技,金属加工,精密制造,苏州制造
航空航天领域对零部件的容忍度,正在以微米为单位重新定义。一架商用客机的发动机涡轮叶片,需要在1400℃高温和每分钟数万转的离心力下保持结构完整——任何超过5μm的形位偏差都可能导致疲劳裂纹的萌生。这种近乎苛刻的要求,正倒逼苏州精密加工企业完成一次从设备到工艺逻辑的全面升级。
为什么航空航天零部件如此"难做"?
与普通工业件不同,航空航天零部件面临三重叠加挑战:材料难加工(钛合金、镍基高温合金、金属间化合物)、结构复杂(薄壁、深腔、异形曲面)、验证周期长(单件需通过无损检测、金相分析、疲劳试验等多道关卡)。以TC4钛合金为例,其导热系数仅为45钢的1/5,切削区热量集中,刀具寿命往往在加工3-5件后就急剧下降。
苏州作为长三角精密制造重镇,聚集了大量航空配套企业。这里的金属加工能力,直接关系到国产大飞机供应链的稳定性。
从设备到工艺:精密制造的关键控制点
应对严苛要求,核心在于建立"热-力-精度"的闭环控制体系。这不是简单采购五轴机床就能解决的。
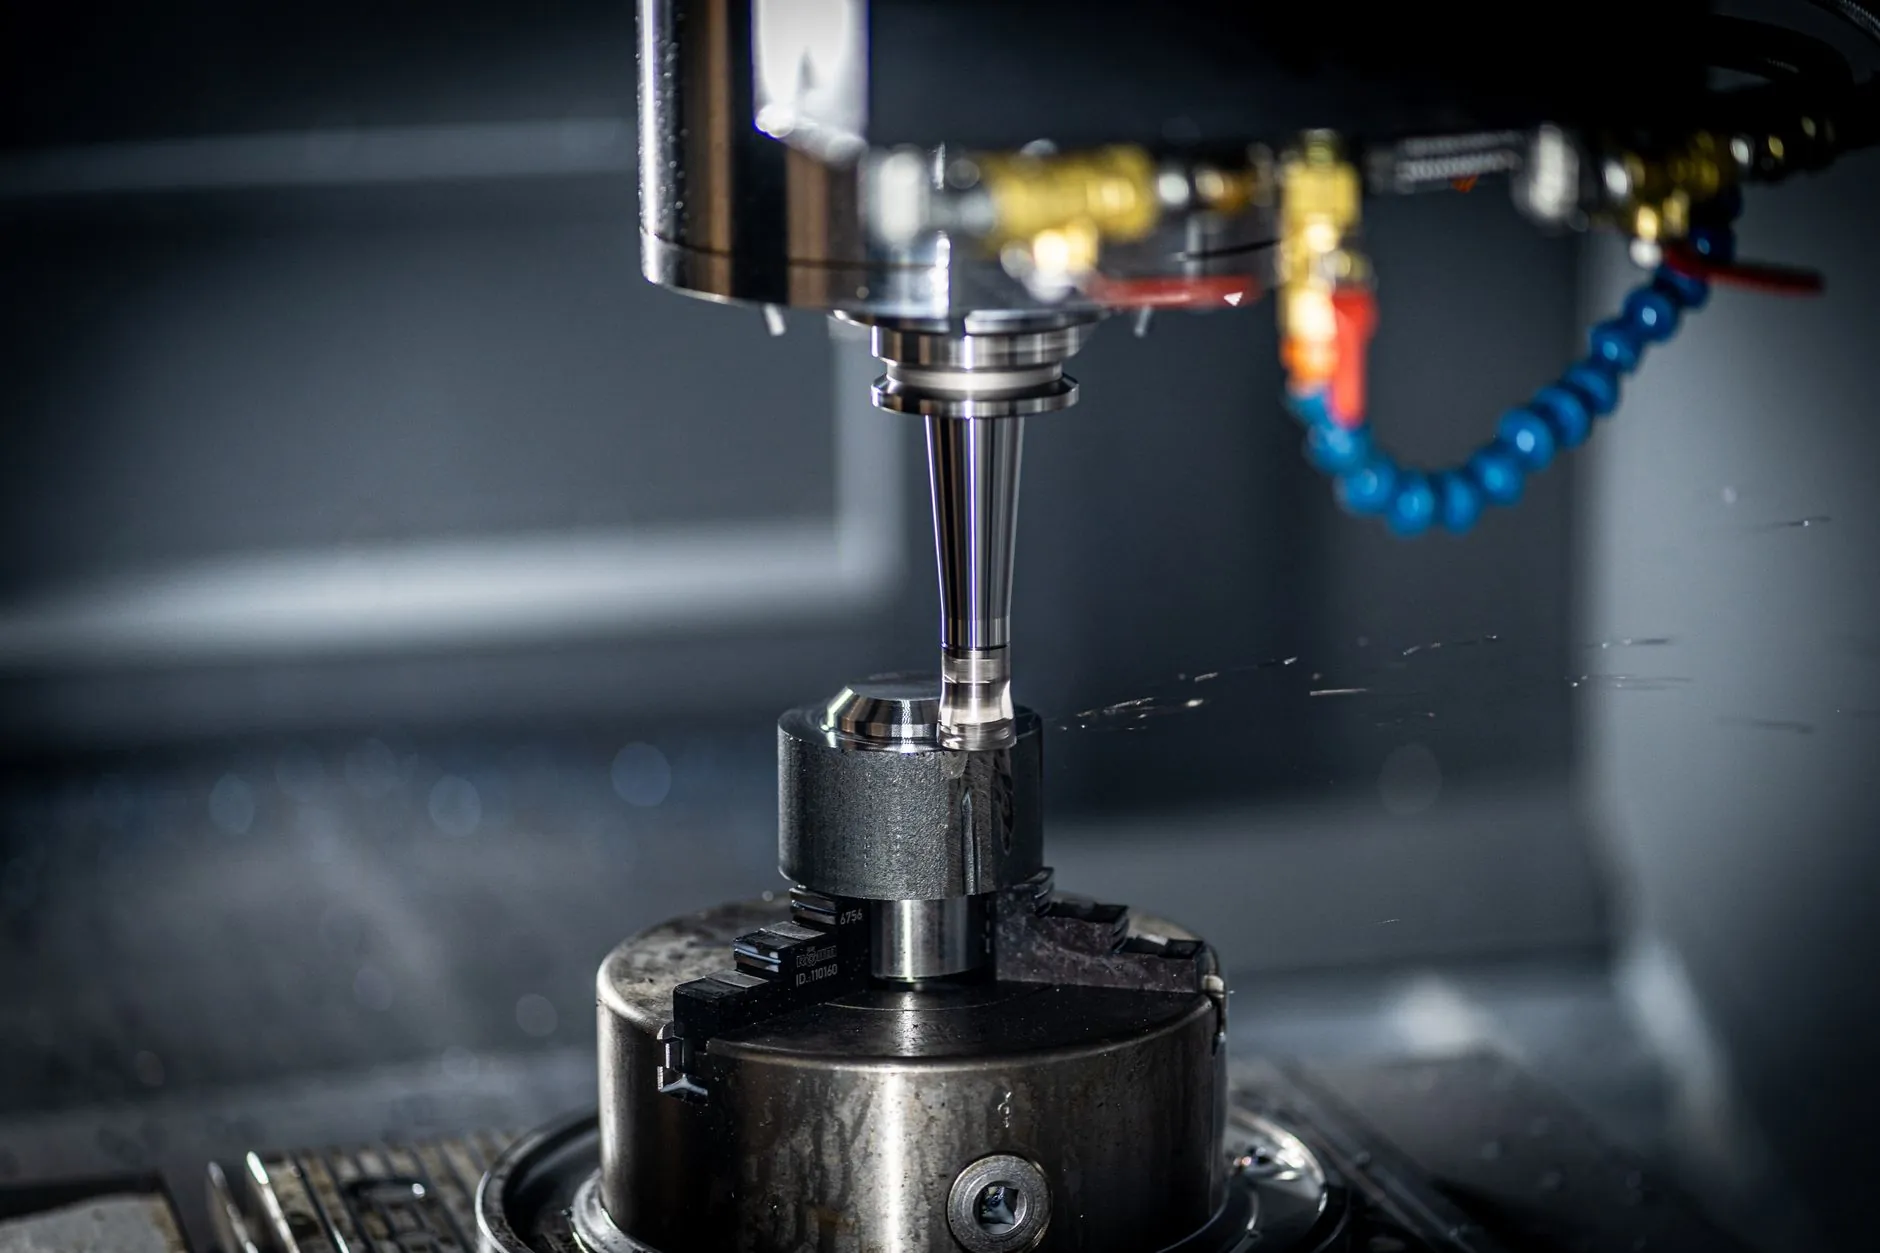
- 热管理:采用高压冷却液(70-120bar)精准喷射至切削区,配合主轴中心出水,可将切削区温度降低40%以上,钛合金加工表面粗糙度稳定在Ra0.4以内
- 力控制:通过测力仪实时监测切削力波动,自适应调整进给速度,避免薄壁件让刀变形
- 精度补偿:在恒温车间(20±0.5℃)内,利用激光干涉仪定期标定机床几何精度,并用软件补偿热漂移
承方金属科技(苏州)有限公司在承接某型航空传感器壳体加工时,就采用了上述组合策略。该零件壁厚仅0.8mm,材料为GH4169高温合金,最终将关键尺寸公差控制在±3μm,位置度φ0.01mm以内。
对比:普通加工 vs 航空级精密制造
很多企业宣称自己能做"精密加工",但实际能力差异巨大。普通CNC车间可能达到±0.02mm就算不错,而航空级精密制造要求的是:
- 尺寸公差:≤±0.005mm(关键配合面)
- 表面完整性:无白层、无微裂纹,残余压应力可控
- 批次一致性:CPK≥1.67,100件中不允许出现1件超差
- 可追溯性:每件附带完整加工参数、刀具寿命、检测报告
这背后是金属科技领域从"经验驱动"向"数据驱动"的范式转变。苏州制造的优势,恰恰在于将工艺know-how沉淀为可复制的数字化模型。
给同行的三点务实建议
如果您的企业正在或计划进入航空航天供应链,以下经验值得参考:
- 先啃硬骨头:从难加工材料(如钛合金、Inconel 718)的小批量试制入手,倒逼工艺参数库建设,而非从铝合金简单件做起
- 投资检测而非仅投资机床:三坐标测量机、圆度仪、表面粗糙度仪的组合,比多买一台加工中心更能赢得客户信任
- 与上游材料商协同:不同炉批号的钛合金棒材,切削性能可能相差20%,建立材料-工艺匹配数据库是长期壁垒
航空航天零部件的严苛要求,本质上是推动精密制造能力升级的催化剂。苏州及长三角地区的金属加工企业,若能抓住这一波需求,将在全球航空供应链中占据更关键的位置。