苏州精密金属零部件加工厂如何控制公差与表面质量——承方金属科技实践解析
在苏州制造业的版图中,精密金属零部件加工一直是支撑高端装备、医疗器械、半导体设备等领域的关键环节。对于采购方而言,评判一家金属加工厂商的能力,往往聚焦在两个硬指标上:尺寸公差能否稳定达标,以及表面质量是否满足装配与外观要求。这两者看似独立,实则相互牵制——切削参数的选择会同时影响尺寸精度与表面粗糙度,而刀具磨损、热变形、装夹应力等因素又会在加工过程中不断制造变数。承方金属科技(苏州)有限公司在长期服务客户的过程中,积累了一套围绕公差控制与表面质量管理的实践方法,本文从技术原理出发,梳理可落地的操作思路。
公差控制的核心:从热变形到装夹策略
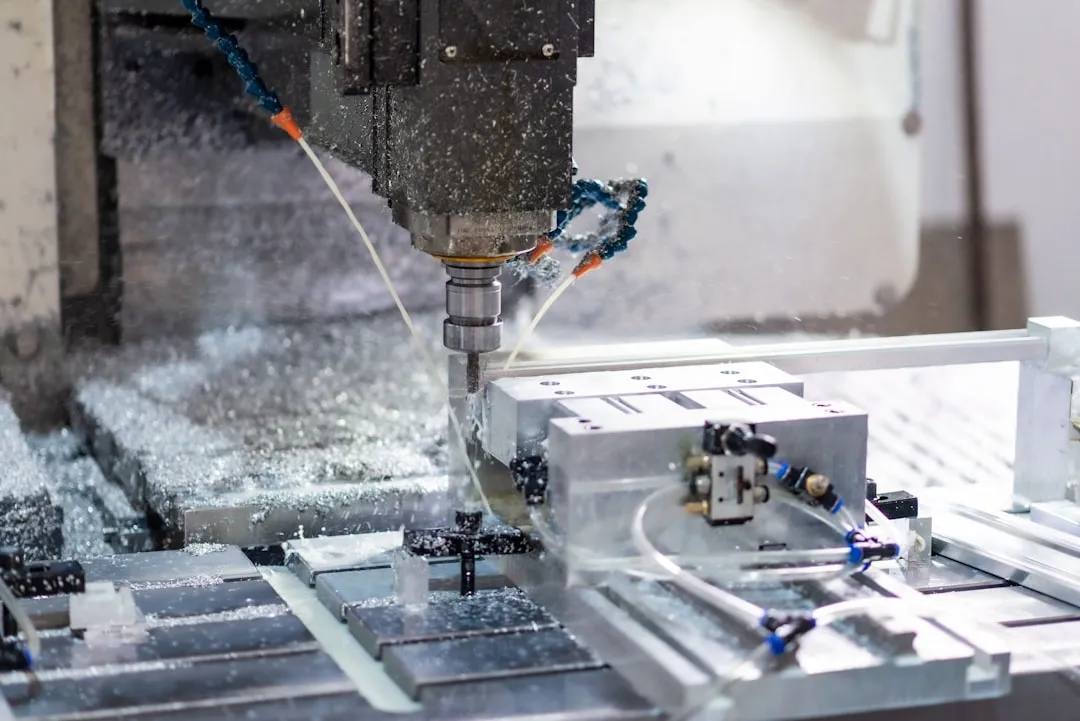
精密制造中,公差失控往往不是单一原因造成的。以常见的CNC铣削为例,铝合金零件在高速切削时,切削区温度可达300℃以上,工件局部膨胀量在0.02-0.05mm之间波动。如果粗精加工之间没有足够的冷却间隔,精加工时测得的尺寸在工件冷却后会明显偏小。承方金属科技的做法是在粗加工后增加自然冷却或强制风冷工序,待工件温度回落至室温±2℃再进入精加工,这一环节对IT6-IT7级公差的稳定实现至关重要。
装夹策略同样不可忽视。薄壁件、细长轴类零件在夹紧力作用下容易产生弹性变形,松开卡爪后尺寸回弹。对此,行业内常用方案包括:
- 多点柔性夹持:分散夹紧力,避免局部应力集中;
- 真空吸附或磁力平台:适用于薄板类零件,减少机械夹紧带来的变形;
- 预留工艺凸台:在非关键区域增加支撑结构,加工完成后去除。
这些方法的选择需要结合零件几何特征与批量大小综合判断,没有万能公式。
表面质量的三个控制维度
表面质量通常从粗糙度Ra值、表面完整性(有无微裂纹、白层、残余应力)和外观一致性三个维度评价。以不锈钢316L的精密车削为例,Ra0.4与Ra0.8之间看似只差一个等级,但对应的进给量、刀尖圆弧半径和主轴转速组合完全不同。进给量从0.05mm/r提升到0.1mm/r,理论粗糙度会成倍恶化,但加工效率翻倍——如何在效率与质量之间找到平衡点,是工艺工程师每天面对的现实问题。
表面完整性问题更隐蔽。比如磨削加工中,如果砂轮线速度过高、冷却不充分,工件表面可能产生一层几微米厚的白层(未回火马氏体),硬度高但脆性大,在后续装配或疲劳工况下容易萌生微裂纹。承方金属科技在医疗器械零部件的加工中,会通过控制磨削深度(单次≤0.005mm)和优化冷却液喷射角度来抑制白层生成,必要时增加电解抛光或低温去应力退火工序。
常见问题与应对参考
在实际生产中,以下问题出现频率较高:
- 孔径尺寸忽大忽小:多因刀具热伸长或冷却液温度波动导致,建议监控主轴热补偿状态,并保持冷却液恒温;
- 表面出现振纹:检查刀柄跳动量(建议≤0.005mm)、刀具悬伸长度是否过长,必要时调整切削参数避开颤振频率;
- 批次一致性差:往往与刀具寿命管理粗放有关,建立刀具更换记录与尺寸趋势图可有效改善。
苏州制造的优势在于产业链配套完整,从刀具、夹具到检测设备都能在本地找到成熟供应商,这为精密金属零部件加工的工艺迭代提供了便利条件。承方金属科技依托本地化供应链,在金属科技应用层面持续优化制程能力,力求在公差与表面质量之间找到最优解。对于采购方而言,理解这些技术细节有助于更准确地评估供应商的真实加工水平,也能在图纸标注阶段就规避一些不必要的高成本要求。