金属科技在航空航天零部件制造中的应用趋势与精度控制要点
航空发动机涡轮叶片在1600℃高温下持续运转时,其内部冷却气膜的孔径公差若超过±0.02mm,气动效率将骤降8%以上。这类问题正倒逼金属科技向更严苛的精度控制演进——在航空航天领域,一个微米级的偏差就可能决定飞行器的安全边界。
轻量化与耐高温:材料端的双重压力
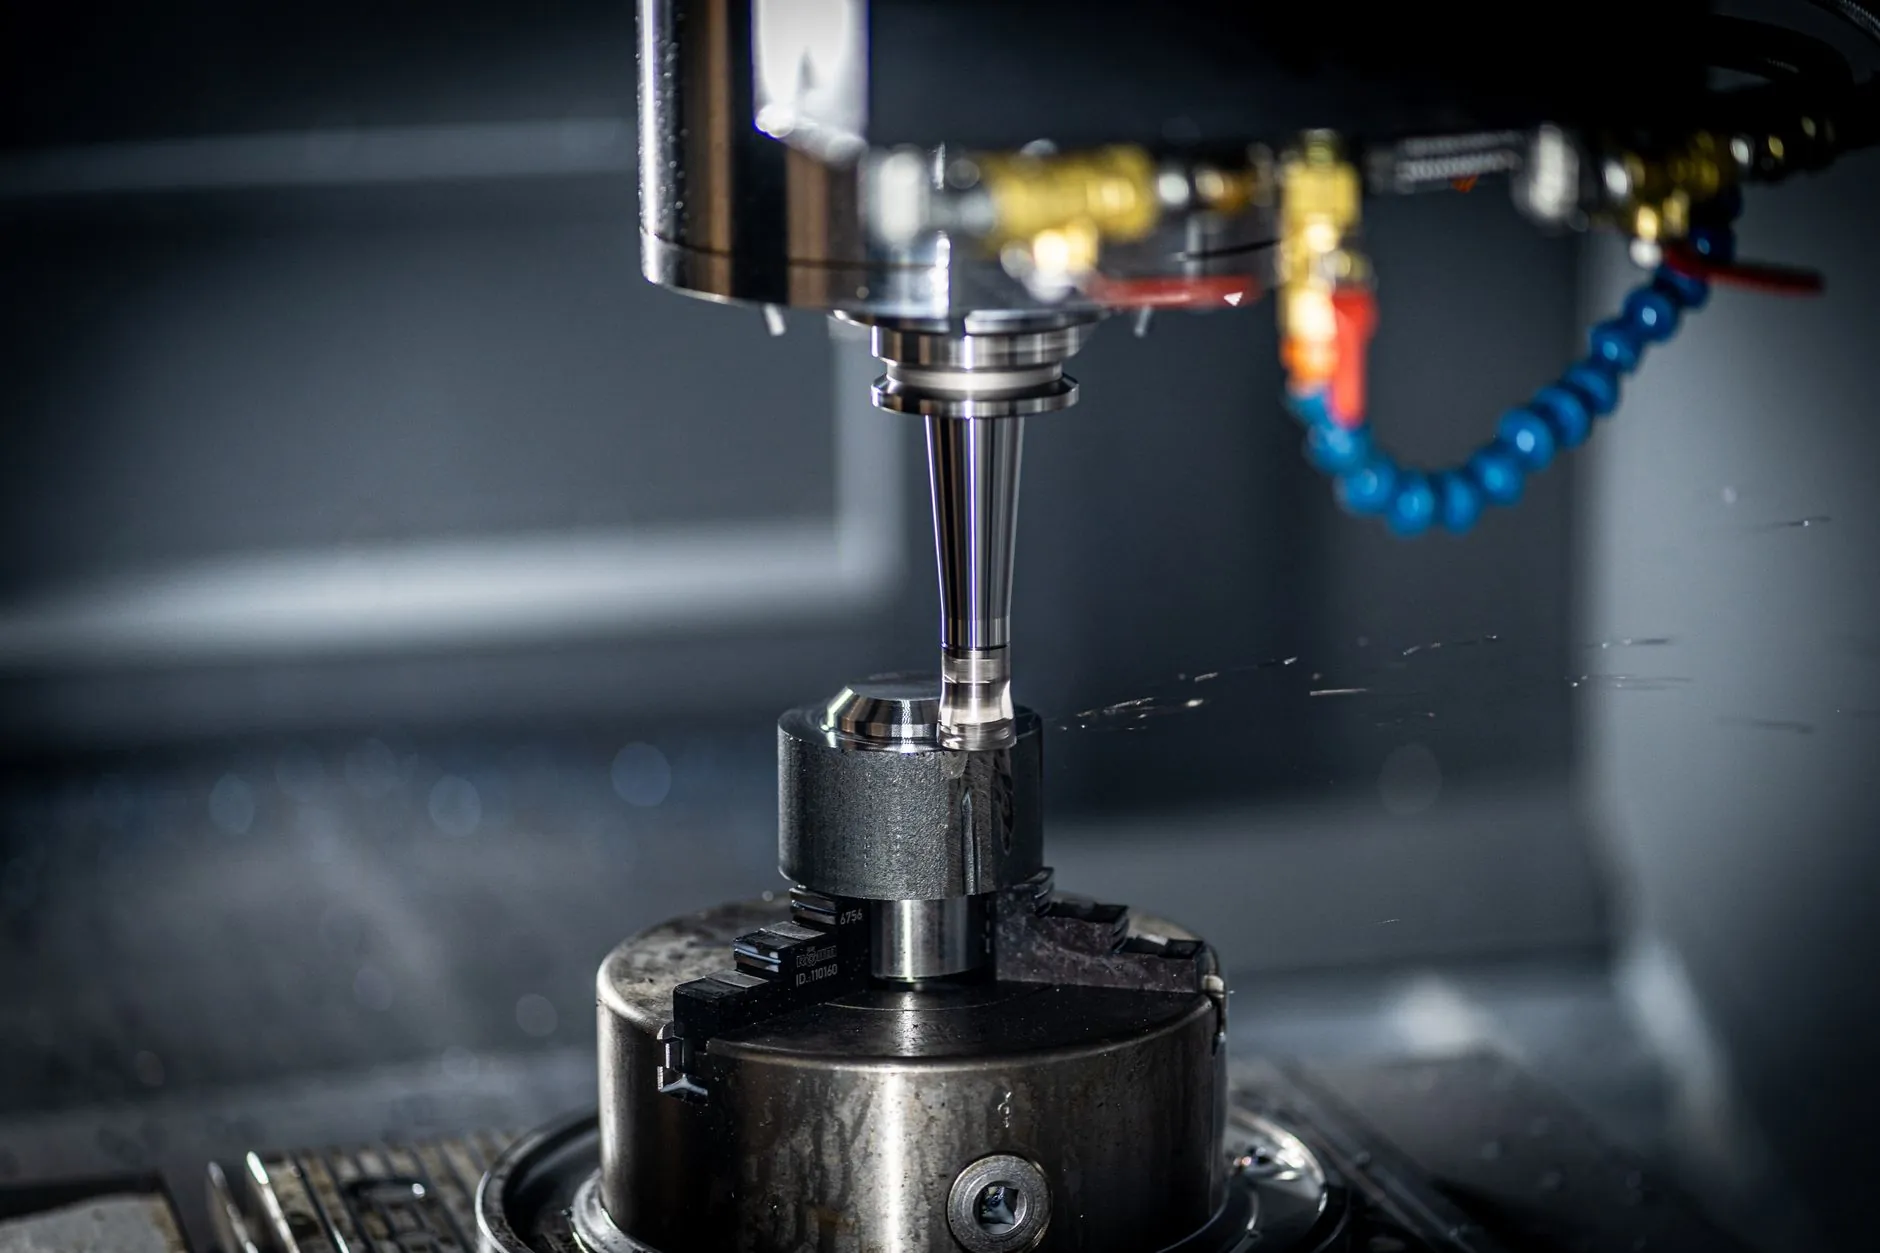
钛合金、镍基高温合金及金属间化合物在航空结构件中的占比已从早期的不足20%攀升至如今的45%以上。以Ti-6Al-4V为例,其比强度在300℃以下远超铝合金,但导热系数仅为钢的1/5,这意味着金属加工过程中热量极易积聚在切削区,导致刀具月牙洼磨损速率提升3倍。行业目前普遍采用高压冷却(70bar以上)配合PVD涂层刀具来抑制热裂纹,单件加工时间可压缩12%—15%。
精度控制:从机床到刀具的系统工程
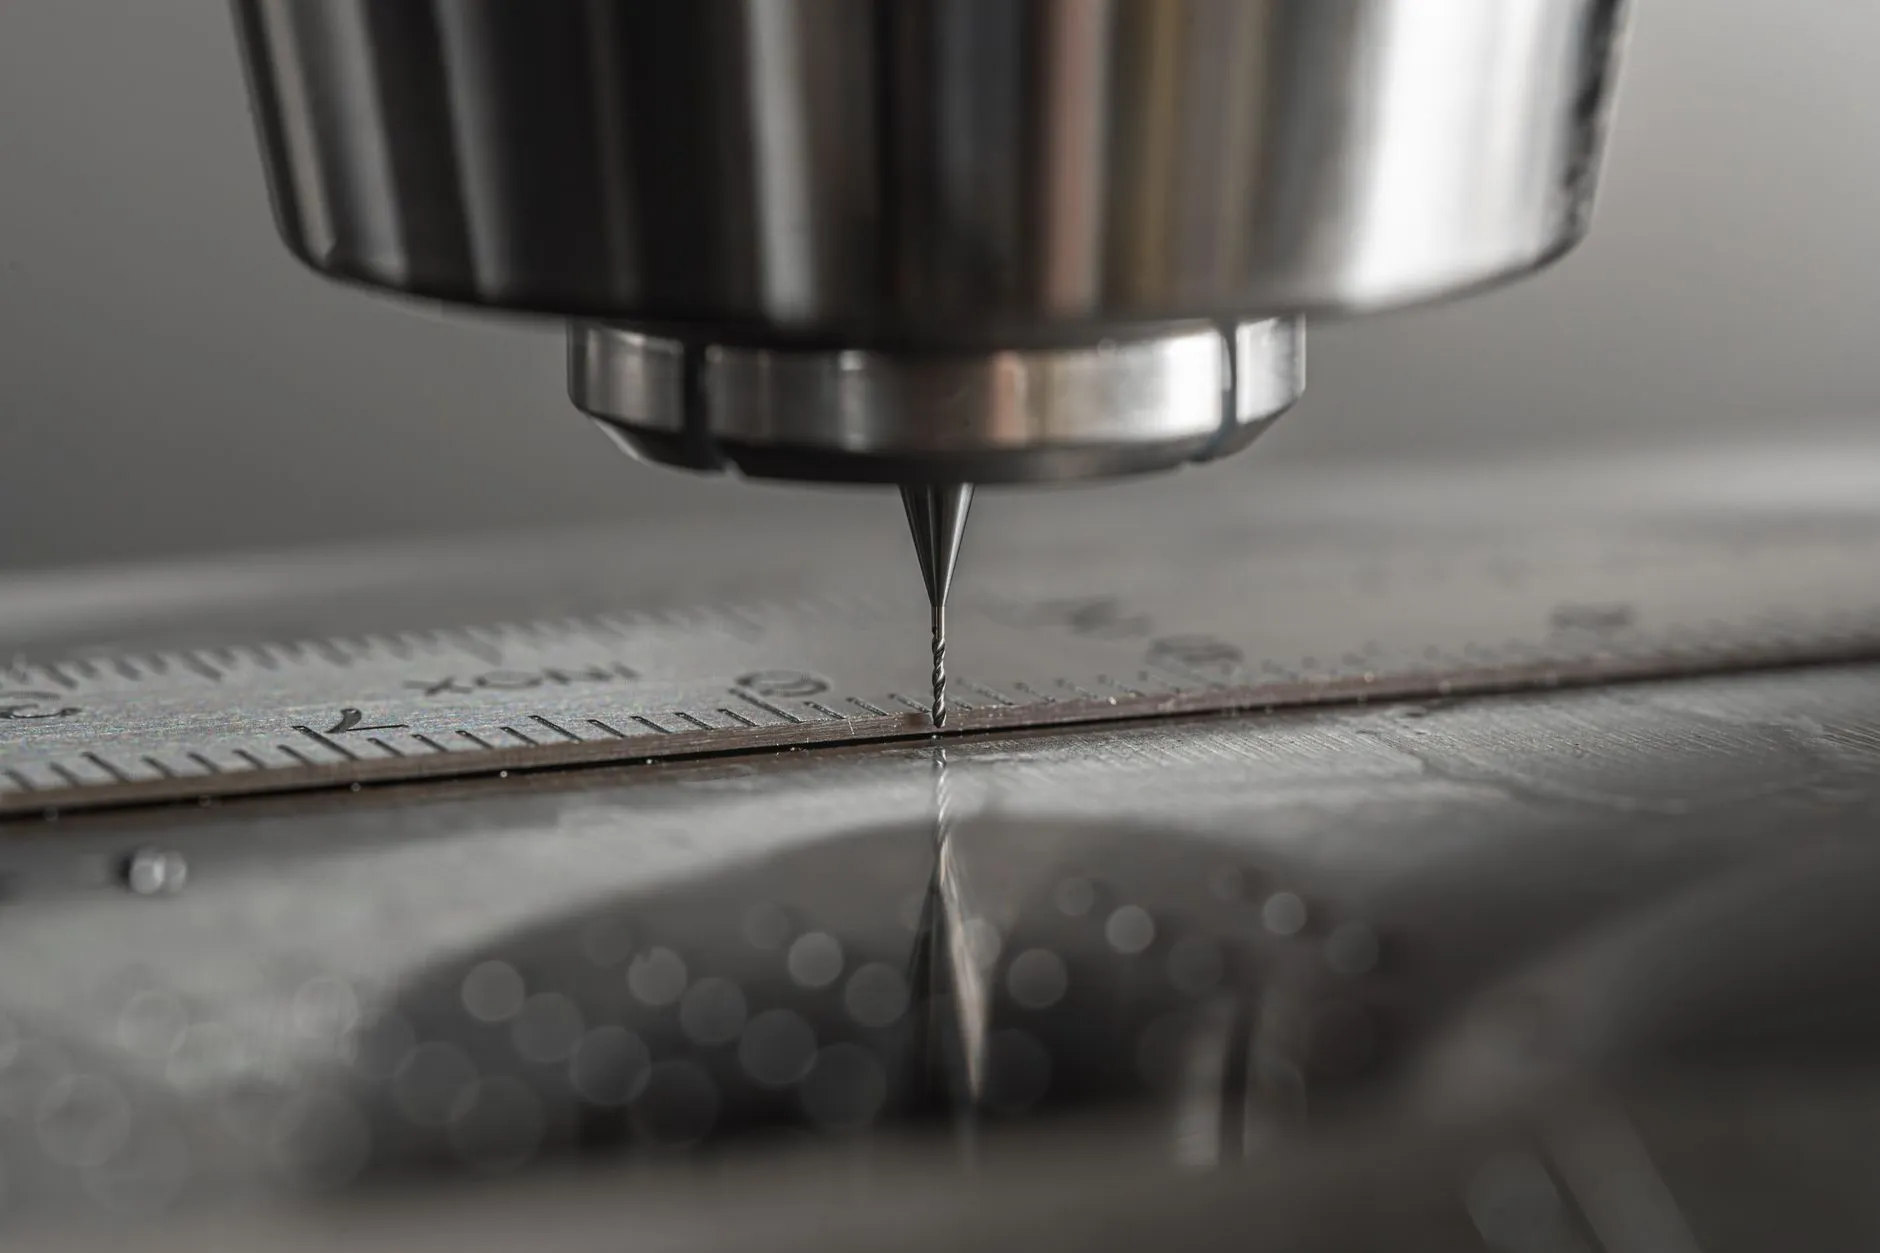
航空零部件的精度控制早已不是单一环节的事。一台五轴联动加工中心若定位精度为6μm,在加工薄壁舱段件时,因切削力引起的让刀量可能额外引入15μm以上的壁厚误差。解决路径通常包含三个层面:
- 机床热补偿:主轴连续运转4小时后温升可达18℃,需通过实时热误差模型进行微米级补偿;
- 刀具路径优化:采用摆线铣削替代传统端铣,径向切削力降低约40%,薄壁变形量可控制在0.05mm以内;
- 在线检测闭环:测头在机测量后自动修正刀补,使批次一致性CPK值从1.0提升至1.67以上。
这些方法在精密制造实践中已逐步标准化,但真正拉开差距的是数据积累的深度——每家工厂的机床动态特性不同,补偿参数需要长期迭代。
苏州制造集群的协同优势
长三角地区聚集了从特种合金熔炼、精密锻造到五轴加工的完整链条。苏州制造在航空航天配套领域的特点在于响应速度快:一套复杂结构件从图纸到首件交付,本地协作网络可压缩至7—10天,而传统分散供应链通常需要3周以上。承方金属科技(苏州)有限公司所在的产业带,正是借助这种集群效应,在中小批量、多品种的航空航天金属加工任务中形成了独特节奏。
应用前景:增材制造与传统工艺的融合
激光粉末床熔融(LPBF)成形的燃油喷嘴已通过FAA认证,但其表面粗糙度Ra值通常在8—12μm,仍需后续金属科技精密加工将配合面降至Ra 0.4μm以下。未来的产线不会是增材与减材的替代关系,而是“近净成形+关键面精加工”的混合模式。对于航空零部件供应商而言,掌握跨工艺的公差传递规律,比单纯升级某一台设备更具战略价值。