金属科技赋能航空航天:苏州精密制造企业的高精度加工方案解析
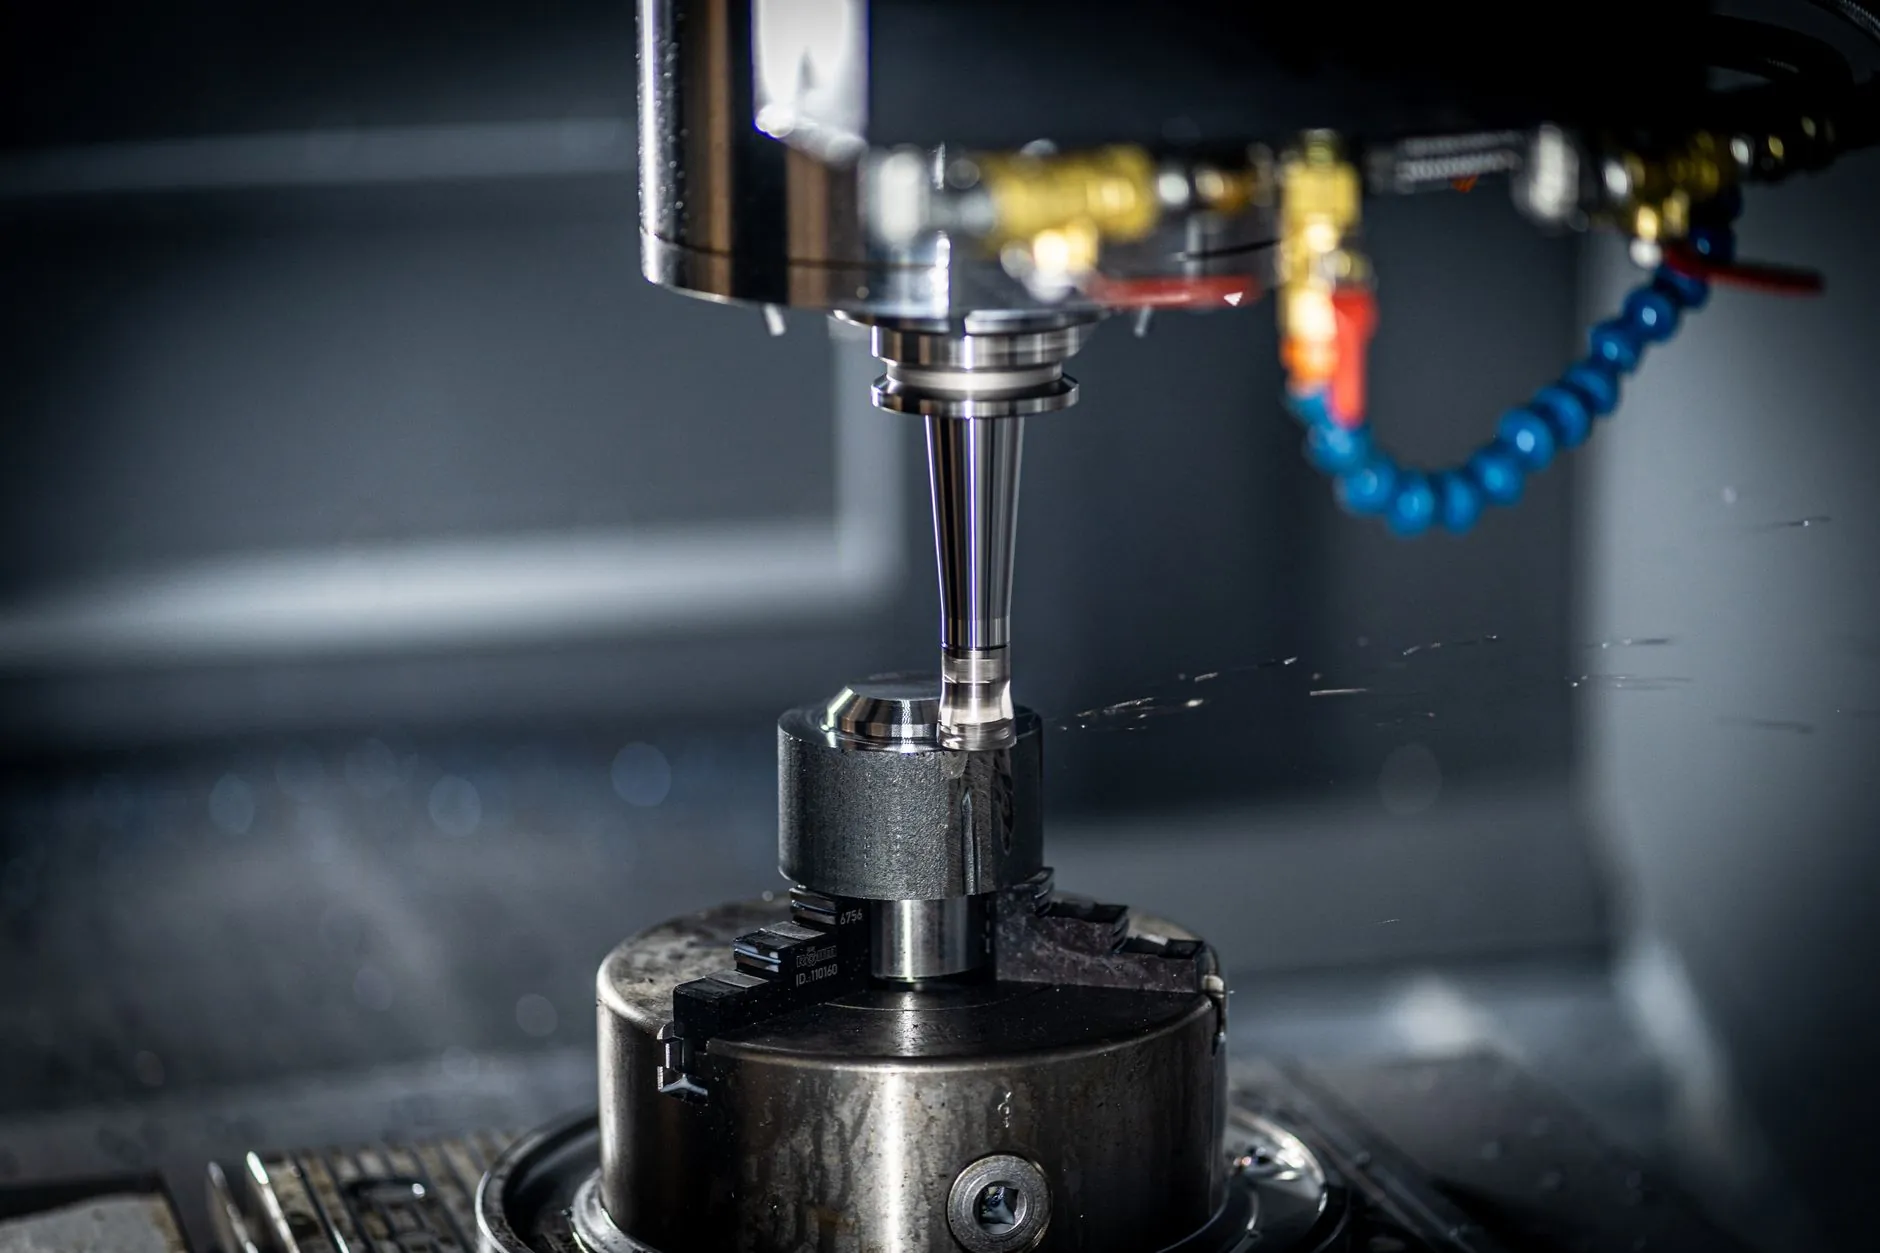
航空航天领域对零件的耐高温、轻量化与疲劳寿命要求近乎苛刻。一架商用客机的发动机内部,涡轮叶片要在超过1000℃的环境中以每分钟上万转的速度运转,任何微米级的加工偏差都可能被离心力放大为致命裂纹。这正是金属科技与精密制造交汇的战场——而苏州,正在成为这场精密竞赛中不可忽视的坐标。
高温合金与钛合金:加工难在哪里?
航空航天零件的主流材料集中在镍基高温合金(如Inconel 718)、钛合金(TC4/Ti-6Al-4V)以及部分金属间化合物。这些材料的共同特点是:导热系数低、加工硬化倾向强、刀具磨损快。以Inconel 718为例,其导热率仅为45钢的约1/4,切削热高度集中在刀刃附近,局部温度可达800℃以上,传统硬质合金刀具往往在几分钟内就出现月牙洼磨损。
更棘手的是薄壁结构。航空结构件中大量存在壁厚1.5mm以下的整体框梁,切削力稍大就会引发颤振和变形,导致尺寸超差。这意味着金属加工方案必须同时解决刀具寿命、切削热管理和刚性控制三个耦合问题。
高精度加工方案的三个技术支点
针对上述难题,苏州精密制造企业近年来形成了一套相对成熟的技术路径,核心可以归纳为以下三个层面:
- 刀具与涂层策略:采用AlTiN/AlCrN纳米多层涂层刀具,配合高压内冷(压力≥70bar),将切屑快速带离切削区。在粗加工阶段使用圆角刀进行大进给铣削,减少走刀次数,降低热积累。
- 工艺参数窗口优化:对钛合金采用“高转速+中等每齿进给”策略,线速度控制在50-70m/min,避免过低转速导致的加工硬化层。精加工阶段切深控制在0.2-0.5mm,配合摆线铣削路径降低径向切削力。
- 在线检测与补偿:在五轴加工中心上集成测头,实现加工后即时测量关键尺寸,通过CAM系统进行刀补修正。对于位置度要求≤0.01mm的安装孔,这一环节几乎是必须的。
值得强调的是,这些方案并非孤立使用。承方金属科技在实际项目中通常将三者整合为一套工艺包,根据零件特征动态调整权重。
从设备到数据:苏州制造的实践逻辑
苏州地区的精密制造产业链有一个显著优势:五轴联动加工中心的密度高、配套刀具与检测资源集中。这使得从打样到批产的周期可以压缩到两周以内。但设备只是基础,真正的壁垒在于数据积累。
比如加工一个钛合金航空接头,不同批次材料的热处理状态可能存在微小差异,导致切削力波动。有经验的工艺团队会建立切削力-表面粗糙度-刀具寿命的关联数据库,在新批次投产前用试切件快速标定参数。这种“数据驱动”的加工方式,比单纯依赖设备精度更可靠。
另一个容易被忽视的环节是去应力。航空航天零件在粗加工后通常需要进行中间去应力退火,但装炉方式、升降温速率都会影响最终变形量。苏州部分企业已经开始将去应力工序纳入CAM仿真模型,提前预测变形趋势并在精加工时预留补偿量。
可执行的参考建议
对于希望进入航空航天供应链的加工企业,以下几点值得优先关注:
- 先建立材料切削参数库,不要照搬刀具商推荐值,必须用自身设备验证。
- 投资在线测量能力,哪怕只是一台在机测头,对废品率的降低效果立竿见影。
- 关注薄壁件的装夹方案,真空吸附与柔性支撑的组合往往比专用夹具更灵活。
- 与热处理供应商建立数据共享机制,把变形控制前置到工艺设计阶段。
金属科技在航空航天领域的演进方向已经清晰:从“能加工”走向“可预测地加工”。苏州制造的优势不在于单一环节的极致,而在于将材料、刀具、设备、检测与数据串联成闭环的能力。当精度从毫米级推进到微米级,真正的竞争力就藏在每一刀的参数选择里。