金属科技在航空航天领域的应用:精密加工零部件的技术要求解析
航空发动机涡轮叶片在1600℃高温下以每分钟数万转的速度旋转,其叶根榫齿的配合公差却要控制在±0.005mm以内——这个精度大约是一根头发丝直径的十四分之一。当这类零件从设计图纸走向量产,金属加工环节的任何微小偏差都可能被高速离心力放大成致命隐患。
这正是航空航天领域对精密制造提出极端要求的缩影。与普通工业零件不同,航空零部件往往在极端温度、高压和交变载荷下工作,材料多为钛合金、镍基高温合金、铝合金等难加工材料。这些材料的切削加工性差、刀具磨损快、热变形敏感,传统加工方式很难同时保证效率和精度。
材料特性决定工艺路线
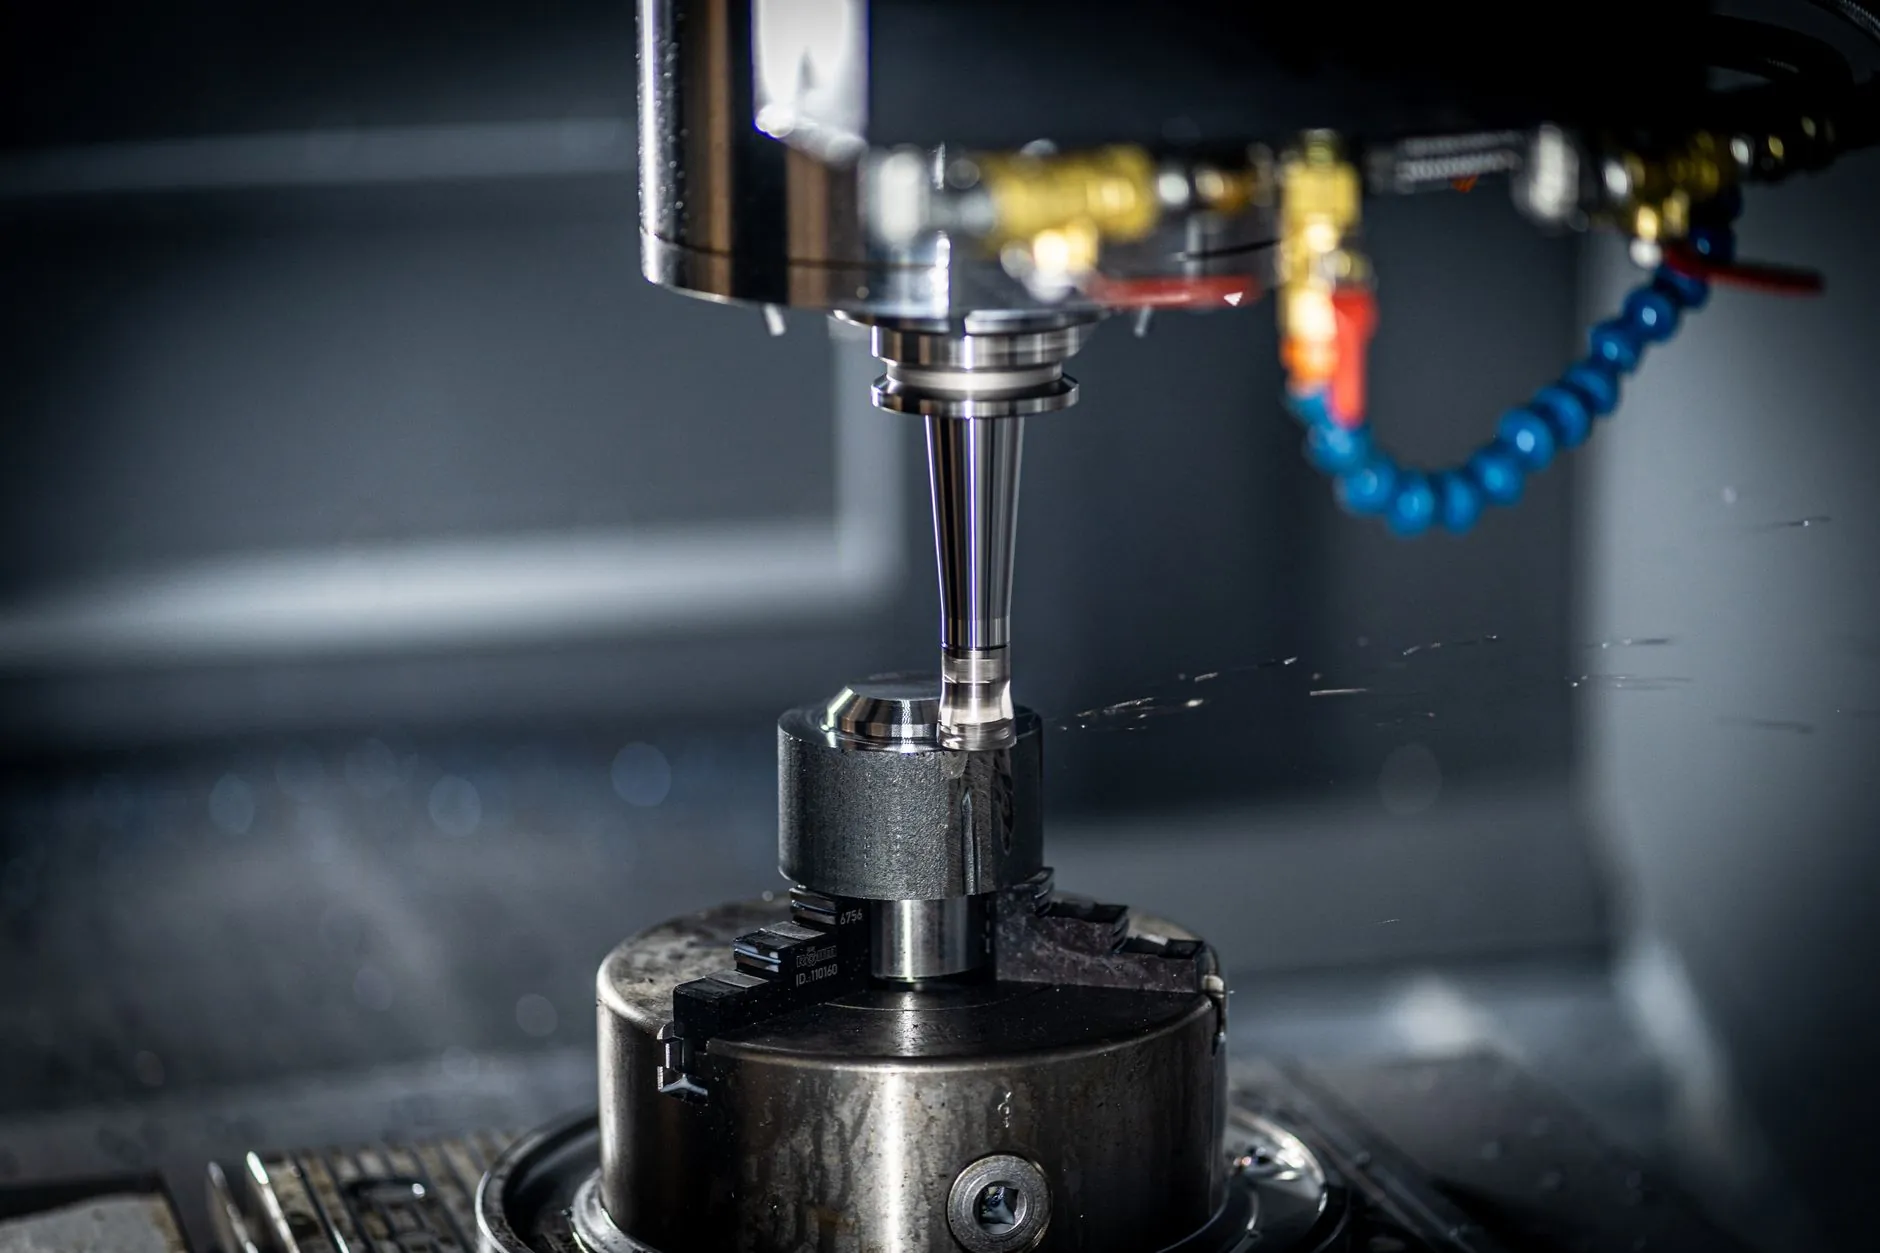
以Ti-6Al-4V钛合金为例,其导热系数仅为45钢的1/5左右,切削时热量集中在刀刃附近,局部温度可超过1000℃,极易导致刀具扩散磨损。承方金属科技(苏州)有限公司在承接这类零件加工时,通常采用高压冷却+涂层硬质合金刀具的组合方案,将切削液压力提升至7MPa以上,直接作用于刀尖区域,有效带走热量并折断切屑。
镍基高温合金(如Inconel 718)的加工硬化倾向更为突出,切削表层硬度可从基体的HRC35骤升至HRC55以上。这意味着每一次走刀都必须切入足够的深度,避免在硬化层上反复切削。工艺参数的选择在这里不是经验问题,而是需要结合材料本构模型进行仿真优化。
精密制造的核心控制点
航空航天零部件的精度要求通常以微米为单位,这对金属加工提出了系统性挑战。以下几个方面是实际生产中最容易出问题的环节:
- 热变形控制:长时间连续加工会导致机床主轴和工件温升,0.5℃的温度变化就可能在100mm尺寸上产生0.5μm的误差。恒温车间和在线测温补偿是必要的。
- 装夹变形:薄壁结构件在夹紧力作用下会产生弹性变形,松夹后回弹导致尺寸超差。采用真空吸附或柔性夹具可显著改善。
- 刀具磨损监测:刀具后刀面磨损量超过0.15mm后,切削力会急剧上升,表面粗糙度恶化。声发射传感器和主轴功率监测是目前较可靠的实时手段。
这些控制点环环相扣。比如热变形会加剧刀具磨损,刀具磨损又反过来增大切削力、加剧变形——精密制造的本质,是对这个耦合系统进行综合管控。
从工艺能力到体系能力
行业内有一个容易被忽视的事实:单台高精度机床能做出的零件,和批量生产中稳定做出的零件,差距往往不在设备本身,而在工艺体系的成熟度。航空零部件的首件合格率与批产合格率之间,通常存在15%-30%的落差。
缩小这个落差,需要建立完整的工艺数据库——每种材料、每种特征结构对应的切削参数、刀具寿命、检测策略都要有数据支撑。承方金属科技在苏州制造基地推行的是工艺参数闭环管理:每批次加工后统计CPK值,当CPK低于1.33时触发工艺复核,而不是等到客户投诉再追溯。
对于需要进入航空航天供应链的加工企业,建议从三个维度评估自身能力:一是是否具备难加工材料的工艺数据库;二是检测能力是否覆盖GD&T全项(尤其是位置度和轮廓度);三是有没有可追溯的批次质量记录。这三项做到位,才具备承接高要求订单的基础。