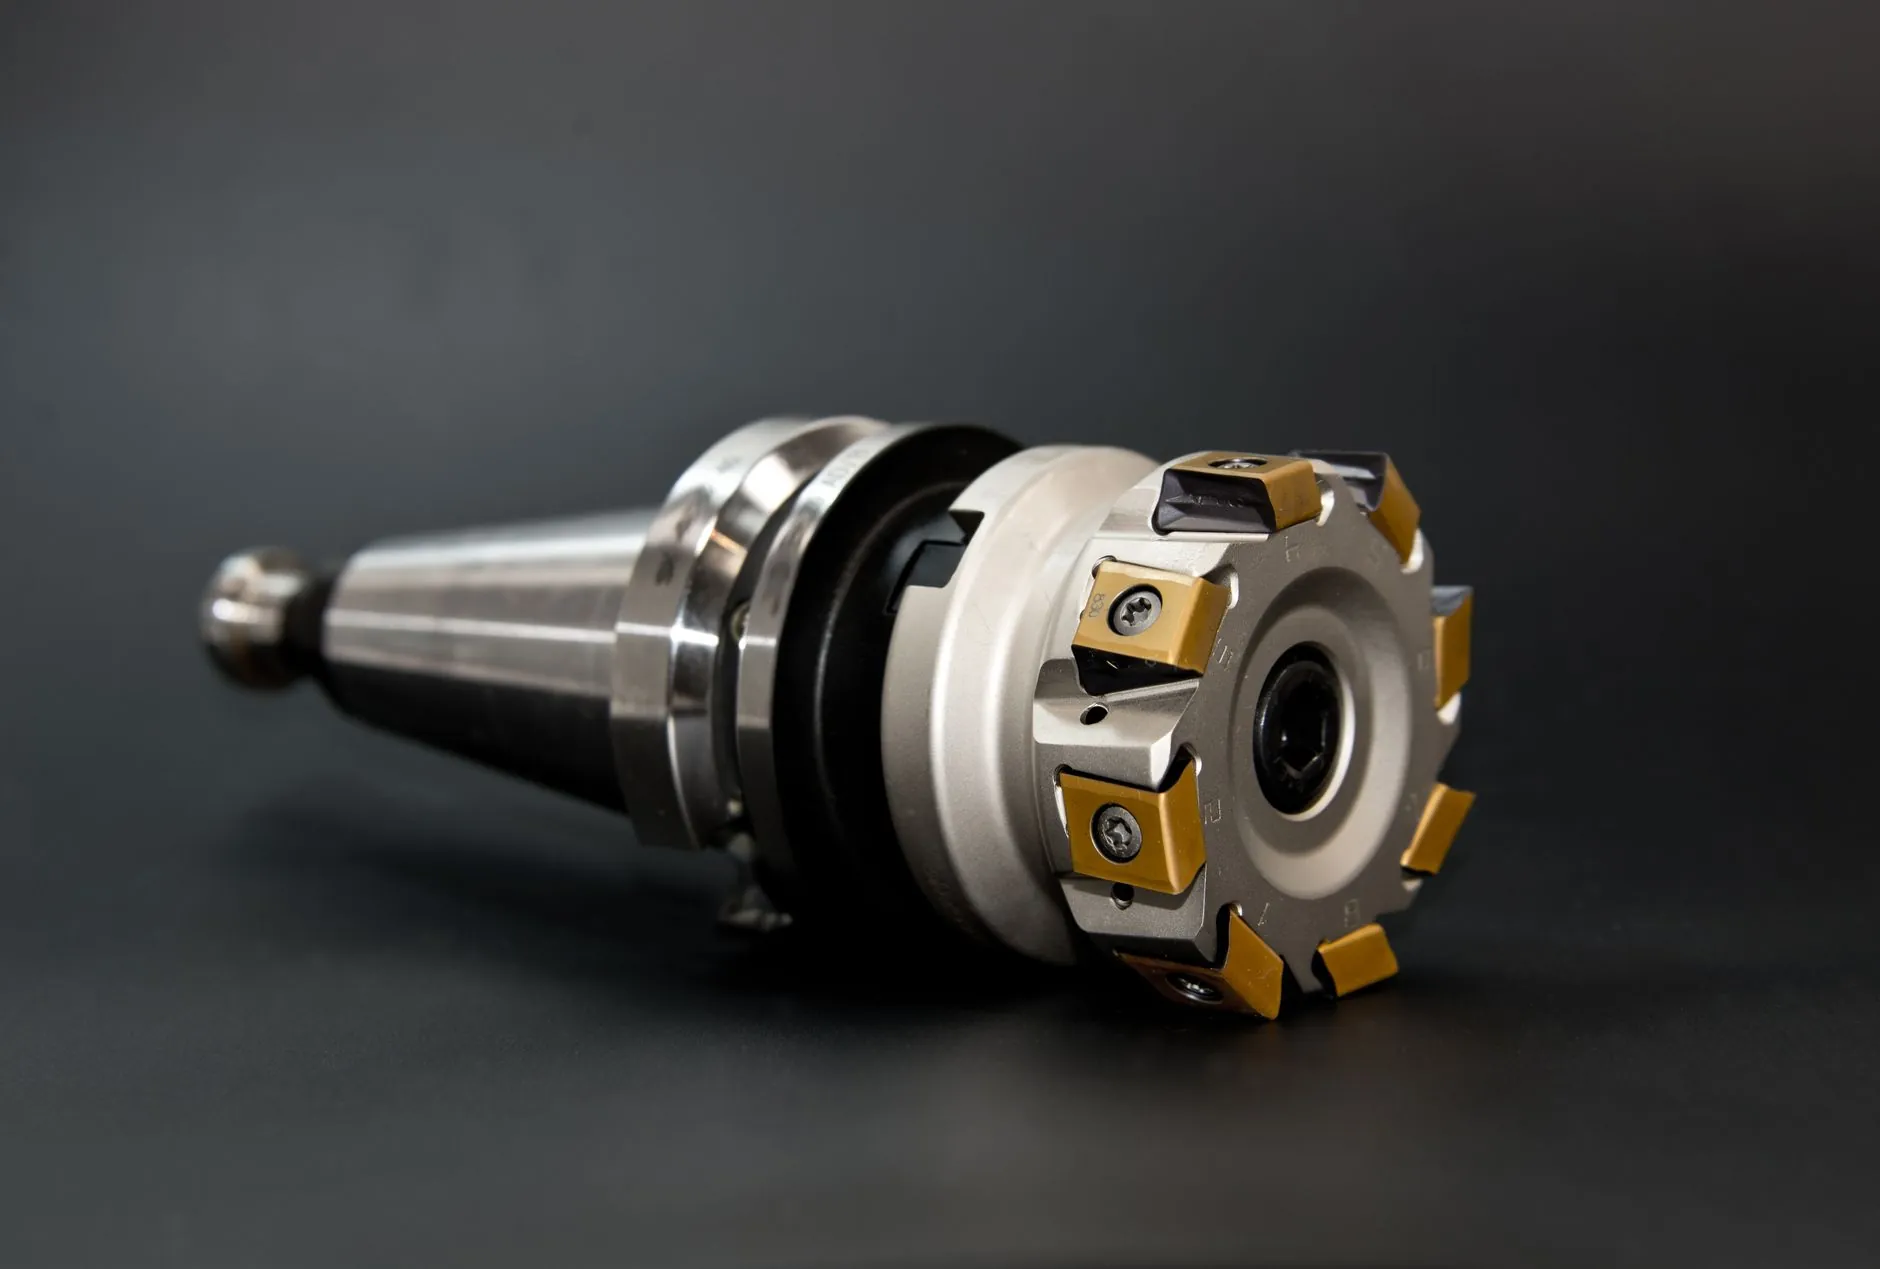
金属科技在航空航天领域的应用:精密加工零部件的选型与工艺要点
航空航天工业对零部件的要求近乎苛刻——既要承受极端温差与高频振动,又要在减重与强度之间找到精确平衡。一套民航发动机上的精密螺栓,其失效可能导致数以亿计的经济损失。这正是金属科技在该领域持续深耕的价值所在:通过材料科学与加工工艺的协同优化,让每一克重量都发挥出最大效能。
材料选择:不是越强越好,而是越匹配越好
航空零部件选材的核心逻辑是"工况适配"。钛合金TC4(Ti-6Al-4V)因其比强度高、耐腐蚀性好,常用于机身结构件与发动机风扇叶片;镍基高温合金Inconel 718则在650°C以上仍保持优异蠕变强度,适合燃烧室与涡轮盘。而铝合金7075-T6虽然成本更低,但高温性能受限,多用于非热端部件。
一个容易被忽视的事实是:材料强度越高,切削加工性往往越差。Inconel 718的切削力可达45钢的2-3倍,刀具磨损速度提升近5倍。这意味着精密制造方案必须从选材阶段就介入,而非等到加工环节再被动应对。
工艺要点:从毛坯到成品的三个关键控制点
航空精密零部件的加工链通常包含锻造→粗加工→热处理→精加工→表面强化→检测六大环节。其中三个节点直接决定最终质量:
- 热处理变形控制:钛合金淬火时截面温差超过15°C即可能产生翘曲。采用分级升温+阶梯保温工艺,可将变形量控制在0.05mm/100mm以内。
- 刀具路径优化:针对薄壁结构件,摆线铣削比传统端铣降低径向切削力约30%,有效抑制颤振。
- 表面完整性管理:喷丸强化引入的残余压应力层深度需达到0.15-0.25mm,才能将疲劳寿命提升2倍以上。
承方金属科技(苏州)有限公司在长期服务航空供应链的过程中发现,将在线检测与自适应加工结合,可使关键尺寸的一次合格率从82%提升至96%以上。这种能力背后,是苏州制造在精密加工领域积累的工艺数据库与过程控制经验。
数据对比:不同工艺路线的效率与成本
以典型航空结构件(材料TC4,去除率65%)为例,三种加工策略的表现差异显著:
- 高速铣削(HSM):主轴转速18000rpm,材料去除率120cm³/min,单件工时4.2h,刀具成本占比18%。
- 电火花加工(EDM):适合深窄槽与异形孔,表面粗糙度Ra0.4μm,但效率仅为HSM的1/6,电极损耗需额外补偿。
- 增材制造+精加工:近净成形减少材料浪费40%,但需后续热等静压消除内部缺陷,综合成本仍高于传统路线约25%。
选择哪种路线,取决于零件批量、结构复杂度与交付周期的三角约束。没有绝对最优解,只有当前约束下的最适解。
航空金属零部件的竞争,本质上是材料理解深度与工艺控制精度的竞争。金属加工的每一次进刀、每一道热处理曲线,都在为最终的安全冗余投票。承方金属科技(苏州)有限公司持续将行业知识转化为可执行的工艺规范,与客户共同应对从图纸到适航认证的每一道挑战。