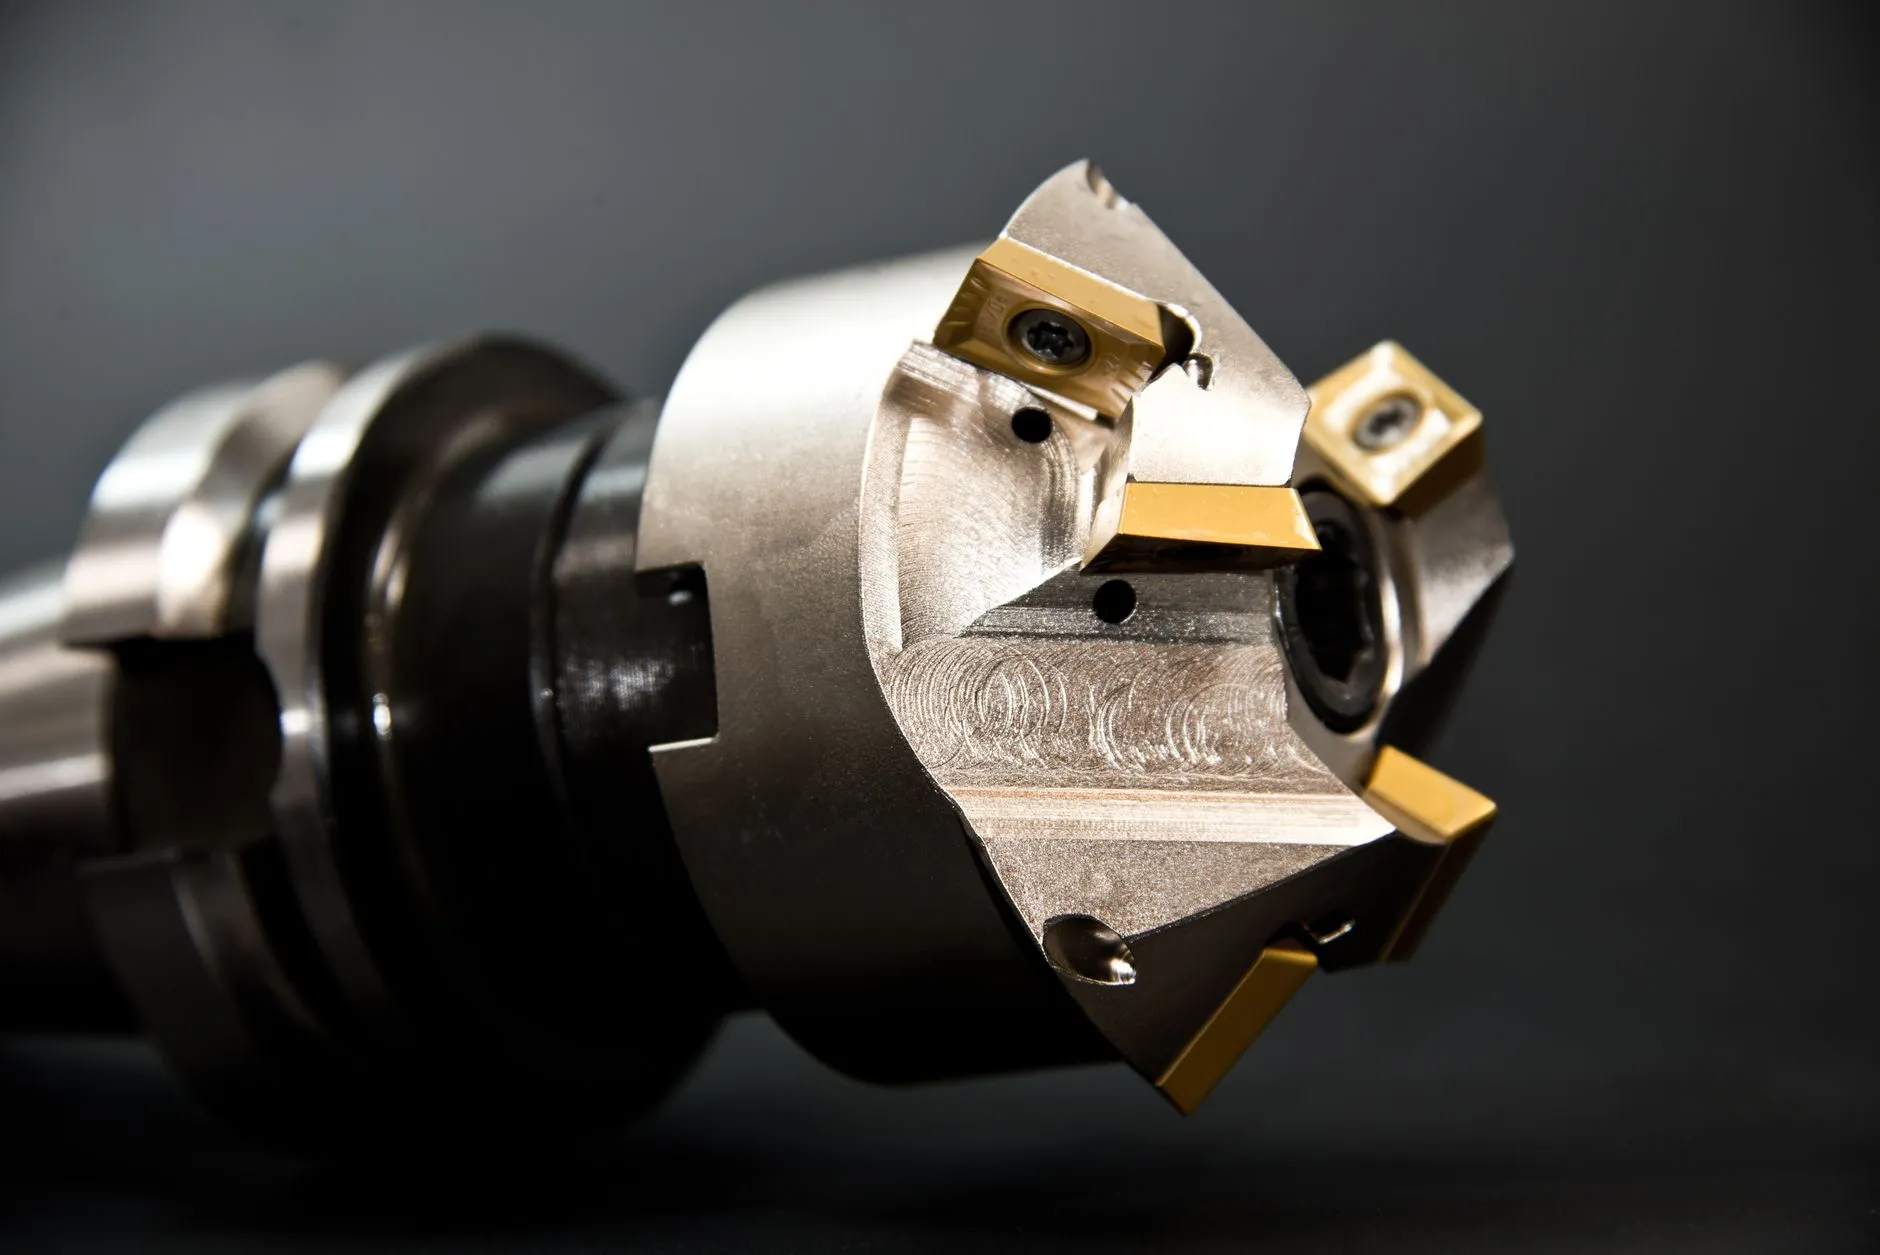
苏州精密金属加工行业动态:承方金属科技解析航空航天零部件工艺升级路径
一架窄体客机的零部件数量以百万计,其中相当比例的承力结构件、紧固件和发动机周边件依赖精密金属加工完成。当航空装备向更高推重比、更长服役周期演进时,零部件对尺寸公差、表面完整性和材料性能的要求被推到极限。苏州作为长三角精密制造的重要一极,本地加工企业正面临一个现实问题:传统工艺路线还能支撑多高的精度天花板?
行业现状:精度竞赛倒逼工艺重构
过去五年,航空航天领域对钛合金、镍基高温合金和铝锂合金薄壁件的需求明显上升。这类材料切削加工性差、易变形,对刀具路径规划和装夹方案提出更高要求。苏州制造集群中不少企业已从通用机加工转向细分领域配套,但真正能稳定交付航空级零件的产线仍然有限。行业普遍痛点集中在三个环节:
- 薄壁结构在切削力作用下的让刀变形控制
- 深腔、窄槽部位的表面粗糙度一致性
- 多品种小批量条件下的工艺参数复用效率
这些问题的本质,不是单台设备的能力不足,而是工艺系统整体协同水平的差距。
核心技术:从“能加工”到“控得住”
承方金属科技在服务航空配套客户的过程中,逐步把重心从设备升级转向工艺链路的系统优化。精密制造的关键不在于某一台五轴机床的定位精度,而在于热-力-装夹三场耦合条件下的误差补偿能力。以钛合金框梁类零件为例,粗加工阶段采用大径向切深、小轴向切宽的摆线铣策略,配合高压内冷,可显著降低切削区温升;半精加工引入在线测头反馈,将余量分布偏差控制在0.05mm以内,为精加工提供均匀的切削条件。
另一个容易被忽视的环节是装夹。航空薄壁件刚性弱,传统压板夹紧容易引入装夹应力。采用真空吸附配合辅助支撑、或低熔点合金填充定位,能有效抑制加工颤振。这类实践方法并不神秘,难的是把参数固化为可复用的工艺包,让不同批次的零件保持一致性。
实践路径与区域协同
苏州制造的产业优势在于配套完整。从刀具、夹具到热处理和表面处理,本地供应链响应速度快,这为工艺迭代提供了试错空间。承方金属科技的做法是将工艺验证前移,在新品打样阶段就联合刀具供应商和热处理单位做联合调试,把问题暴露在量产之前。具体执行上,建议关注三点:
- 建立材料-刀具-参数匹配数据库,按牌号和结构特征分类归档
- 对关键尺寸实施SPC过程控制,而非依赖终检筛选
- 精加工与去应力工序交替安排,减少残余应力引起的尺寸漂移
金属加工行业的竞争正在从产能规模转向工艺确定性。谁能把精密制造能力转化为可量化、可复现的工艺标准,谁就能在航空零部件供应链中站稳位置。金属科技的价值,最终体现在每一批次零件的尺寸稳定性上,而不是展厅里的设备清单。