苏州精密金属零部件加工:承方金属科技如何保障批次一致性与交付周期
在苏州及长三角的装备制造供应链中,采购工程师经常遇到一个棘手问题:首件样品合格,量产批次却出现装配干涉或表面处理色差。精密金属零部件的批次一致性,本质上是材料、刀具、热变形与检测节拍共同作用的结果。作为深耕金属科技领域的加工服务商,承方金属科技(苏州)有限公司在日常订单中反复验证一个事实——一致性不是靠终检挑出来的,而是靠过程能力锁住的。
小批量多品种场景下的波动来源
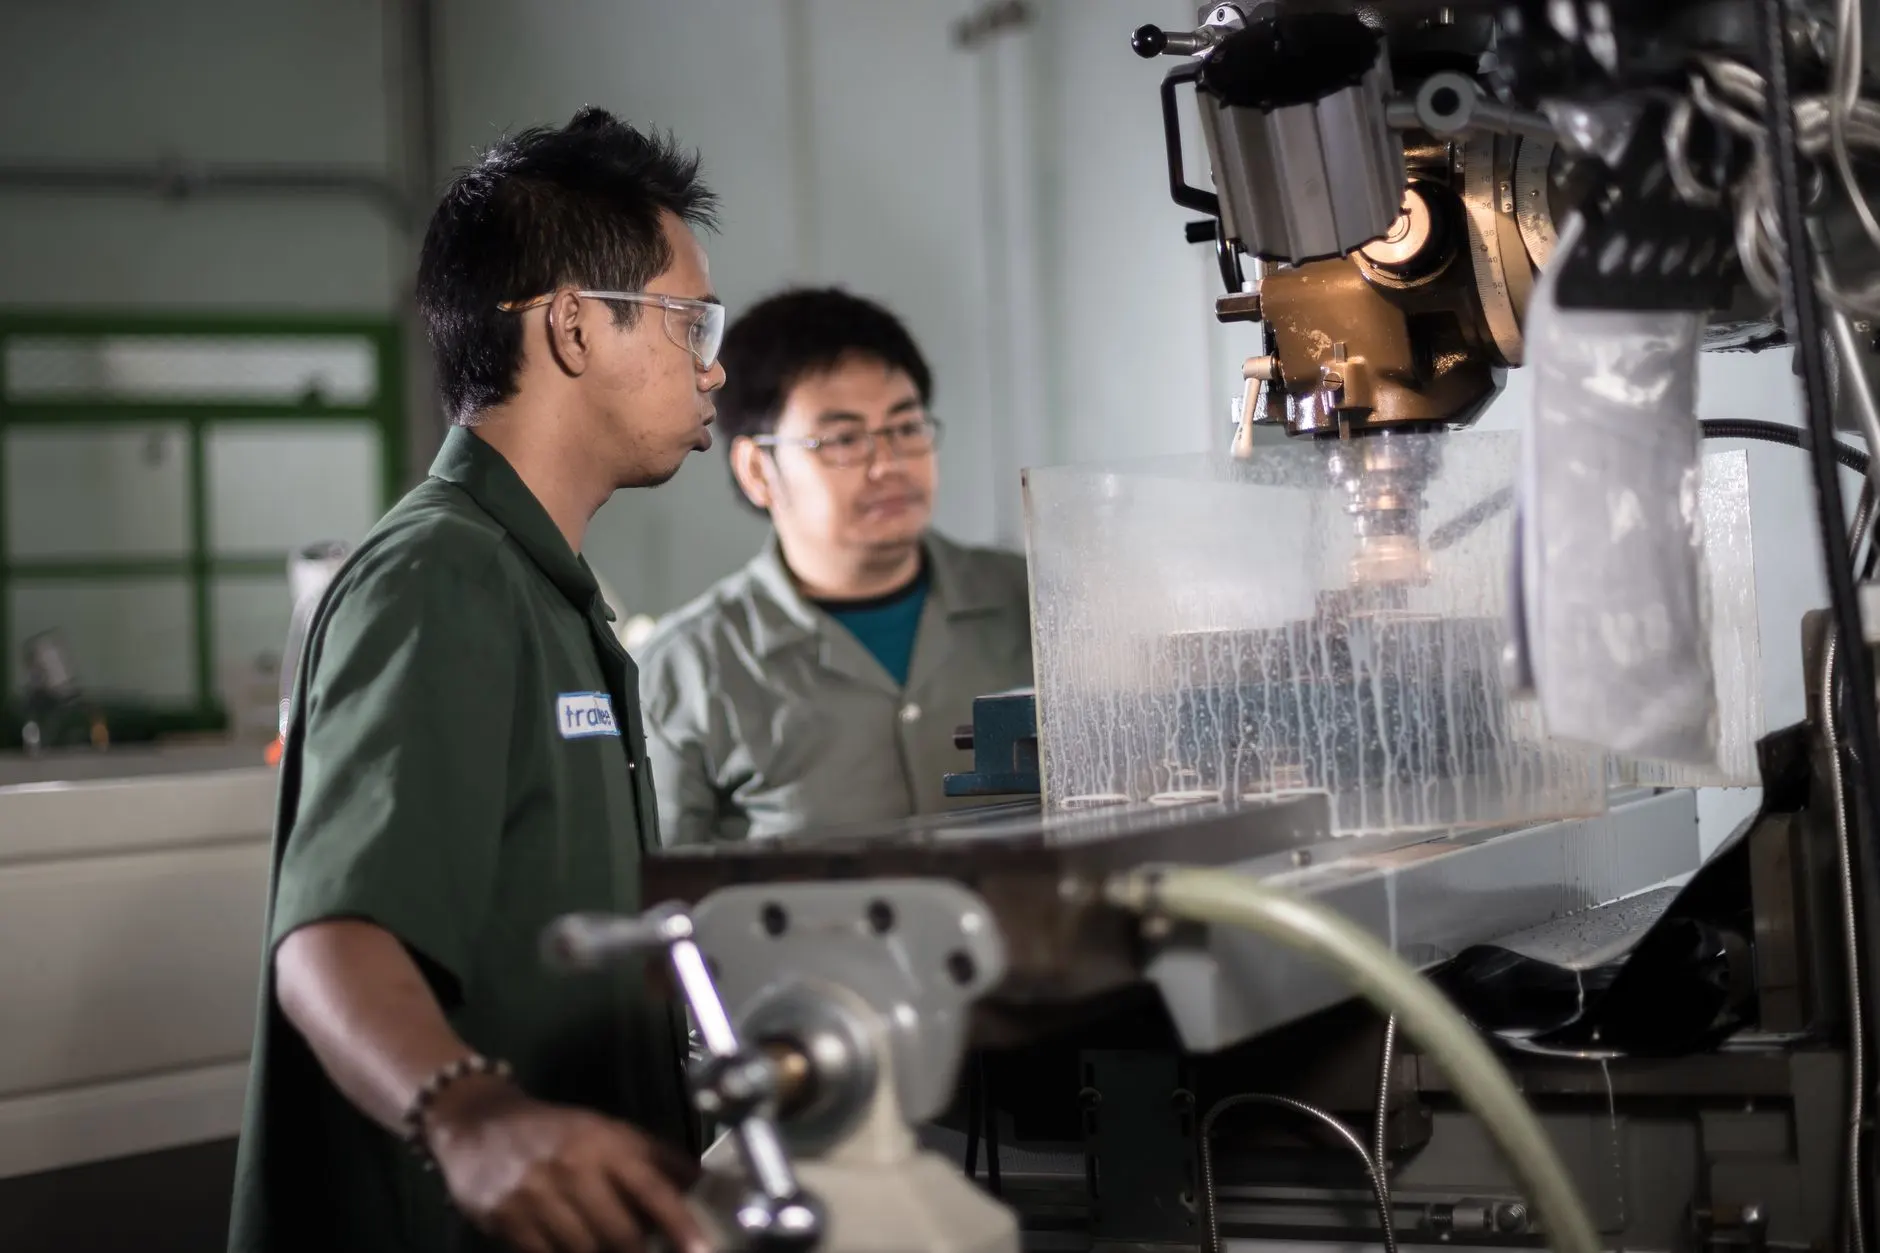
当前金属加工行业订单结构正从大批量向多品种、小批量迁移。以CNC车铣复合加工为例,换刀频次上升后,刀具磨损曲线的离散度会直接反映在尺寸公差上。行业调研数据显示,未做刀具寿命管理的产线,连续加工200件后的尺寸漂移可达±0.015mm,足以让H7配合失效。此外,苏州地区梅雨季湿度波动对铝合金件去应力时效的影响,也是本地苏州制造企业需要纳入工艺窗口的变量。
承方金属科技的过程控制逻辑
针对上述波动,承方金属科技在精密制造环节建立了三层次控制:
- 材料批次追溯:每批棒料/板材入库即绑定炉号与力学性能报告,热处理参数按炉号微调,避免不同批次材料硬态差异导致的切削让刀量不一致。
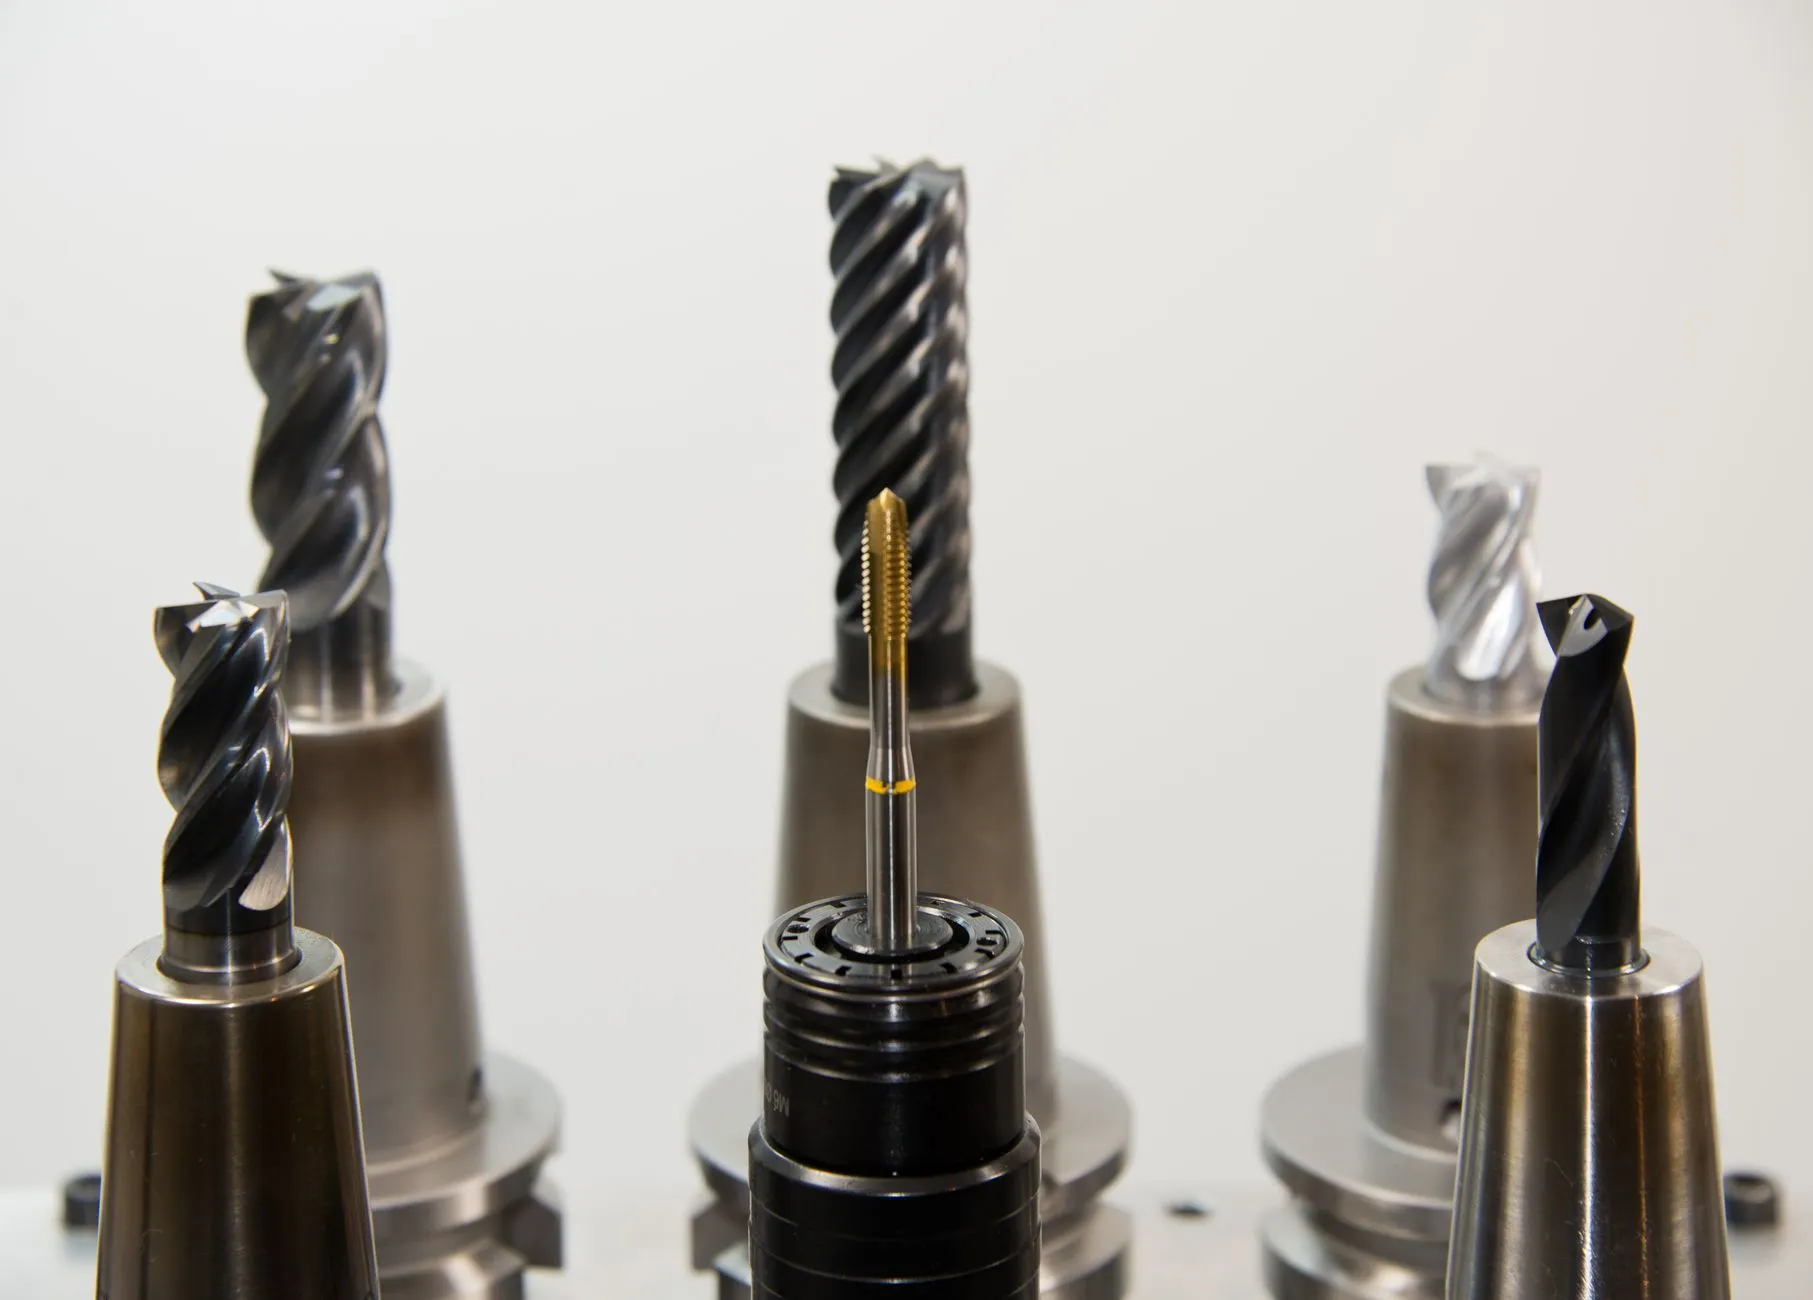
- 刀具寿命分级管理:对精加工工序设定刀具加工件数阈值,到期强制换刀并首检,而非依赖操作员手感判断。
- 在线测量闭环:关键尺寸工位配置气动量仪或接触式测头,每20件自动采集一次数据,CPK低于1.33即触发参数补偿。
这套逻辑的核心不是堆设备,而是让每个可能漂移的变量都有对应的拦截点。
交付周期的压缩来自排产颗粒度
交付周期往往被误解为“机床转得快”。实际瓶颈多在换型准备与后工序等待。承方金属科技的做法是把排产颗粒度细化到小时级,并将去毛刺、清洗、表面处理等后工序与机加工段做并行编排。以一批500件的不锈钢精密轴套为例,通过将热处理外协改为厂内真空时效、把清洗工序嵌入机加节拍间隙,整体交期从常规的12个工作日压缩至8个工作日,且首末件尺寸极差控制在0.008mm以内。
可复用的工程方法
对于正在寻找金属科技合作伙伴的研发团队,建议在打样阶段就要求供应商提供三样东西:过程流程图(含关键特性标注)、刀具清单与寿命设定值、近三个月的CPK趋势记录。这三份文件比任何设备清单都更能反映一家金属加工厂的真实一致性管控水平。承方金属科技在项目导入期即向客户开放上述过程文件,让批次一致性从“承诺”变成可核查的数据链。
随着新能源汽车电驱壳体、半导体设备精密结构件对公差带的要求持续收窄,苏州制造的竞争力正从单机精度转向系统级的工艺稳定性。把过程能力做进排产表,把交付周期拆解到工序间隙,这才是精密金属零部件供应商值得被长期选择的理由。