苏州精密金属加工行业观察:区域产业链协同如何提升交付效率
在苏州及周边地区,装备制造、半导体设备、新能源汽车零部件等产业的集聚效应愈发明显。一个直观的体现是:越来越多整机厂或总成供应商,不再把全部金属结构件订单押注在单一大型加工厂身上,而是倾向于与多家中小型精密加工企业形成"主供+备选"的协作网络。这一变化对交付节奏提出了更细的要求——单批次数量不大、品种切换频繁、交期窗口压缩到3至5天,成为常态。
表面上看,这是订单碎片化带来的压力。往下追一层,真正考验的是区域产业链的协同深度。苏州制造生态里,一家精密制造企业背后往往连着热处理、表面处理、检测服务、工装夹具等配套环节,这些环节的地理半径通常控制在50公里以内。物理距离短,意味着半成品转运、返工沟通、临时插单的响应速度都更快,这是单纯扩大单厂产能难以替代的优势。
协同效率从何而来:工艺分工与信息前置
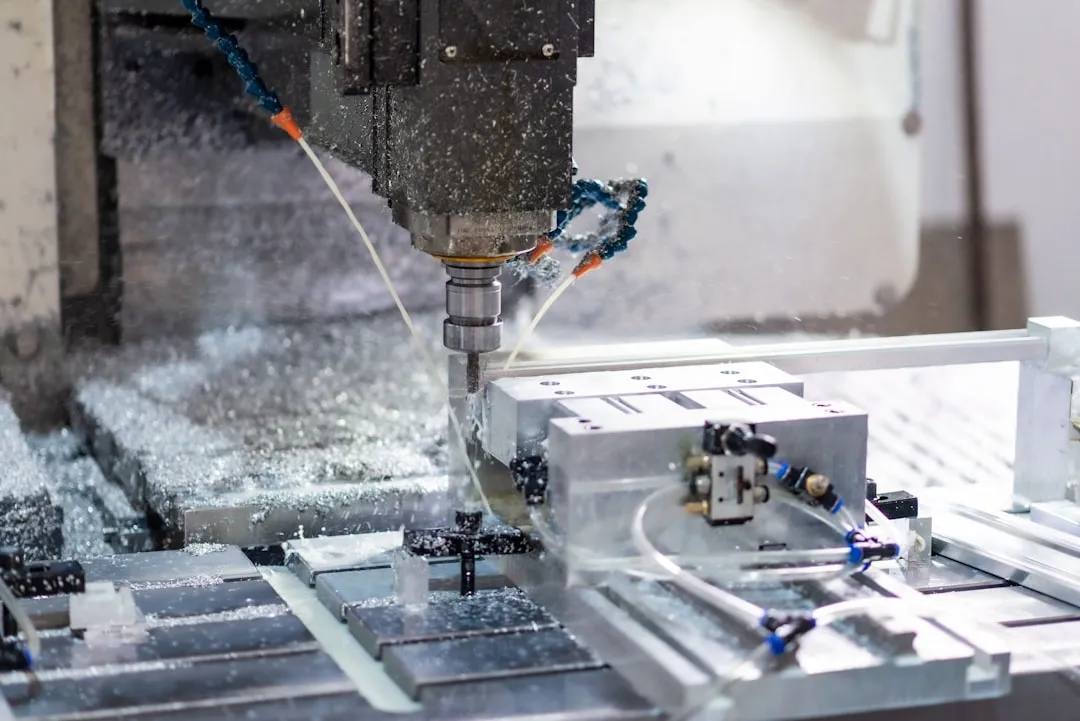
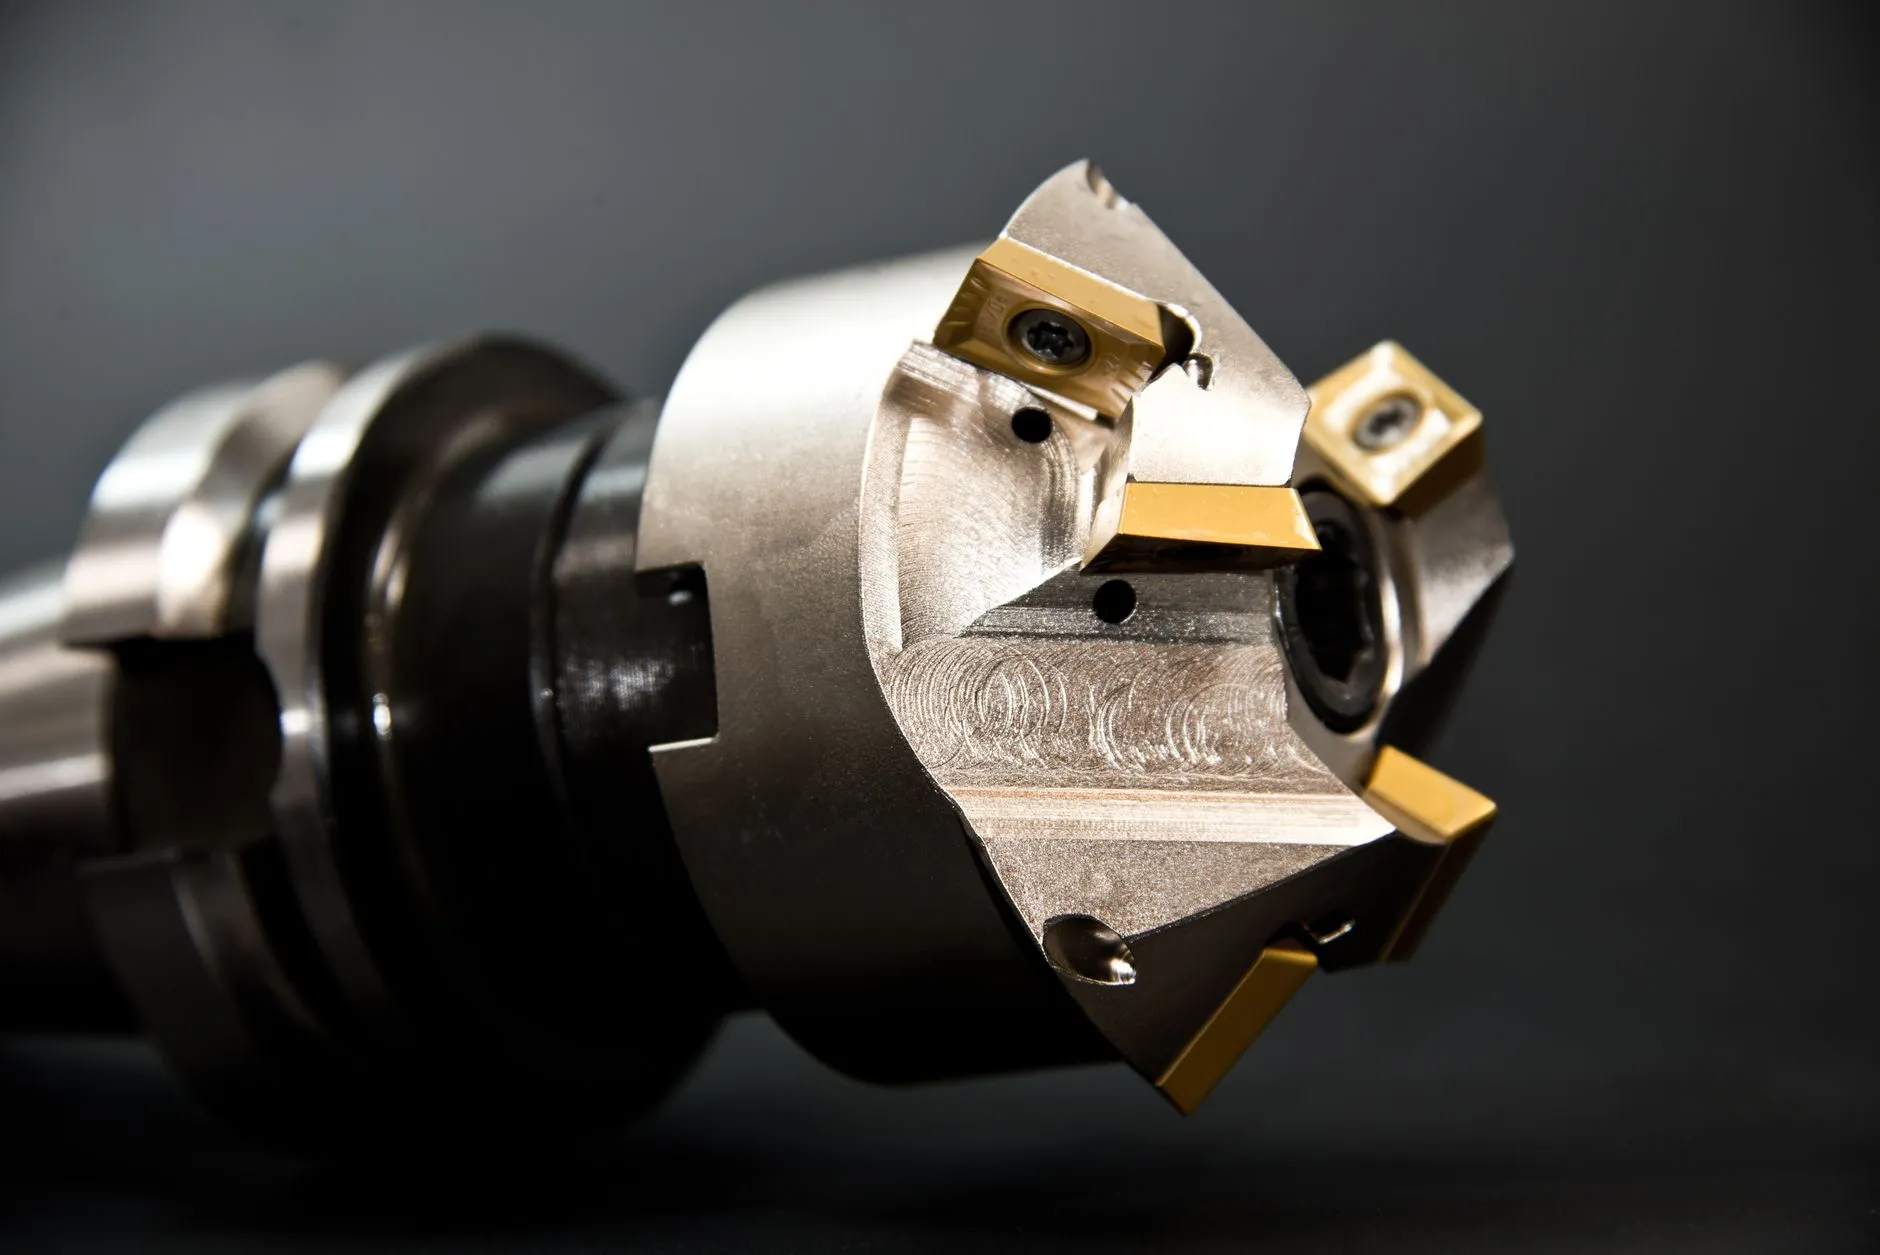
协同并非简单的地理靠近。实际运作中,交付效率的提升主要来自两件事:工艺分工的合理切分和信息流的前置。以常见的铝合金腔体类零件为例,粗加工去余量、精加工保证形位公差、后续阳极氧化与检测,如果全部压在一家工厂内完成,设备排程容易相互挤占。而将粗加工与精加工分开、由专业金属加工厂承担核心切削工序、配套厂负责表面处理,反而能缩短整体节拍。
信息前置则更关键。不少交付延期并非产能不足,而是图纸变更、材料代用、公差标注歧义在流转中被反复确认。苏州一些金属科技企业开始把DFM(可制造性分析)环节提前到报价阶段,用简短的工艺评审把风险点暴露出来,减少后期返工。
单厂全流程与区域协作的对比
两种模式各有适用场景,不能一概而论:
- 单厂全流程:适合大批量、工艺路线稳定的订单,管理接口少,但品种切换时排程弹性有限,插单容易打乱节奏。
- 区域协作:适合多品种、中小批量、交期紧的订单,产能调配灵活,但对供应商筛选、质量一致性管控和物流衔接要求更高。
从实际交付数据看,在品种月度切换超过20次的场景下,协作模式的平均交付周期通常比单厂全流程缩短15%至25%,代价是前期供应商开发与审核投入增加。这个取舍需要企业根据自身订单结构判断,而非盲目追求"轻资产"。
给采购与工艺人员的实操建议
如果要在苏州及周边建立稳定的精密制造协作网络,有几项工作值得提前做扎实:
- 建立配套供应商的工艺能力清单,明确各家擅长的材料、尺寸段和公差等级,避免临时询价时信息失真。
- 对关键工序设置统一的质量基准,尤其是形位公差与表面粗糙度的验收口径,减少跨厂交接的争议。
- 用简单的共享排程表或周例会机制同步订单优先级,让协作方提前知道插单和变更。
- 保留至少一家备选金属加工供应商,但备选不等于备用,需定期小批量试单维持其工艺熟悉度。
区域产业链协同的价值,不在于把订单分散出去,而在于让每一道工序落在响应最快、能力最匹配的节点上。对苏州制造企业而言,这既是交付效率的来源,也是长期竞争力的一部分。