苏州精密金属加工质量控制要点与检测技术应用解析
在长三角制造业版图上,苏州的精密金属加工企业正经历着一场从“能做”到“做精”的残酷筛选。客户图纸公差从±0.05mm收紧到±0.005mm,表面粗糙度要求从Ra1.6降到Ra0.4,这不是设备升级就能简单跨越的鸿沟。很多加工厂买了五轴机床,却依然交不出合格的航天接头——问题往往出在看不见的工艺控制环节。
质量控制:一场与材料、刀具和热变形三方博弈
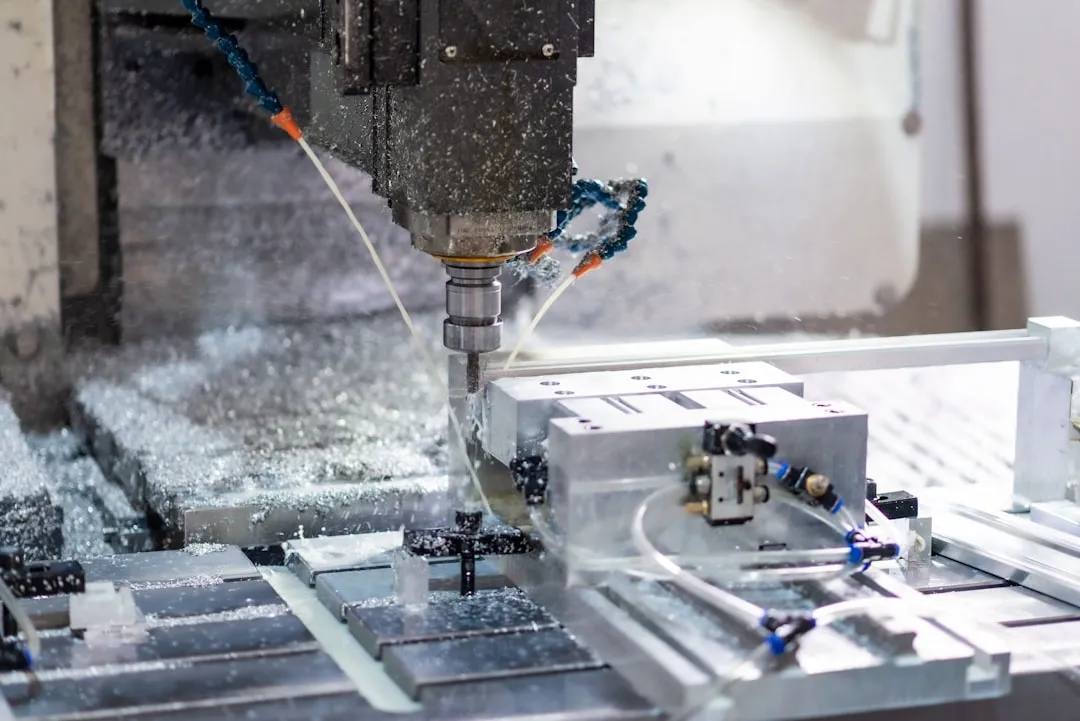
精密加工的质量失控,大多不是单一因素造成的。以我们承方金属科技(苏州)有限公司的日常生产为例,6061-T6铝合金薄壁件在铣削时,切削热引发的微观形变足以让最终尺寸偏离设计值0.02mm。这需要从三个维度同时下手:一是刀具路径的优化,采用“分层环切+自适应清根”策略;二是切削液浓度的精准控制,维持在8%-10%区间;三是工序间放置时间,至少静置2小时释放内应力。
苏州制造企业有个独特优势——产业链配套极其完整。从热处理到表面处理,周边半小时车程内都能找到合格供应商。但这反而要求质量控制人员具备更强的统筹能力:每一道外协工序的来料检验标准、SPC数据追溯、甚至供应商的刀具磨损记录,都要纳入自己的质量档案。缺一环,最终装配就可能出问题。

检测技术:从“事后检”到“过程控制”的跃迁
过去我们依赖三坐标测量机抽检成品,现在更多采用在线测头与激光干涉仪联动。比如加工中心主轴上的红外测头,能在每次换刀后自动补偿刀具长度误差,将批量加工的CpK值稳定在1.67以上。对于深孔或复杂型腔,则使用气动量仪配合专用塞规,检测效率比传统方法提升40%。
值得一提的是,苏州本地不少金属科技企业开始引入白光干涉仪用于纳米级表面形貌分析。这并非噱头——半导体设备、医疗植入件等高端客户,确实需要亚微米级的轮廓数据报告。我们的经验是:检测设备要按客户等级配置,不必盲目追求最贵,但关键工序的过程能力指数必须真实可控。
选型指南:给采购与工艺人员的四条硬核建议
- 看检测密度:别只听“我们有三坐标”,要问“每批次检测几件?关键尺寸是全检还是抽检?抽检频率多少?”
- 看刀具管理:是否有刀具寿命管理系统?刀补是人工调整还是自动补偿?这直接决定批量一致性。
- 看环境控制:精密加工车间是否恒温?温度波动超过±2℃时,铝合金件尺寸漂移可达0.01mm。
- 看不良品隔离:现场是否有清晰的红色隔离区?不合格品处理流程是否闭环?
选供应商时,建议要求对方提供最近三个月的CpK趋势图,而不是只看一份漂亮的检测报告。趋势图能暴露工艺稳定性,比任何认证证书都有说服力。
应用前景:当精密制造遇上智能化浪潮
苏州制造的下一步,必然是与数字孪生、边缘计算深度融合。我们承方金属科技正在试点的“机台级SPC看板”,能将每台设备的实时加工数据与历史良率模型对比,提前15分钟预警刀具磨损风险。这种模式一旦成熟,金属加工行业将从“经验驱动”彻底转向“数据驱动”。
未来三年,能够把金属科技的底层工艺参数数字化、模块化的企业,将在航空航天、半导体设备、新能源三电系统等领域拿到更多话语权。质量控制不再是质检部门一个人的事,而是贯穿设计、编程、装夹、切削、清洗、检测的全链条协同。这条路不容易,但苏州的企业向来擅长把复杂的事情做到极致——这正是苏州制造最硬核的底色。