苏州精密金属加工行业观察:航空航天零部件制造对工艺精度的新要求
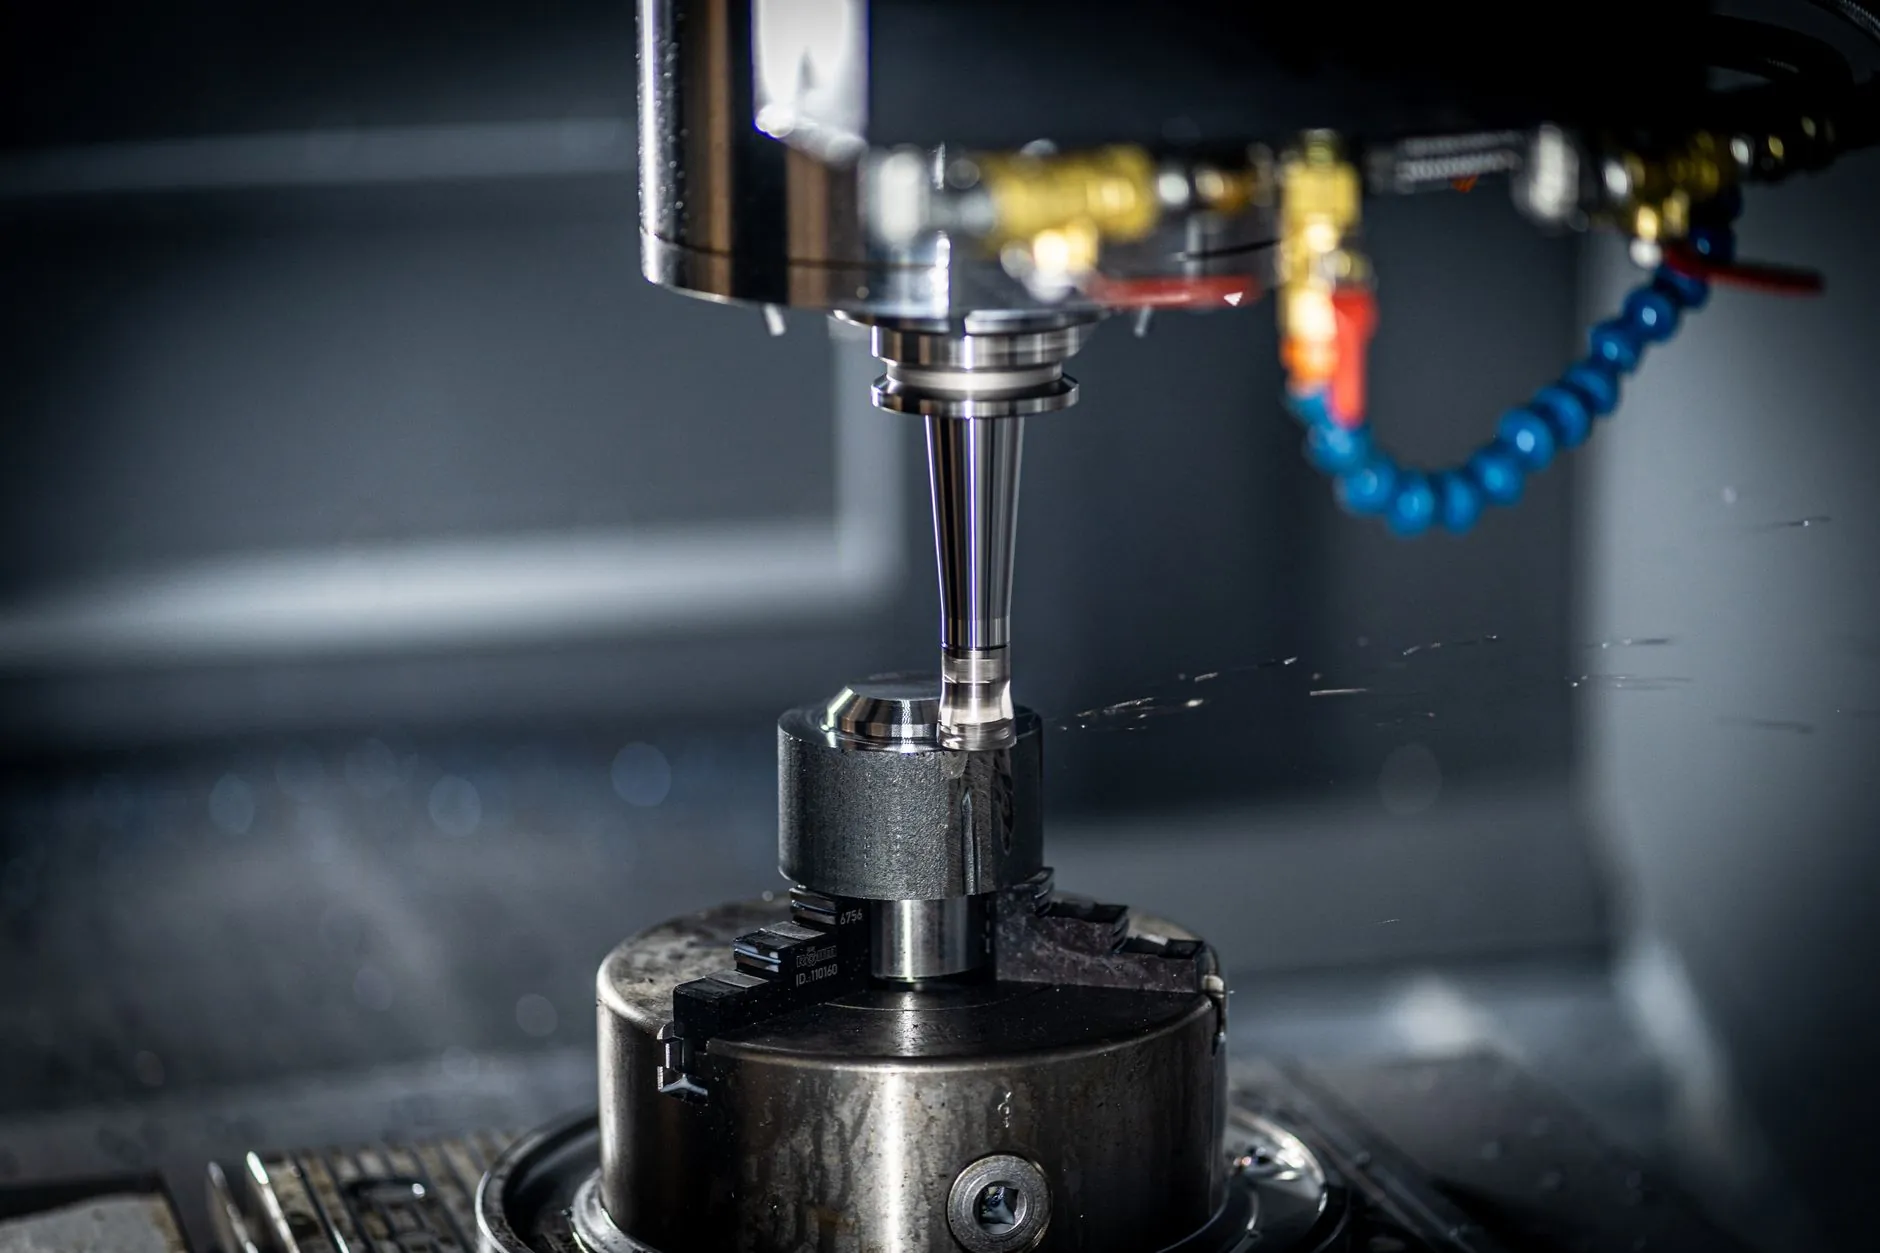
航空制造业对零部件的精度要求,向来是工业领域最严苛的一档。这两年走访苏州多家精密加工企业,一个明显的感受是:过去能稳定控制在±0.01mm就算不错的活,现在客户图纸上标注的公差带已经普遍收窄到±0.005mm以内,部分发动机燃油喷嘴类零件甚至要求±0.002mm。这种变化不是个别现象,而是整个航空航天供应链向高精度、高一致性迁移的缩影。
精度要求升级背后的技术逻辑
航空零部件之所以对精度如此敏感,核心原因在于工况的极端性。以航空发动机叶片榫齿为例,它在高温高压环境下承受交变载荷,如果配合面的形位公差超差,局部应力集中会急剧放大,直接影响疲劳寿命。同样,飞控液压系统的阀芯与阀套间隙通常只有几微米,加工精度不够就会导致内泄漏超标,响应迟滞。
这就对精密制造能力提出了系统性的要求——不只是单一尺寸到位,而是尺寸精度、表面粗糙度、形位公差、材料性能四者同时达标。
从设备到工艺:精密加工的实操要点
在苏州地区的金属加工实践中,要满足航空级精度,几个环节需要特别关注:
- 热变形控制:铝合金和钛合金的热膨胀系数差异大,粗加工与精加工之间必须留出自然时效或人工时效工序,否则切削热引起的微变形会让精加工尺寸失准。
- 刀具路径优化:高速铣削中,刀具切入切出方式直接影响表面完整性。采用摆线铣削和螺旋插补策略,可以有效降低切削力波动,减少让刀量。
- 在线检测闭环:三坐标测量机与加工中心的数据联动越来越普遍,加工后即时测量、即时补偿,将批次一致性控制在更窄的区间内。
这些方法并非纸上谈兵。苏州工业园区一家为航空客户配套结构件的工厂,引入在线检测闭环后,关键尺寸的CPK值从1.0左右提升到1.67以上,废品率下降了近四成。
数据对比:精度提升带来的实际差异
以某型航空连接件为例,对比不同精度水平下的表现:
- 公差±0.01mm时,装配一次合格率约82%,疲劳试验循环次数约6万次;
- 公差±0.005mm时,装配一次合格率提升至96%,疲劳循环次数超过12万次;
- 表面粗糙度从Ra1.6降到Ra0.4后,抗腐蚀性能提升约30%。
这组数据说明,精度提升不是锦上添花,而是直接决定零件能否装机使用。对于金属科技企业而言,这意味着必须从设备选型、工艺设计到质量体系全面对标航空标准。
苏州制造在航空供应链中的角色演变
苏州及周边地区聚集了大量精密加工企业,过去以3C和汽车零部件为主。随着航空产业国产化进程加快,越来越多的苏州制造企业开始切入航空供应链。这个转型的关键不在于买几台五轴机床,而在于建立完整的工艺验证能力和可追溯的质量管理体系。从材料入厂检验到成品出货,每一步都需要有数据、有记录、有闭环。
对于希望进入这一领域的企业,建议从中小型结构件和非关键承力件入手,逐步积累工艺数据和客户认证经验,再向更高精度等级延伸。