金属加工工艺对比:精密制造企业在长三角地区的选型要点解析
在长三角的精密制造版图中,苏州制造企业面对的交期压力与精度要求正逐年攀升。当图纸上的公差带收窄到±0.01mm时,选择哪种金属加工路径就不再是简单的比价问题,而是关乎良率、成本与交付稳定性的战略决策。承方金属科技(苏州)有限公司在服务本地客户的过程中发现,许多选型失误并非源于设备能力不足,而是对工艺边界条件的理解偏差。
工艺路线的三个核心决策维度
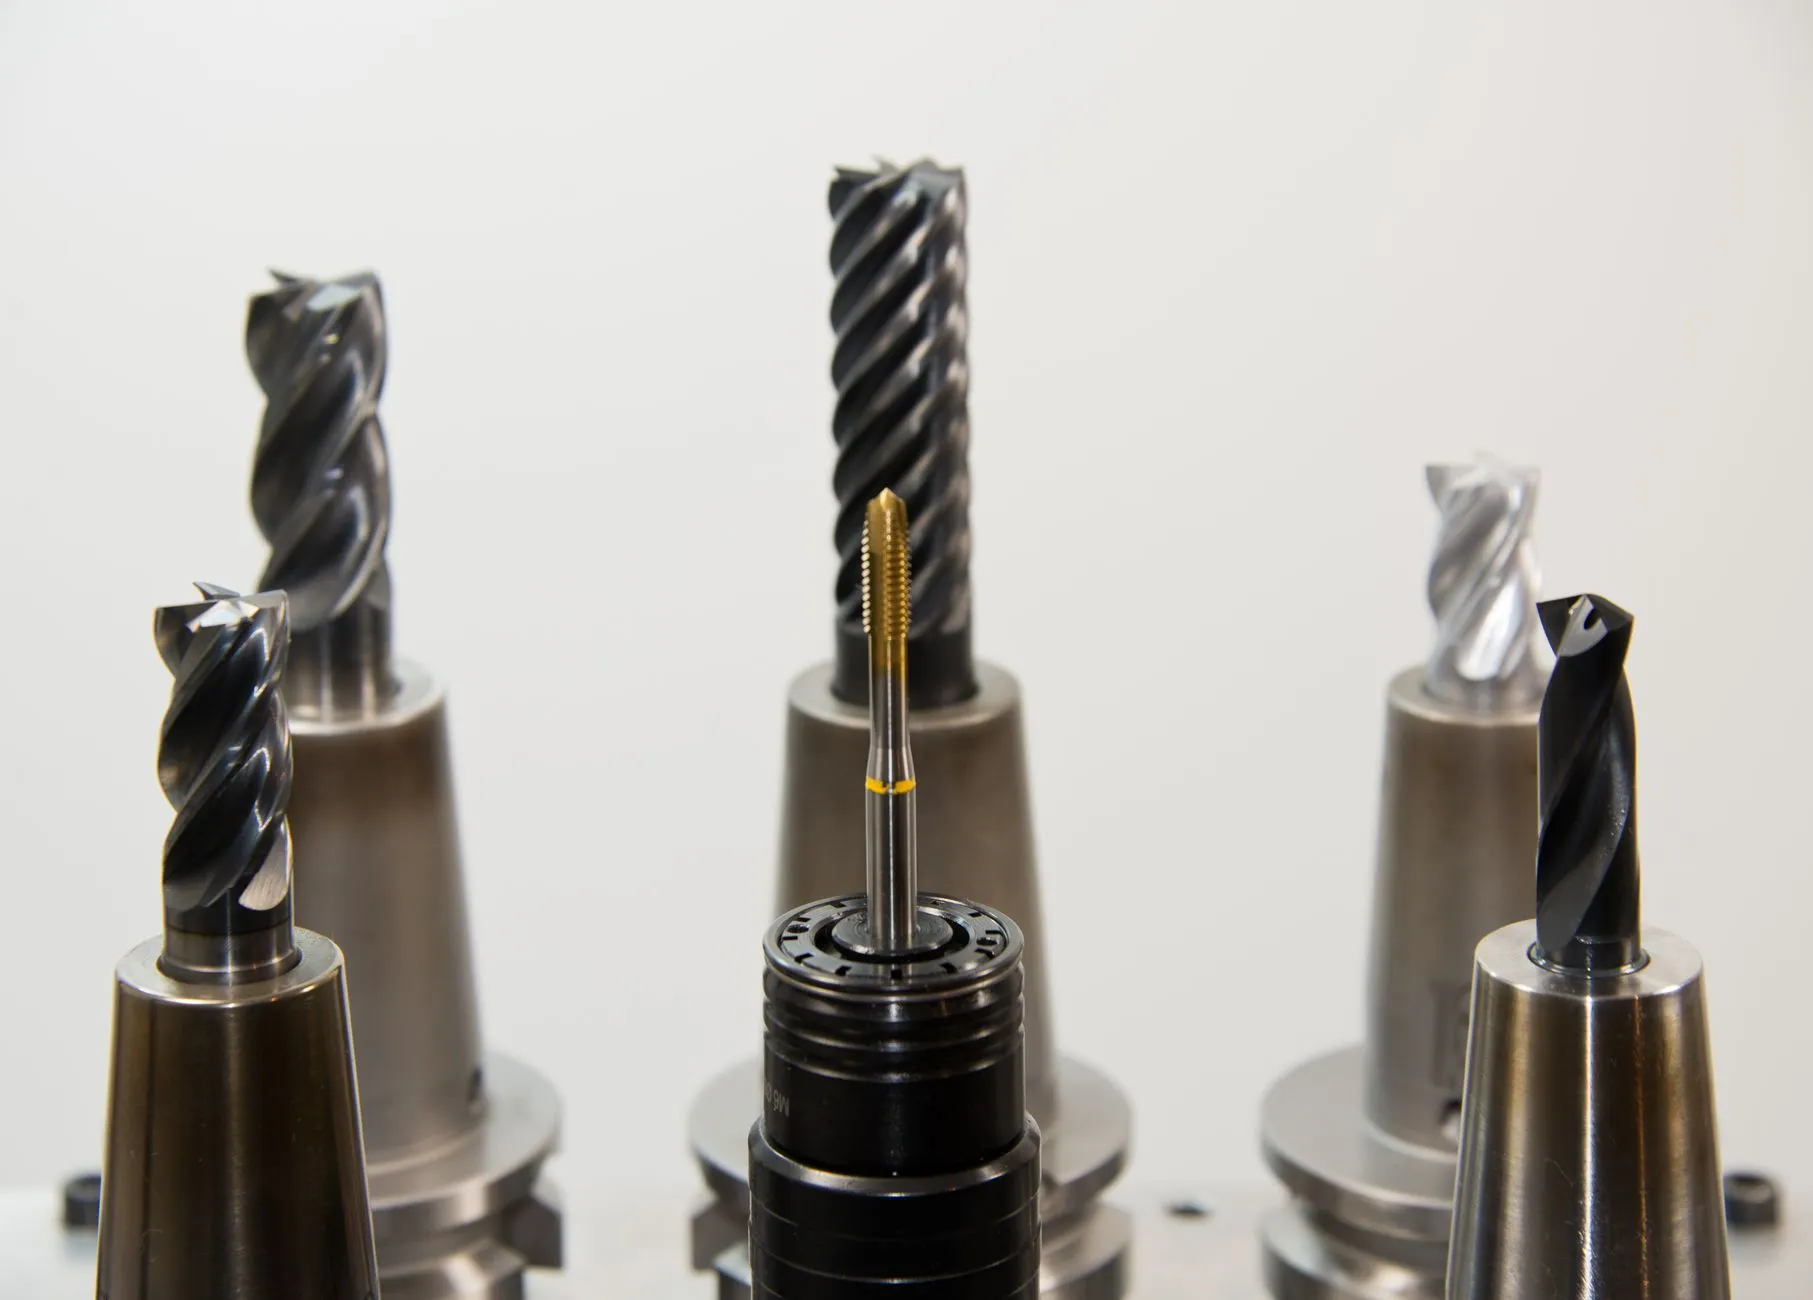
精密制造领域常用的金属加工手段包括CNC铣削、车削、慢走丝、电火花以及精密冲压。判断哪条路线更合适,建议从以下维度切入:
- 几何复杂度与特征比例:深腔、薄壁、微孔占比超过30%时,CNC与电火花复合工艺往往比纯铣削更稳定。
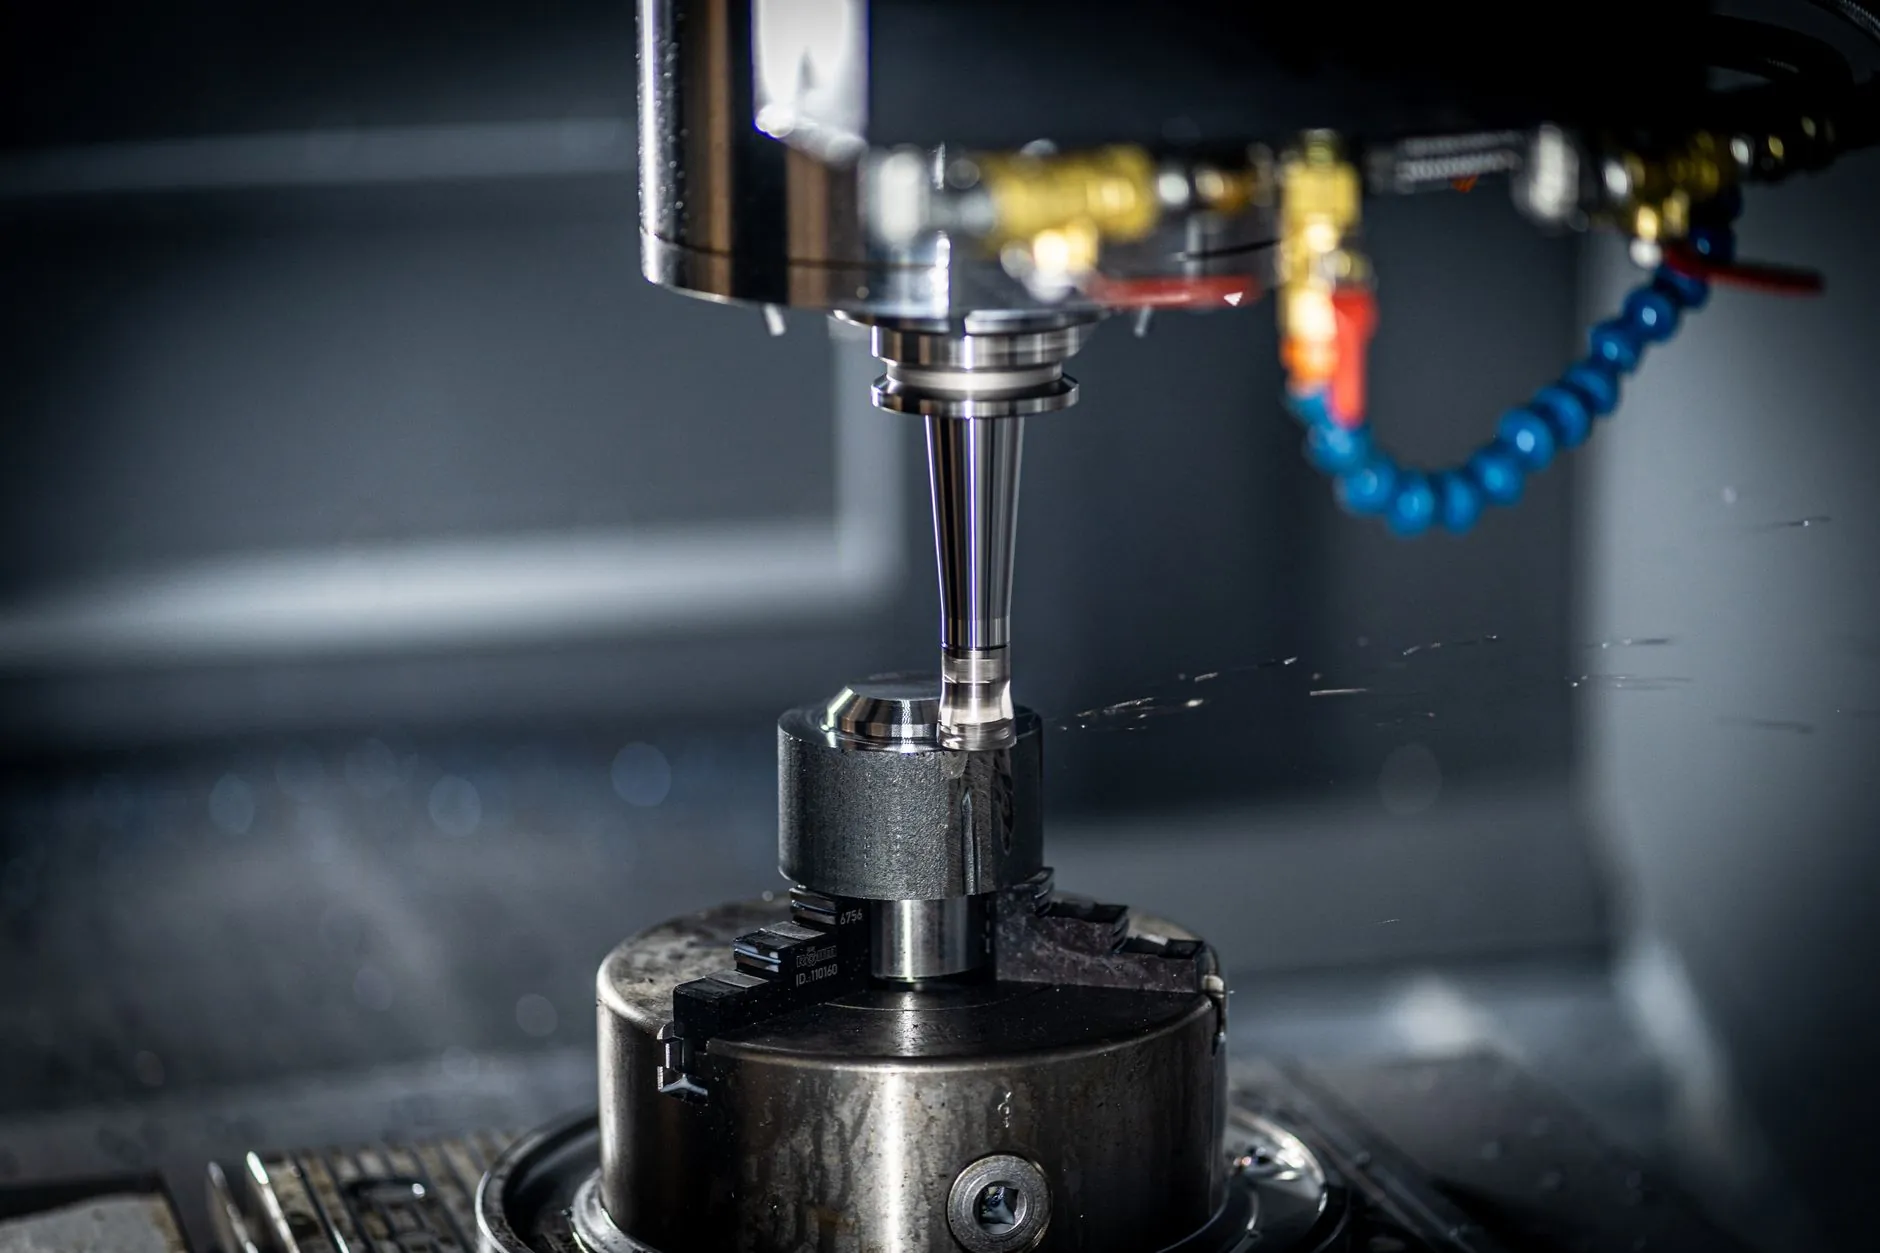
- 材料切削特性:不锈钢与钛合金的加工硬化倾向会显著缩短刀具寿命,需匹配高刚性主轴与高压冷却系统。
- 批量与成本曲线:500件以下CNC更具经济性,超过2000件则需评估精密冲压或冷锻的模具分摊成本。
苏州制造集群的供应链优势在于,上述工艺能在50公里半径内完成协同配套,这对缩短试制周期至关重要。
精度保持性与热变形的实战考量
许多选型方案在样件阶段表现优异,量产后却出现尺寸漂移,根源往往在于热管理。以铝合金腔体零件为例,主轴连续运转4小时后温升可达8-12℃,若未进行热补偿,Z轴方向尺寸波动可能超过0.02mm。承方金属科技在工艺验证阶段会引入在线测头与温度传感器联动,实时修正刀补参数。
另一容易被忽视的细节是装夹方案。对于薄壁环形件,采用径向三点浮动夹持比端面压板更能抑制切削颤振。这些经验数据通常不会写在设备手册里,却直接决定精密制造的良率底线。
表面完整性与后处理匹配
金属加工后的残余应力分布直接影响零件疲劳寿命。铣削表面的拉应力层若未通过喷丸或振动去应力处理,在交变载荷下可能成为裂纹源。对于医疗与航空类零件,建议在工艺路线中预留去应力退火+精加工的复合工序,而非单纯追求一次成型。
长三角地区成熟的表面处理配套让苏州制造企业能够灵活组合阳极氧化、钝化与PVD涂层,但需注意前道加工纹路对涂层结合力的影响——Ra值低于0.4μm时,涂层附着力通常可提升20%以上。
从试制到量产的衔接策略
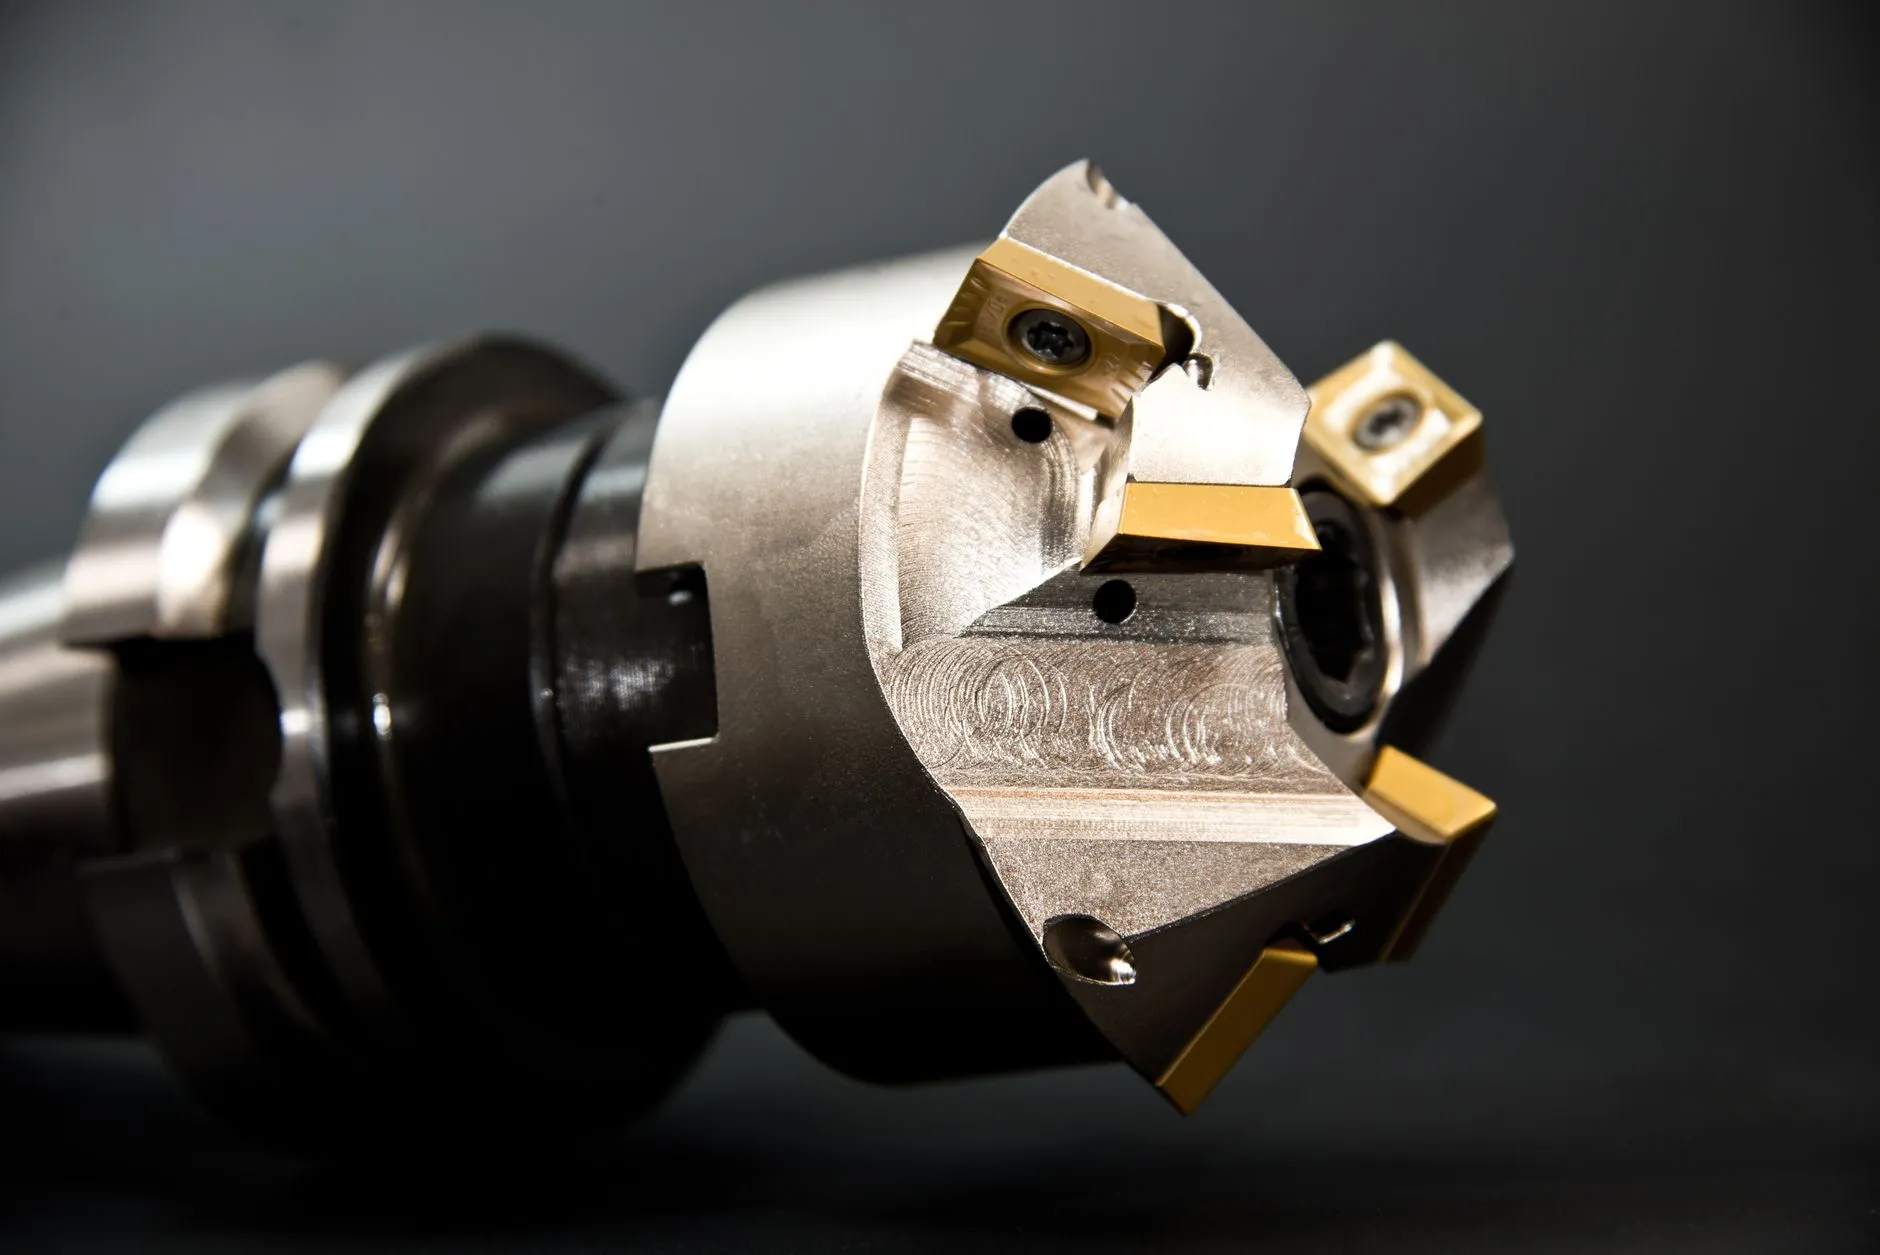
承方金属科技曾协助一家苏州本地自动化设备商优化关节轴承座加工。原方案采用五轴联动一次装夹,单件工时22分钟,刀具成本占比18%。经工艺拆解后改为车铣复合+专用夹具,工时压缩至14分钟,且圆度一致性从0.015mm提升至0.008mm。这个案例说明,金属科技的进步不仅在于设备升级,更在于工艺逻辑的重新编排。
选型时建议要求供应商提供过程能力指数(Cpk)报告与刀具寿命管理记录,而非仅关注单件报价。稳定的精密制造能力,最终体现在批量交付时的尺寸正态分布图上。
对于长三角地区的研发型企业,将金属加工需求拆解为“精度等级、批量阶梯、材料类别”三个变量后,与具备工艺复合能力的供应商协同定义路线,往往比单纯压价更能获得长期收益。承方金属科技位于苏州的制造基地持续开放工艺验证通道,欢迎带着图纸与工况参数来现场做切削试验。