苏州精密金属加工行业观察:承方金属科技如何提升零部件交付效率
在苏州工业园区的一家汽车零部件企业里,采购负责人最近遇到了一个棘手的问题:一款新能源电控壳体的小批量订单,从图纸确认到首批交付,整整拖了22天。这在行业内并非个例——苏州制造正面临一个普遍矛盾:下游客户对交付周期的要求越来越苛刻,而上游精密金属加工环节却常常卡在工艺排产、工装切换和检测等待上。
交付效率的瓶颈,很少是单一环节造成的。
被低估的"非切削时间"
很多采购方习惯用"加工工时"来衡量一家金属加工厂的能力,但真正吃掉交期的,往往是切削之外的时间。以CNC精密加工为例,一件复杂腔体零件,实际切削时间可能只占整个流转周期的35%左右。剩下的65%分散在:工装设计与换型、首件检测、表面处理外协、以及跨工序的物流等待。
承方金属科技(苏州)有限公司在复盘过往订单数据时发现,批量在50-200件之间的订单,换型调试时间甚至能占到总周期的40%以上。这意味着,提升交付效率的核心,不在于让机床转得更快,而在于压缩工序间的"灰色时间"。
从"排队等"到"并行跑":工艺编排的逻辑变了
传统金属加工车间的排产逻辑是串行的:车削→铣削→热处理→精磨→检测,一道工序完成才能进入下一道。这种模式在单一大批量下效率尚可,但面对多品种、小批量的订单结构,就会频繁出现"机床等活、活等机床"的尴尬。
承方金属科技的做法是将工艺路线拆解为"关键路径"和"非关键路径",对非关键路径上的工序进行并行处理。具体来说:
- 工装预调:在上一批订单收尾阶段,提前完成下一批的夹具组装与零点定位校准,将换型时间从平均90分钟压缩至25分钟以内;
- 在线检测嵌入:在CNC机床上加装测头,关键尺寸在机内完成首件检测,省去三坐标排队等待;
- 外协工序前置:热处理、阳极氧化等外协环节,在内部加工完成前48小时即与供应商锁定产能窗口。
这套编排方式并不依赖昂贵的智能排产软件,更多是对工序逻辑的重新梳理。对于精密制造场景下的小批量订单,效果尤为明显。
设备选型与柔性能力的平衡
苏州地区从事金属科技加工的企业数量众多,设备配置差异很大。一个值得注意的现象是:部分工厂盲目追求五轴联动、车铣复合等高端设备,却忽略了设备与订单结构的匹配度。五轴机床在加工复杂曲面时优势明显,但如果订单以板类、轴类零件为主,五轴的优势反而被低利用率和长换型时间抵消。
承方金属科技在设备配置上采取的是"三轴为主、四轴为辅、五轴补充"的策略。三轴加工中心负责批量稳定件,四轴转台解决多面加工需求,五轴则专门应对叶轮、复杂模具镶件等高附加值零件。这种配置让设备综合利用率(OEE)维持在78%以上,而行业平均水平约为55%-60%。
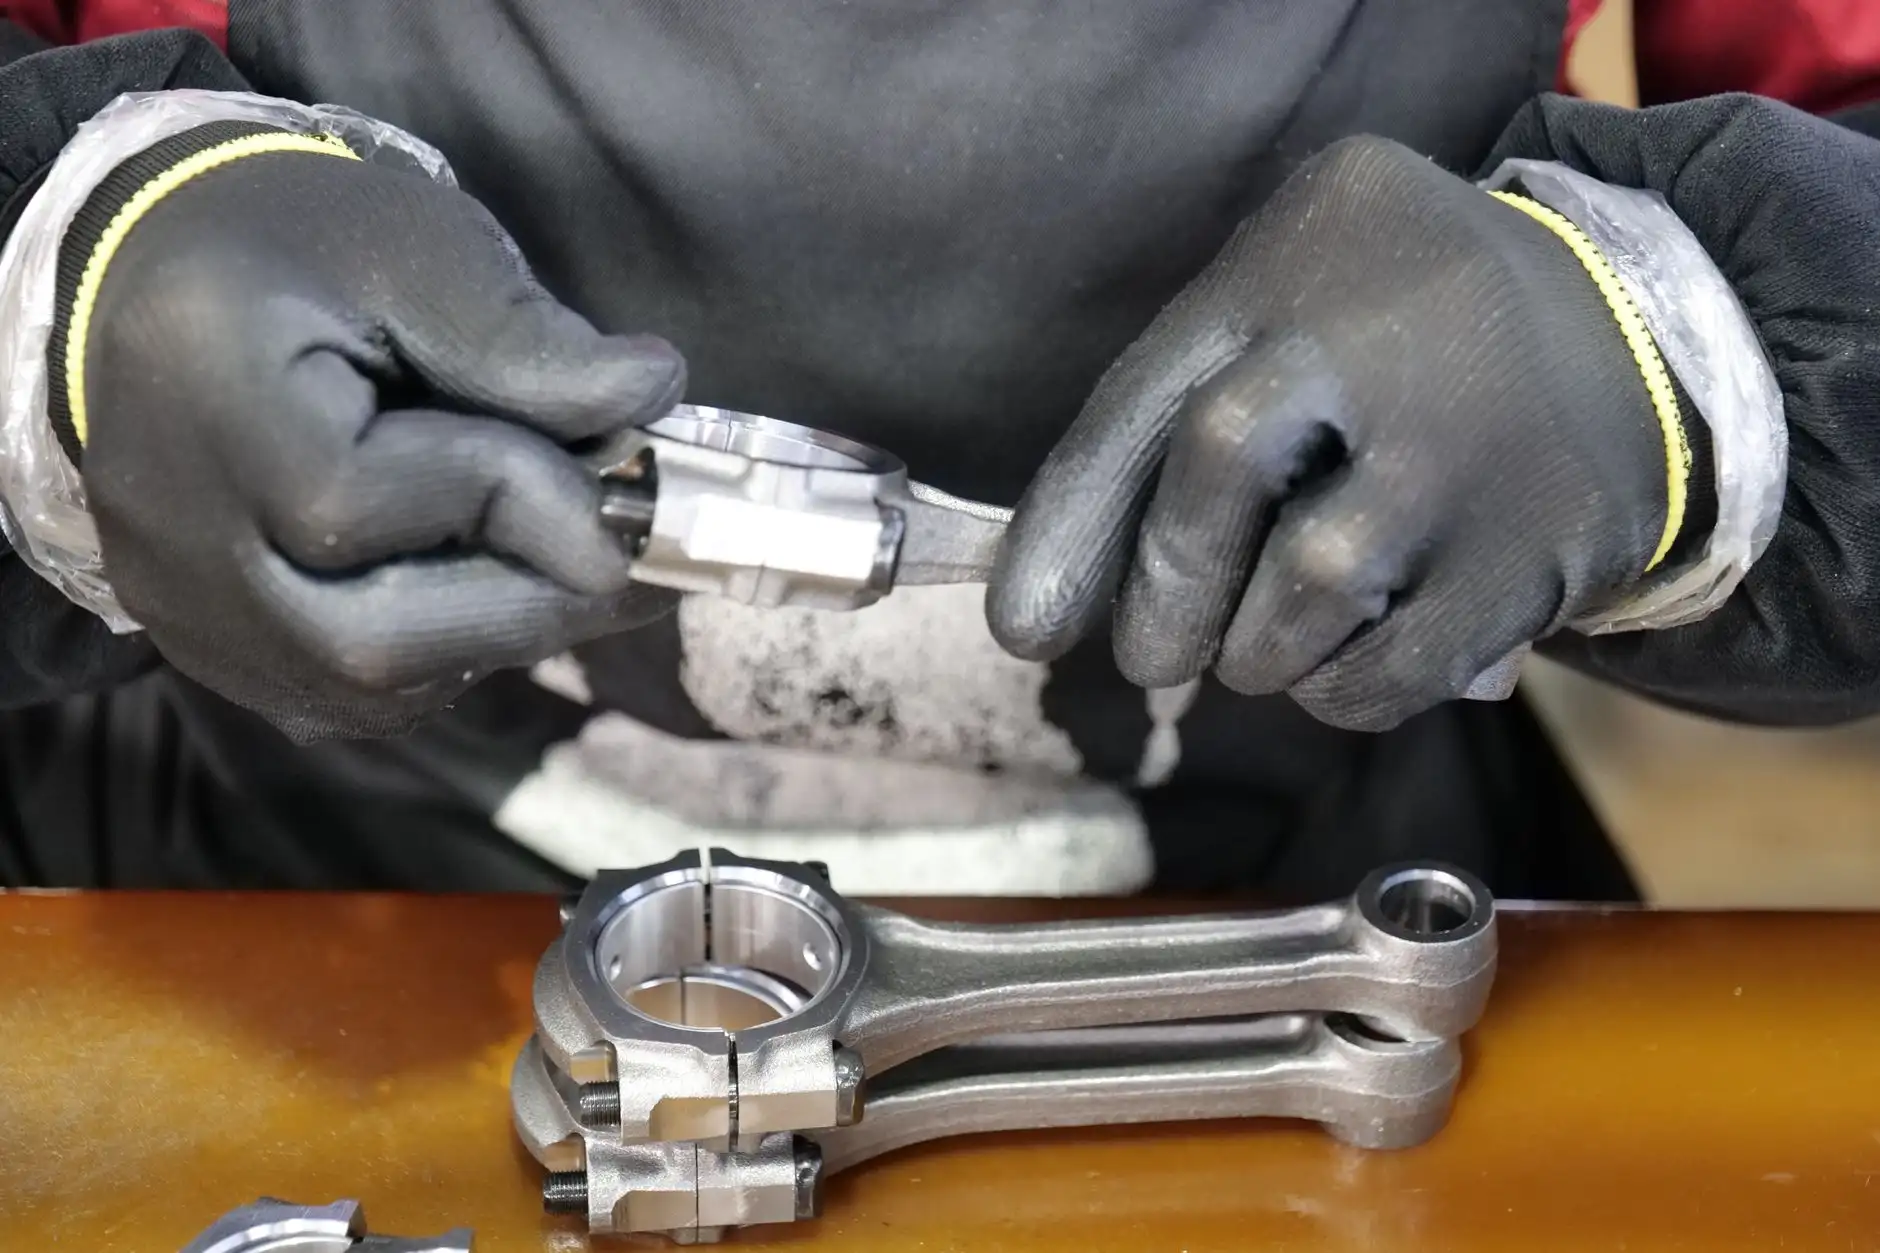
交付效率的提升,最终要落到可量化的指标上。承方金属科技在过去一年中,将50-200件批量订单的平均交付周期从18天压缩至11天,其中换型时间下降62%,在机检测覆盖率提升至85%。这些数字背后,是对工艺逻辑的持续打磨,而非单一设备的堆砌。
对于正在寻找苏州制造合作伙伴的采购方,建议在评估供应商时,不要只看设备清单和报价单,可以重点关注三个问题:换型时间如何控制?首件检测在哪里完成?外协工序有没有锁定产能?这三个问题的答案,往往比一台机床的型号更能决定你的订单能不能按时交付。