金属科技与精密制造:长三角航空航天零部件供应方案解析
一架C919大型客机背后,有超过400万个零部件需要协同工作。长三角地区聚集了全国约35%的航空零部件配套企业,这个数字背后,是对精密制造能力的极高要求。当一张航空结构件的图纸摆在面前,从材料选型到最终交付,中间隔着多少道工艺关卡?
航空零部件加工:难在哪里?
航空零部件与普通工业件的核心差异,在于极端工况下的可靠性要求。一个钛合金结构件,往往需要在-55℃至150℃的温度区间内保持尺寸稳定,同时承受高频振动载荷。这意味着加工精度不能停留在毫米级——航空领域普遍要求公差控制在±0.01mm以内,部分关键配合面甚至需要达到±0.005mm。
材料难加工是另一道门槛。钛合金、镍基高温合金、铝合金7075等航空常用材料,普遍存在导热系数低、加工硬化倾向大的特点。以TC4钛合金为例,其导热系数仅为45钢的1/5左右,切削热量集中在刀刃附近,刀具寿命可能骤降到加工普通钢材的1/10。
长三角供应链的工艺解法
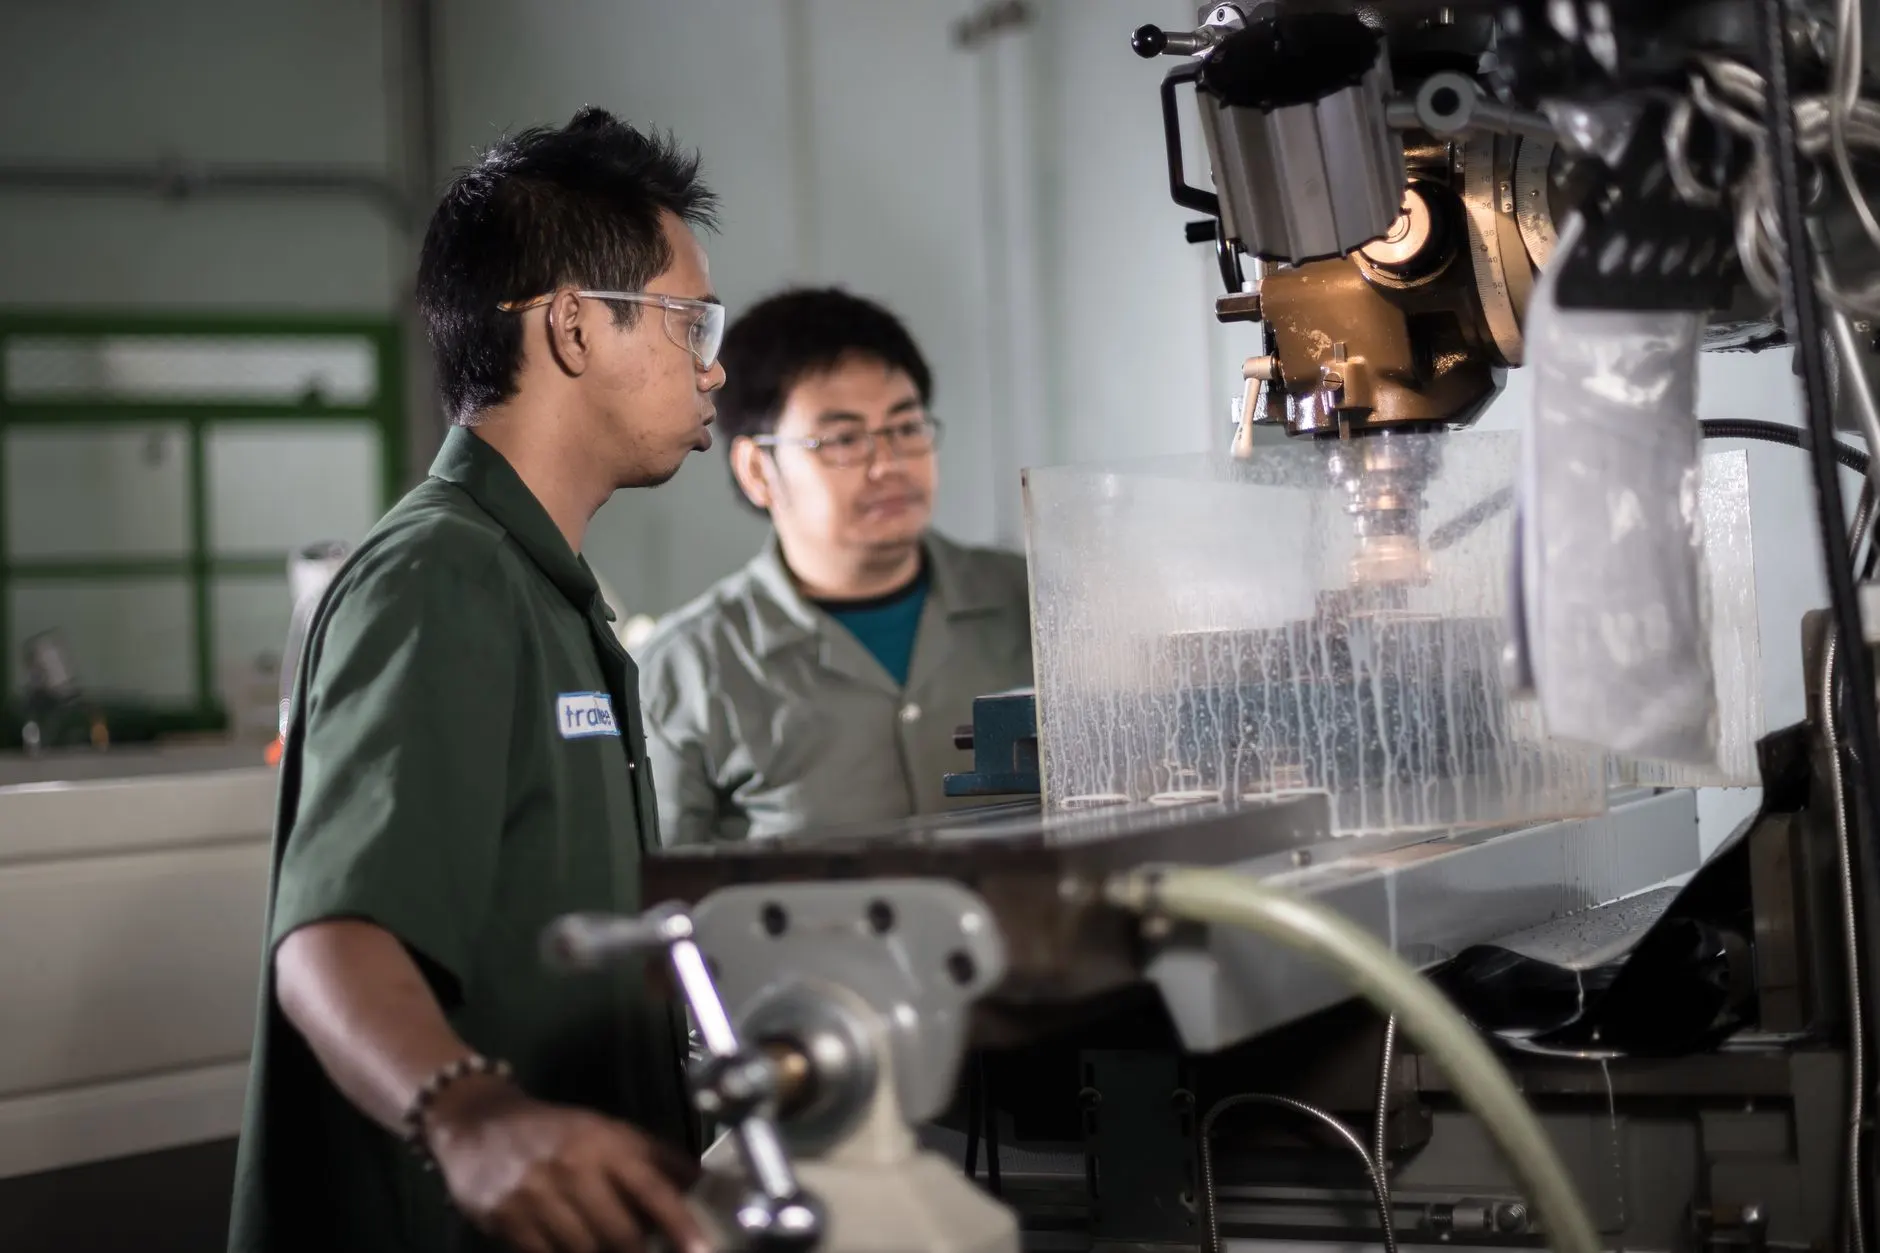
苏州及周边地区能在航空航天供应链中占据重要位置,与这里完整的金属加工配套体系密切相关。从五轴联动加工中心到真空热处理炉,从三坐标测量到荧光渗透检测,一套完整的工艺链路可以在50公里半径内完成闭环。
具体到工艺层面,几个关键环节决定了最终交付质量:
- 五轴联动加工策略:针对航空结构件中的复杂曲面和深腔特征,采用摆线铣削配合自适应进给控制,可将钛合金材料去除率提升30%以上,同时有效抑制颤振
- 应力控制方案:粗加工后进行去应力退火,再执行半精加工和精加工,避免因残余应力释放导致的零件变形超差
- 表面完整性管理:航空件的疲劳寿命对表面粗糙度和残余应力极为敏感,需要通过控制切削参数和刀具路径,在Ra0.8以内的表面质量下引入有益的残余压应力
承方金属科技(苏州)有限公司在这条工艺链上积累的实践经验表明,苏州制造的优势不仅在于设备密度,更在于工艺参数的持续优化能力。同一批零件,不同的切削参数组合可能导致疲劳寿命相差数倍。
从打样到批产的实践路径
航空零部件项目通常遵循一条清晰的验证路径:工艺方案评审→首件试制→尺寸全检→性能测试→小批量验证→批产爬坡。每个阶段都有明确的退出标准,不存在“差不多就行”的灰色地带。
对于希望进入航空供应链的制造企业,有三点值得关注:一是尽早介入设计阶段,通过DFM分析优化零件结构,降低加工难度;二是建立完整的工艺数据追溯体系,每一刀切削参数都可回溯;三是重视检测能力建设,三坐标测量机的精度等级要与加工精度匹配。
金属科技的进步正在缩短产品从设计到量产的周期。随着长三角航空产业集群的持续成熟,具备精密制造能力的供应商将迎来更广阔的市场空间。