金属科技在航空航天领域的应用趋势与精密制造标准解读
国产大飞机C919的批产提速、商业航天卫星星座的密集部署,正把航空航天供应链推向一个更严苛的精度区间。一架典型宽体客机上有超过200万个紧固件与结构件,其中相当比例需要经受-55℃至120℃的极端温差循环。这对金属科技提出了远超常规工业场景的要求——不只是强度够不够,而是从熔炼到成品的全链路一致性。
承方金属科技(苏州)有限公司在服务航空与高端装备客户的过程中,反复遇到几类典型问题:钛合金薄壁件加工颤振导致壁厚公差超差、高温合金紧固件在热处理后出现微裂纹、铝合金结构件的残余应力引发装配变形。这些问题背后,往往不是单一工序的失误,而是精密制造体系中的参数耦合与工艺窗口控制不到位。
材料端:从「能加工」到「可追溯」
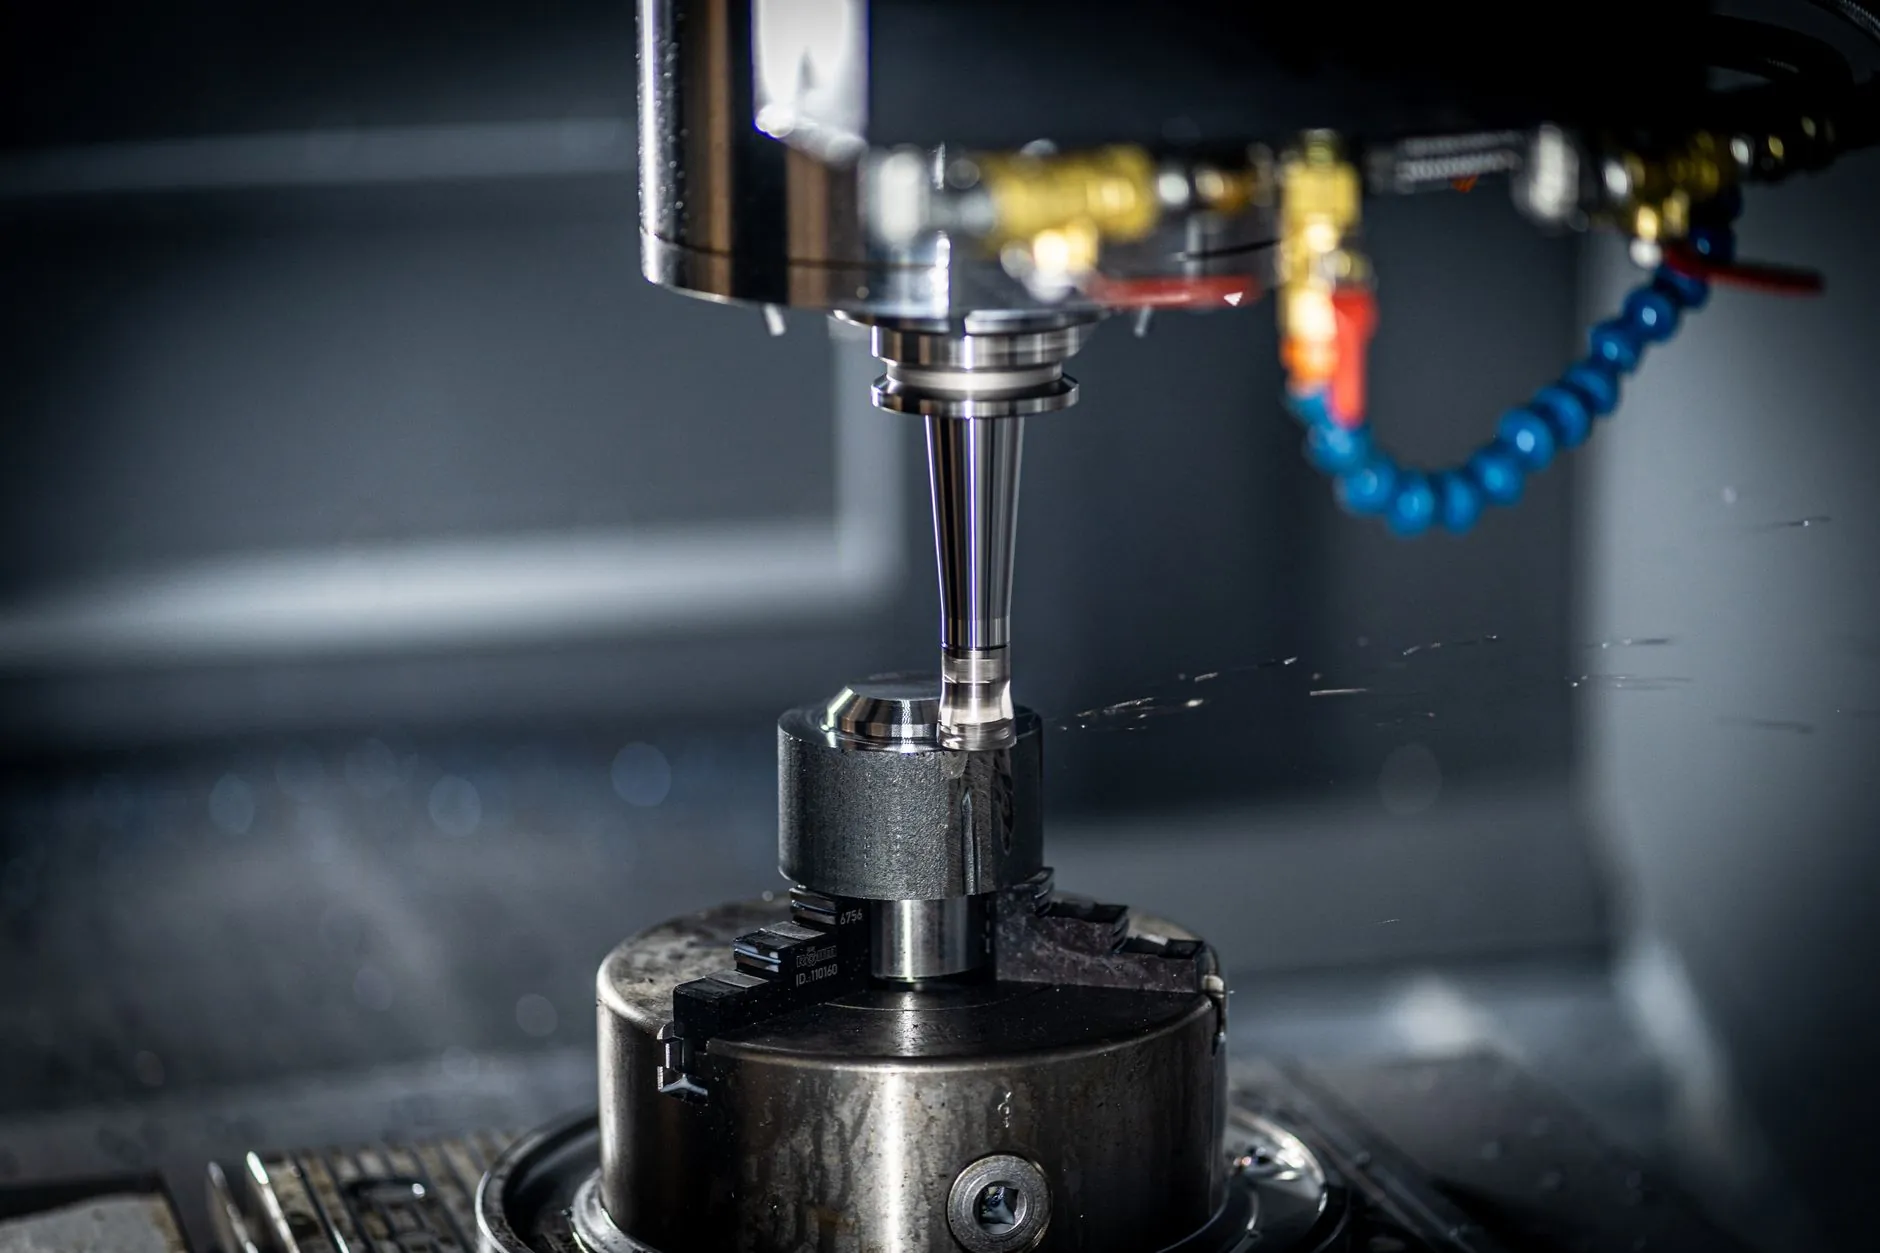
航空航天领域常用的钛合金(TC4、TC11)、镍基高温合金(Inconel 718、GH4169)以及铝锂合金,对切削参数极为敏感。以TC4为例,其导热系数仅为钢的1/5左右,切削热集中在刀刃附近,线速度稍高就会导致刀具月牙洼磨损急剧加速。行业内的做法是采用高压冷却配合PVD涂层硬质合金刀具,将切削区温度控制在600℃以内,同时把进给量锁定在0.08–0.12mm/r的窄窗口。
更关键的是材料追溯。航空锻件从棒料到成品需要保留完整的炉批号、热处理曲线与超声检测记录。苏州制造在这一环节的优势在于,长三角地区已形成从特种冶炼到精密成型的完整配套链,响应速度明显优于分散采购模式。
工艺端:精度不是靠单一设备堆出来的
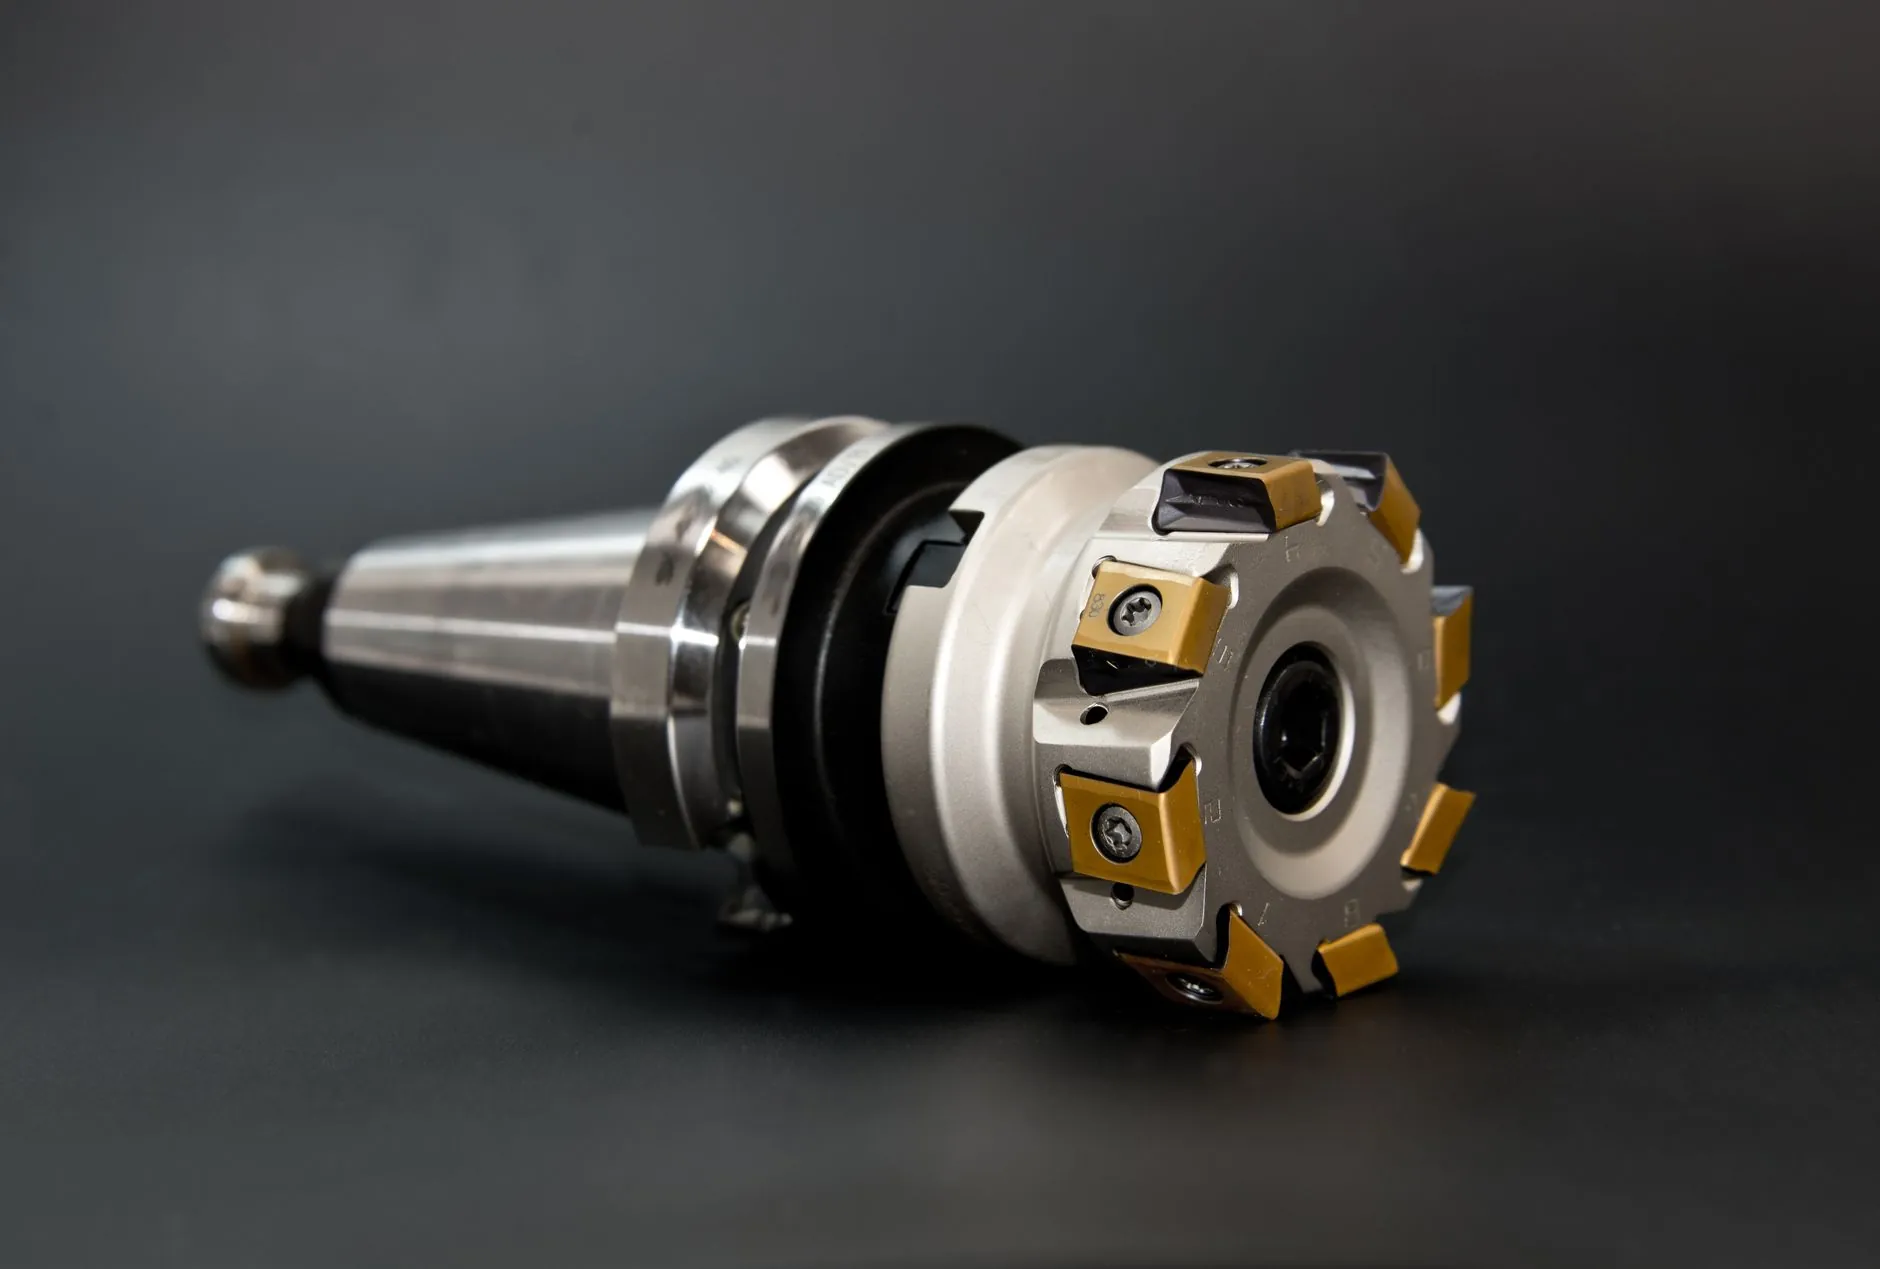
五轴联动加工中心固然是航空结构件的主力装备,但真正的精度保障来自工艺链的系统设计。承方金属科技在实际项目中通常遵循以下原则:
- 粗精分离:粗加工后安排去应力退火,释放毛坯锻造残余应力,再进入精加工工序
- 在机测量闭环:利用测头对关键尺寸进行在机检测,将偏差反馈至刀补参数,减少离线装夹误差
- 薄壁件分层切削:对壁厚小于2mm的钛合金结构件,采用对称去料策略平衡切削力,避免让刀变形
这些方法并不新鲜,但执行中的参数微调高度依赖经验积累。同样的TC4薄壁框,不同批次的锻件残余应力分布不同,切削参数就需要相应调整。这也是金属加工从标准化走向柔性化的核心挑战。
标准解读:AMS与GB的差异点
航空金属件常需同时满足AMS(航空航天材料规范)与国标GB/T体系。两者的差异集中在检测方法上——AMS 4928对TC4锻件的超声波检测要求更严格的缺陷当量记录,而GB/T 5193在部分场景下允许放宽。出口转包项目通常以AMS为准,国内主机厂则逐步向AMS靠拢。企业在工艺文件编制时,建议以更严格的一方为基准,避免因标准切换导致返工。
回到制造实践,航空航天金属件的良率提升没有捷径。材料批次的一致性、工艺窗口的窄幅控制、检测数据的闭环反馈,三者缺一不可。承方金属科技(苏州)有限公司持续在精密制造环节投入在机检测与工艺数据管理能力,正是为了应对这一领域从「合格」到「一致」的进阶需求。随着国产航空装备放量,具备全流程追溯与柔性工艺调整能力的供应商,将在这轮需求中占据更有利的位置。