航空航天领域精密金属加工方案设计要点与质量控制路径
日期:2026-10-04
标签:金属科技,金属加工,精密制造,苏州制造
航空航天领域对零部件的性能要求近乎苛刻——一个涡轮叶片叶根的疲劳寿命偏差,可能直接决定整台发动机的检修周期。这种背景下,精密制造不再是简单的尺寸达标,而是材料特性、结构刚性与加工应力之间的系统性平衡。承方金属科技(苏州)有限公司在长期服务航空配套客户的过程中,积累了一套从方案设计到质量闭环的实操经验,本文就此展开讨论。
方案设计阶段:三个容易被低估的约束条件
多数加工方案在设计阶段聚焦于尺寸公差与表面粗糙度,但在航空航天场景中,以下三个约束往往才是决定成败的关键:
- 残余应力分布:钛合金TC4在铣削后表层残余拉应力可达200-400MPa,若未通过对称去料或中间去应力退火加以控制,薄壁件在精加工后极易变形超差。
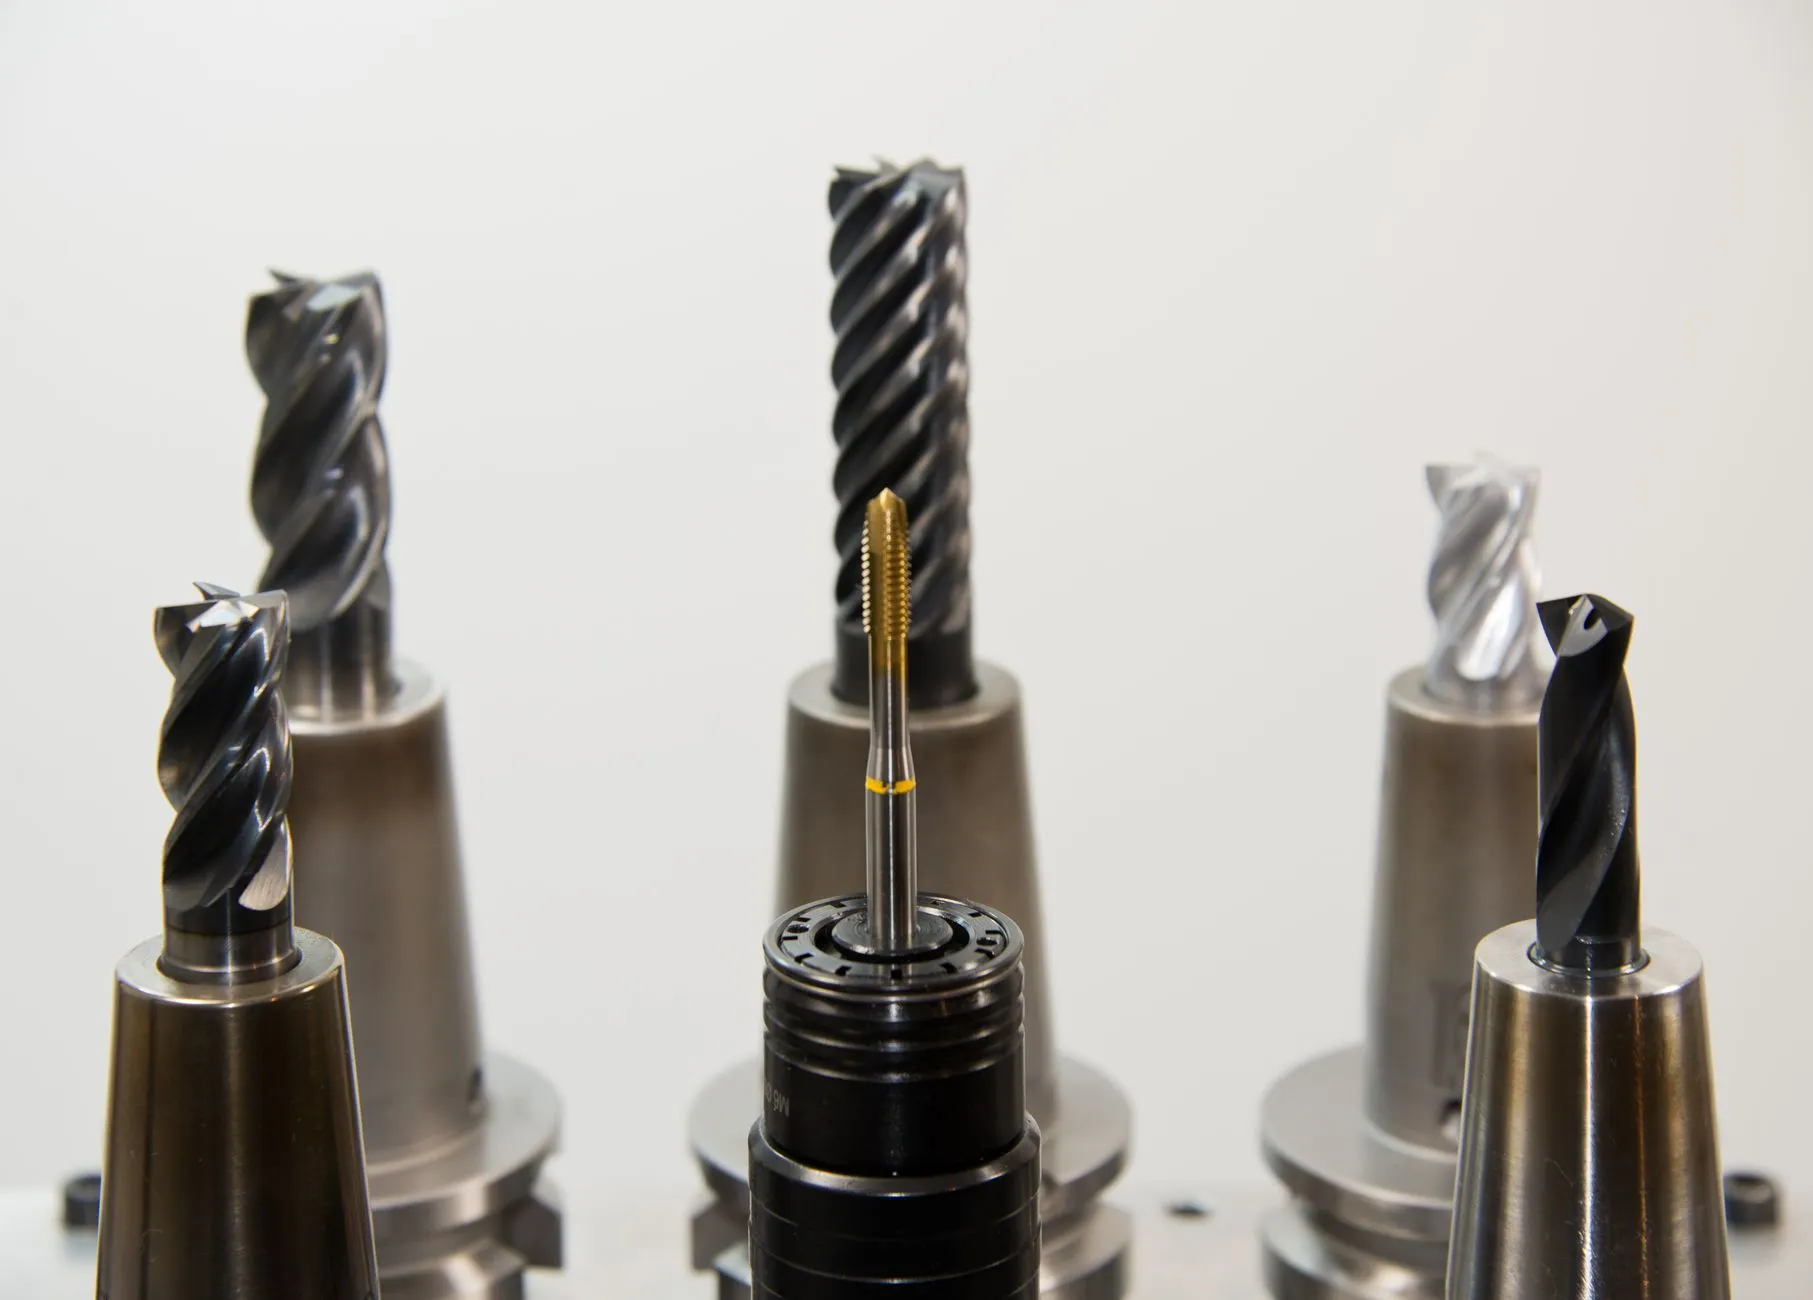
- 刀具路径热管理:高温合金GH4169的导热系数仅为45钢的1/4左右,切削热集中在刀刃附近,路径设计需考虑分段交替加工,避免局部热积累导致刀具月牙洼磨损加剧。
- 装夹刚度与阻尼:航空结构件多为薄壁框架,夹持点数量和位置直接影响颤振阈值。采用多点柔性支撑配合阻尼材料填充,可将加工颤振降低30%以上。
这些约束条件需要在工艺方案评审阶段就纳入考量,而非等到试切暴露问题后再补救。
过程质量控制:从统计过程控制到自适应补偿
航空航天零部件的质量验证通常要求CPK≥1.67,部分关键特性甚至要求≥2.0。要达到这一水平,仅靠终检远远不够。承方金属科技(苏州)有限公司的做法是在加工过程中嵌入两级控制:
- 在线测量与反馈:在三坐标测量机节拍无法匹配产线速度时,采用机床测头进行工序间在机测量,将关键尺寸偏差实时反馈至数控系统进行刀补修正,减少离线检测的等待浪费。
- 自适应加工补偿:针对铸造毛坯余量波动大的零件(如航空发动机机匣),通过力传感器监测切削载荷,动态调整进给速率,使单件加工时间波动控制在±8%以内。
数据对比可以说明问题:以某型航空铝合金结构件为例,传统固定参数加工的首件合格率约为72%,引入自适应补偿后首件合格率提升至94%,批次内尺寸标准差从0.018mm降至0.007mm。
材料适配与工艺参数选择
不同航空材料的加工策略差异显著。钛合金强调低切削速度与充分冷却,高温合金需要陶瓷刀具与高刚性刀柄配合,而铝锂合金则对切削液pH值敏感——碱性过强会引起应力腐蚀。苏州制造集群在精密金属加工领域的优势之一,正是对多材料工艺数据库的持续积累。承方金属科技将每批次加工的材料批次号、热处理状态与刀具寿命数据关联存档,形成可追溯的工艺知识库,为后续同类零件提供参数起点。
回到根本,航空航天精密金属加工的核心逻辑是:金属科技的进步让材料性能边界不断拓展,而金属加工方案必须同步进化,才能把材料潜力转化为可靠的飞行器部件。从设计约束的前置识别,到过程控制的实时闭环,再到数据驱动的参数迭代——这条路径没有捷径,但有方法可循。