承方金属科技解析:苏州精密金属零部件加工工艺与技术要点
在长三角制造业版图中,苏州凭借深厚的工业基础和供应链集群优势,已成为精密金属零部件加工的重要聚集地。承方金属科技(苏州)有限公司扎根这一产业带,长期服务于汽车、医疗器械、自动化设备等领域的客户。日常沟通中我们发现,不少设计工程师和采购负责人对金属加工的工艺边界与成本逻辑仍存在认知盲区,导致图纸标注与实际制程能力不匹配。本文从实务角度梳理关键要点。
一、精密加工中常见的三个隐性成本陷阱
很多项目在报价阶段看似合理,量产时却出现大幅超支。根源往往不在材料本身,而在于工艺路径选择。
- 公差标注过严:非配合面标注±0.01mm,导致需要慢走丝或多次装夹,成本翻倍。
- 忽视装夹变形:薄壁件在CNC加工中因夹紧力产生弹性变形,下机后回弹超差,反复修模。
- 表面处理与基材匹配不当:铝合金阳极氧化后尺寸变化未预留余量,装配干涉。
承方金属科技在DFM评审阶段会逐项核对上述风险,协助客户在精度与成本之间找到平衡点。这也是苏州制造从“接单生产”向“协同开发”转型的缩影。
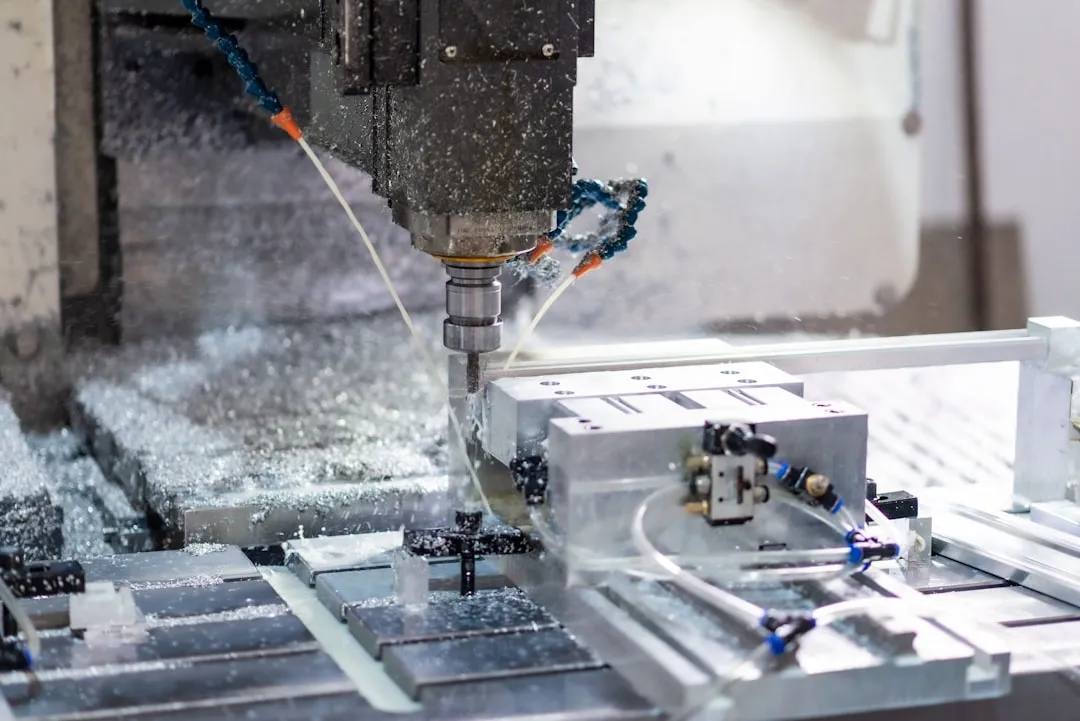
二、从图纸到成品的核心工艺控制点
1. 材料切削性能的预判
304不锈钢与316L在切削参数上差异显著。前者加工硬化倾向强,进给量过低会导致刀具快速磨损;后者钼含量高,导热差,需配合高压冷却。经验丰富的编程员会根据材料牌号动态调整线速度与每齿进给,而非套用固定参数库。
2. 基准统一与累积误差
多工序加工中,基准转换次数直接决定累积误差。以医疗器械中的不锈钢阀体为例,从棒料开粗到精车、铣槽、钻孔,若每次装夹都更换基准,位置度很难稳定控制在0.02mm以内。承方金属科技的做法是:首序即加工出统一基准面,后续全部以该面定位,配合在线测头补偿,将精密制造的重复定位精度控制在微米级。
3. 去毛刺与清洁度
毛刺不仅是外观问题,在液压与气动元件中会直接导致阀芯卡滞。针对交叉孔毛刺,传统手工去毛刺一致性差,我们采用热能去毛刺(TEM)或磨粒流工艺,批量处理后清洁度可达ISO 16232标准。
三、面向2025的精密加工趋势观察
车铣复合与五轴联动设备的普及,正在改变金属科技企业的接单模式。过去需要三台设备、四次装夹的零件,现在一台车铣复合中心可一次成型,同轴度提升的同时,交期缩短40%以上。另一条主线是数字化——通过MES系统采集刀具寿命、主轴负载与尺寸趋势,实现预防性换刀,减少批量废品。
对于采购方而言,建议在询价时主动提供年用量、关键尺寸及功能面信息。承方金属科技(苏州)有限公司的技术团队会根据这些数据,输出包含工艺路线、检具方案与产能爬坡计划的完整报价,而非单纯按件计价。让金属加工回归工程本质,才是控制总成本的最短路径。