苏州精密金属加工厂如何控制公差:承方金属科技的工艺实践
在苏州从事精密制造行业的人,大多遇到过这样的场景:图纸标注±0.01mm,首批样件检测合格,量产到第三批却突然超差。客户催货,产线停摆,工艺员翻遍参数也找不到根因。公差的失控,往往不是单一环节出错,而是系统能力不足的集中暴露。
承方金属科技(苏州)有限公司在长期服务汽车零部件、半导体设备、医疗器械等客户的过程中,逐步摸索出一套从设备、工艺到检测闭环的公差控制方法。以下从几个关键维度拆解。
热变形与装夹:被低估的公差杀手
很多操作员把注意力放在刀具磨损和程序补偿上,却忽略了热变形对尺寸的隐性影响。一台CNC加工中心连续运行4小时后,主轴热伸长可达15~25μm,Z轴方向尤其明显。如果首件是在冷机状态下调好的,后续尺寸漂移几乎是必然。
承方金属科技的做法是:在批量加工前执行热机程序,让主轴和丝杠达到热平衡后再锁定零点。同时,粗精加工分离,精加工余量控制在0.1~0.15mm,减少切削热对最终尺寸的干扰。
装夹方式同样关键。薄壁件用三爪卡盘夹紧,松开后回弹量可能超过0.03mm。我们针对这类零件改用液压膨胀夹具或真空吸附,夹紧力均匀分布,变形量可控制在5μm以内。
在线检测与补偿:让数据说话
传统做法是加工完送三坐标测量,发现问题时已经产出几十件。这种离线检测在精密制造中远远不够。承方金属科技在关键工序引入了在线测头,每加工5~8件自动抽检一次,测量数据实时反馈到控制系统。
具体流程如下:
- 测头触发采集实际尺寸
- 系统计算与理论值的偏差
- 自动修正刀补参数
- 下一件加工即完成补偿
这套闭环让批量尺寸波动从±0.015mm收窄到±0.008mm以内。对于苏州制造圈常见的多品种小批量订单,换型后的首件调试时间也缩短了约40%。
刀具管理与环境控制
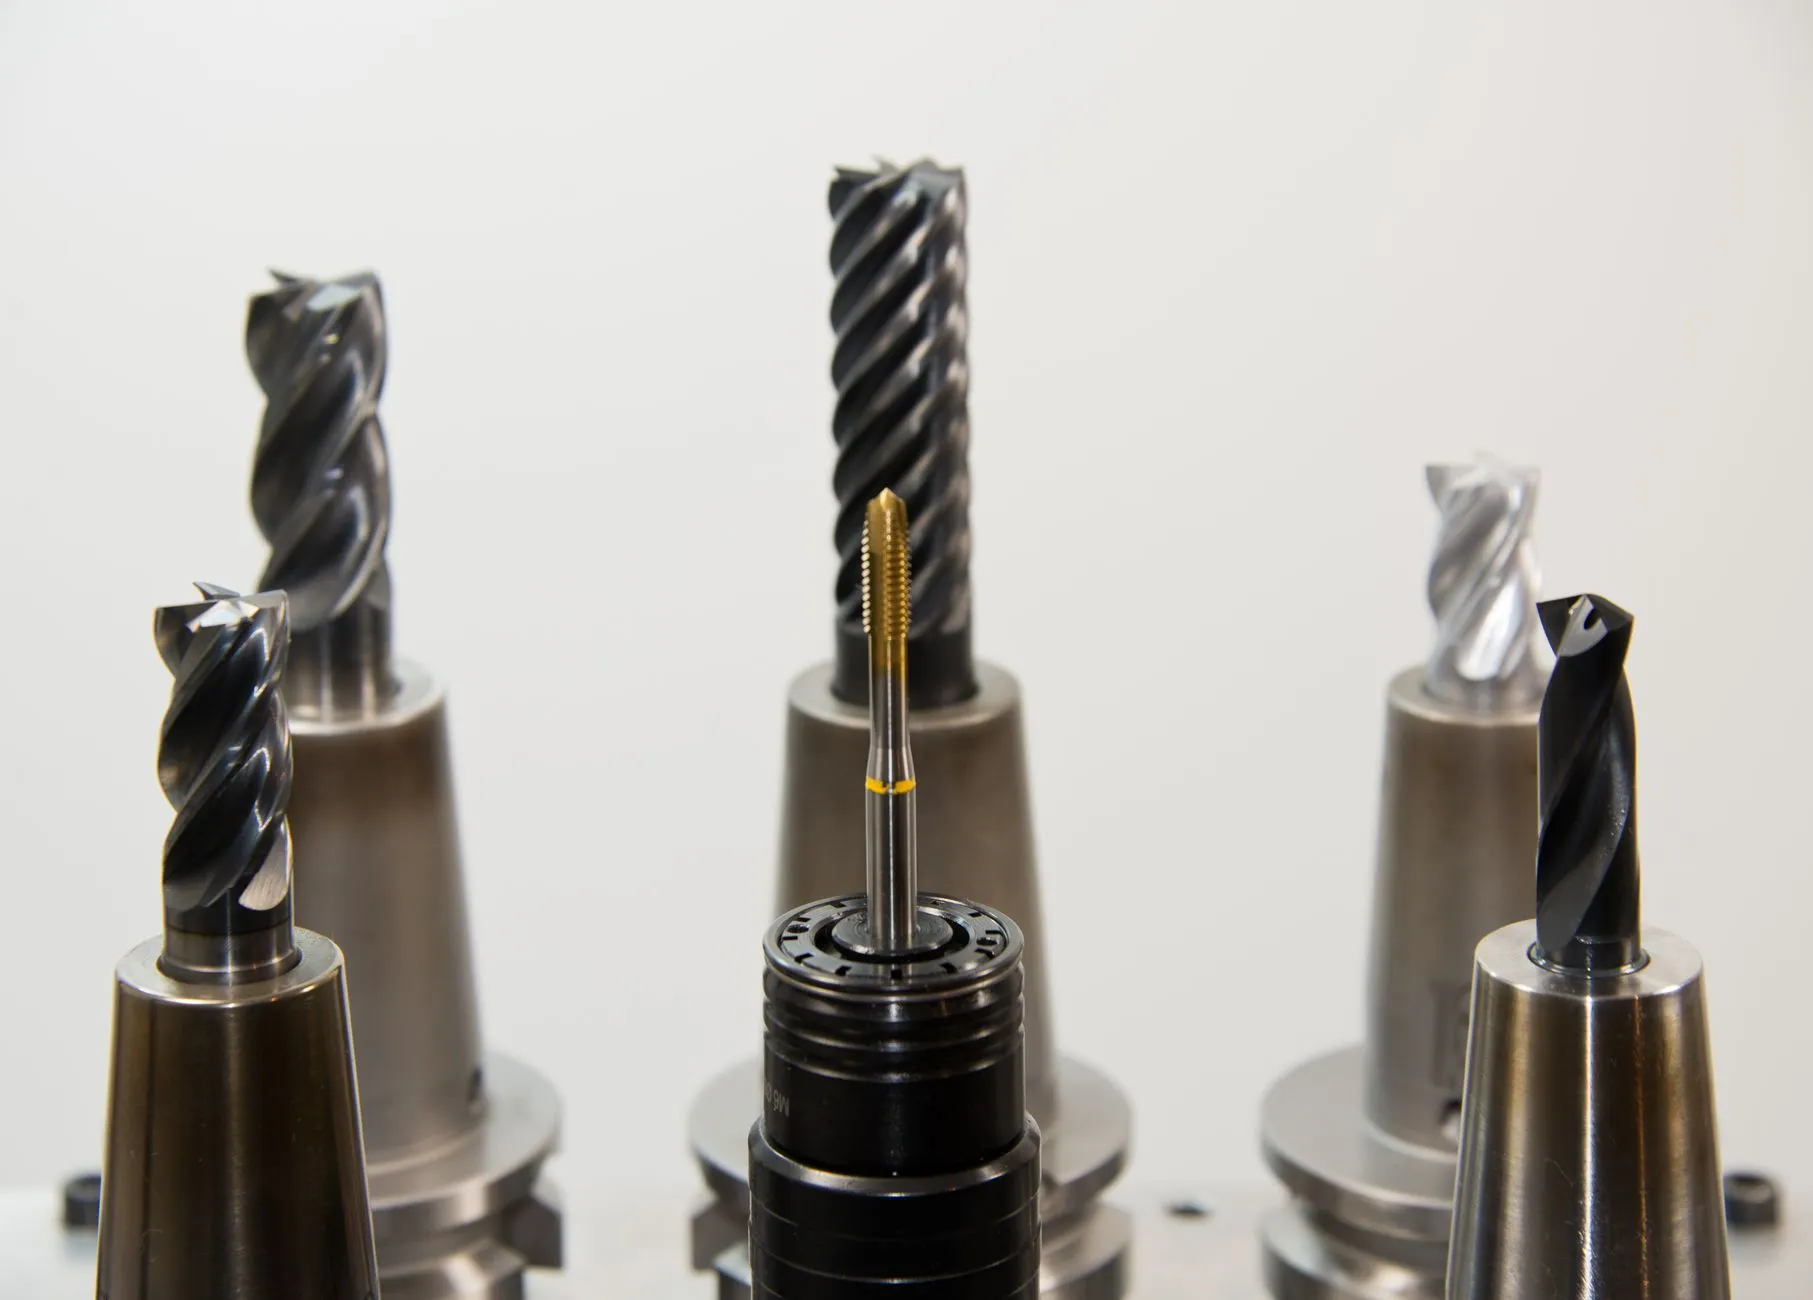
刀具磨损是渐进式的,等到尺寸超差再换刀已经晚了。我们建立了刀具寿命台账,按切削米数或加工件数强制换刀,同时用对刀仪定期复核刀尖位置。硬质合金刀具加工不锈钢时,每刃寿命约在80~120件之间,具体根据切削参数调整。
环境温度同样不可忽视。车间温度每变化1℃,100mm长的铝合金件尺寸约变化2.3μm。承方金属科技的精密加工区保持20±1℃恒温,湿度控制在45%~65%,避免材料吸湿膨胀对测量结果的干扰。
回到最初的问题:公差控制不是靠某一台高精度机床就能解决的,它需要设备热管理、装夹方案、在线检测、刀具寿命和环境控制形成合力。承方金属科技(苏州)有限公司愿意把这些年在金属加工领域积累的工艺经验,转化为客户手中稳定一致的零件质量。如果您有精密制造方面的需求,欢迎来厂交流。