金属科技赋能航空航天:精密零部件加工中的材料选择与工艺要点
日期:2026-10-14
标签:金属科技,金属加工,精密制造,苏州制造
航空航天领域对零部件的要求近乎苛刻——既要承受极端温差与高频振动,又要在减重与强度之间找到精妙平衡。一套飞机发动机叶片榫头的公差带可能只有±0.005mm,相当于人类头发丝直径的十分之一。这种量级的任务,正是金属科技与精密制造深度耦合的舞台。承方金属科技(苏州)有限公司在服务航空客户的过程中,积累了一些值得分享的材料与工艺经验。
材料选择:不是越贵越好,而是越匹配越好
航空精密零部件常用的金属材料集中在钛合金、镍基高温合金和铝合金三大类。TC4钛合金因比强度高、耐腐蚀性好,常用于机身结构件与紧固件;Inconel 718则在600℃以上仍能保持屈服强度,是涡轮盘与燃烧室部件的首选。但材料选择并非简单地"按性能排序"。
比如加工一个薄壁钛合金衬套,若只追求材料强度而忽略切削加工性,刀具磨损速率会急剧上升,表面粗糙度反而难以控制。承方金属科技的技术团队通常会综合评估服役工况、毛坯形态、批量大小与后续热处理路径,再给出材料建议。
工艺要点:从切削参数到残余应力控制
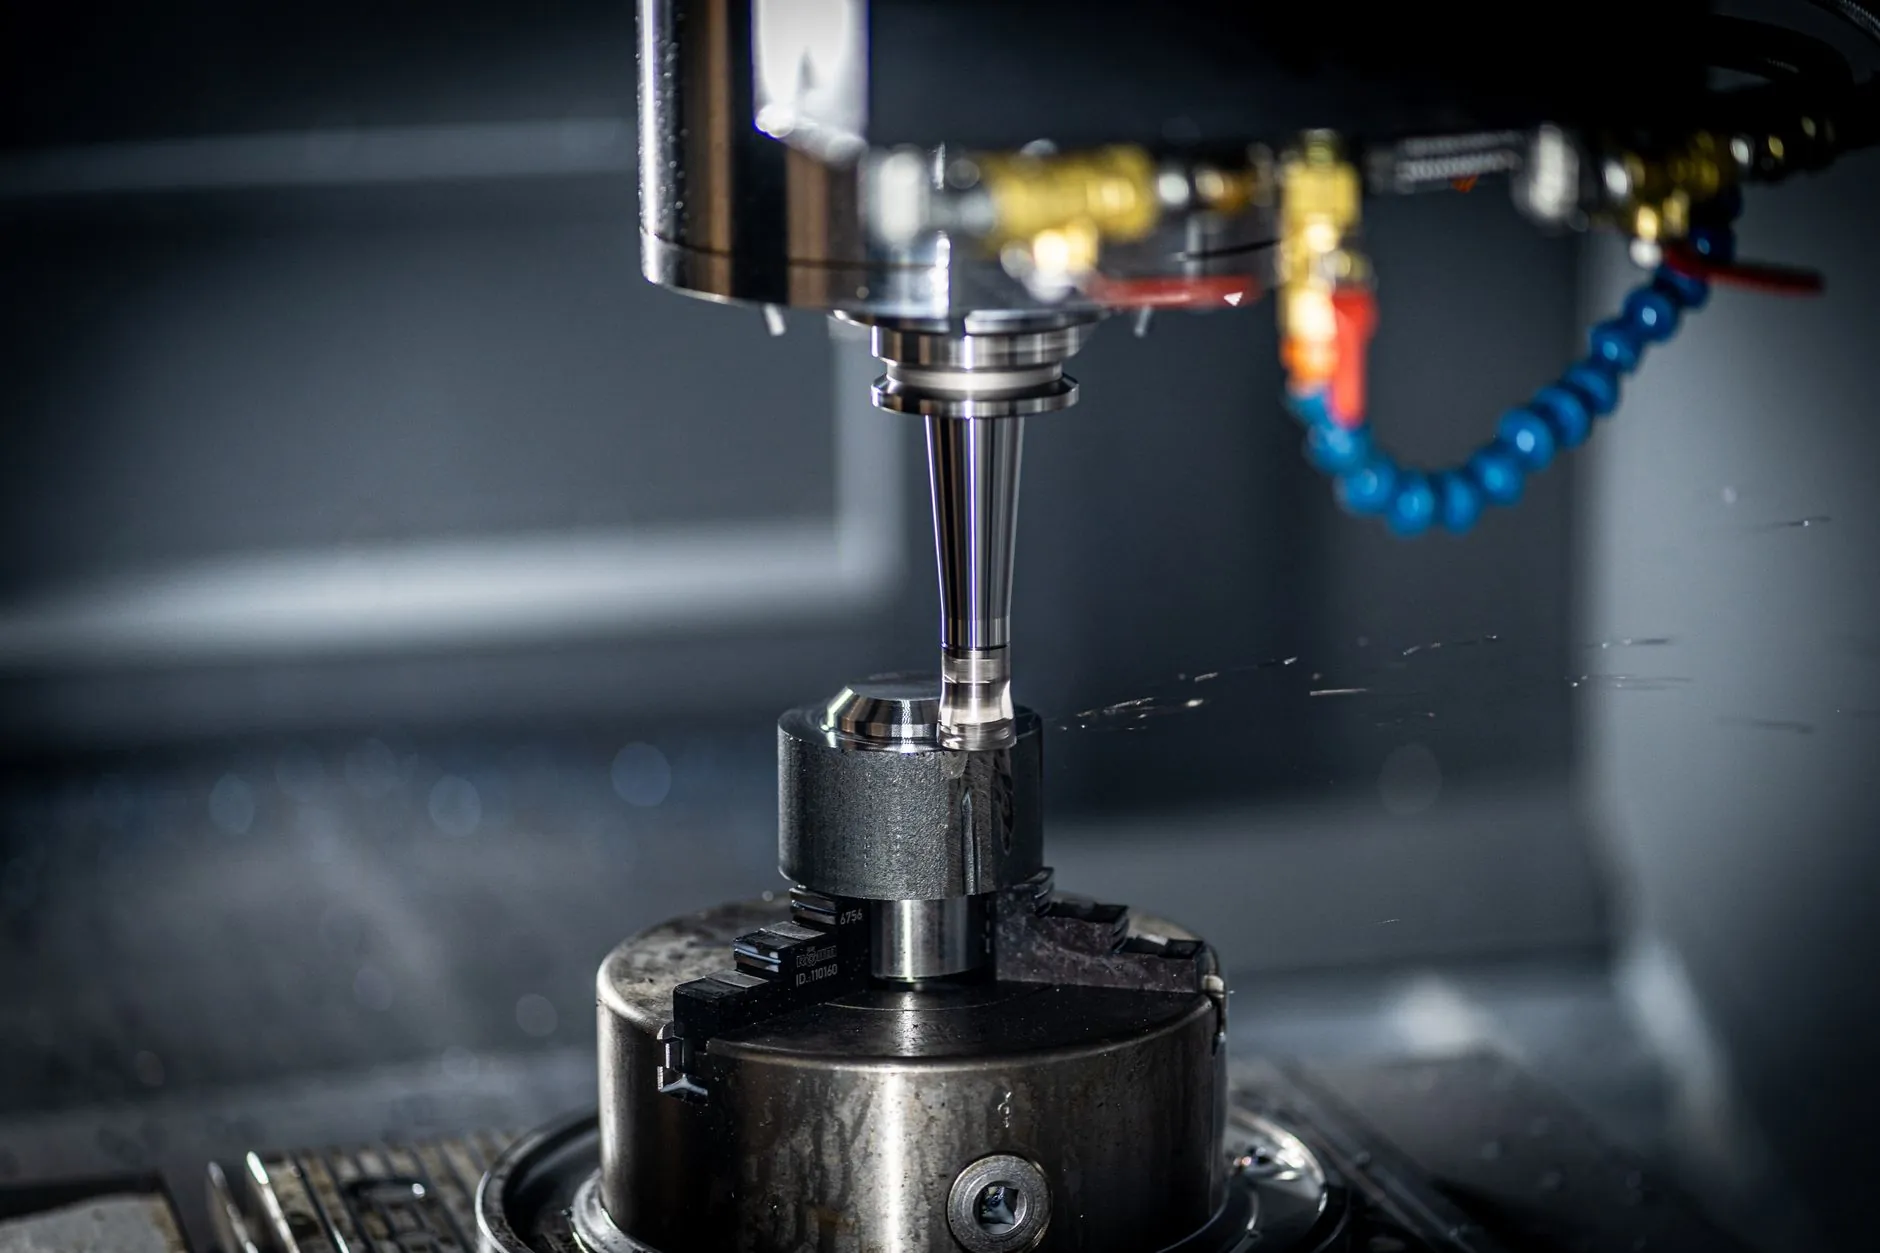
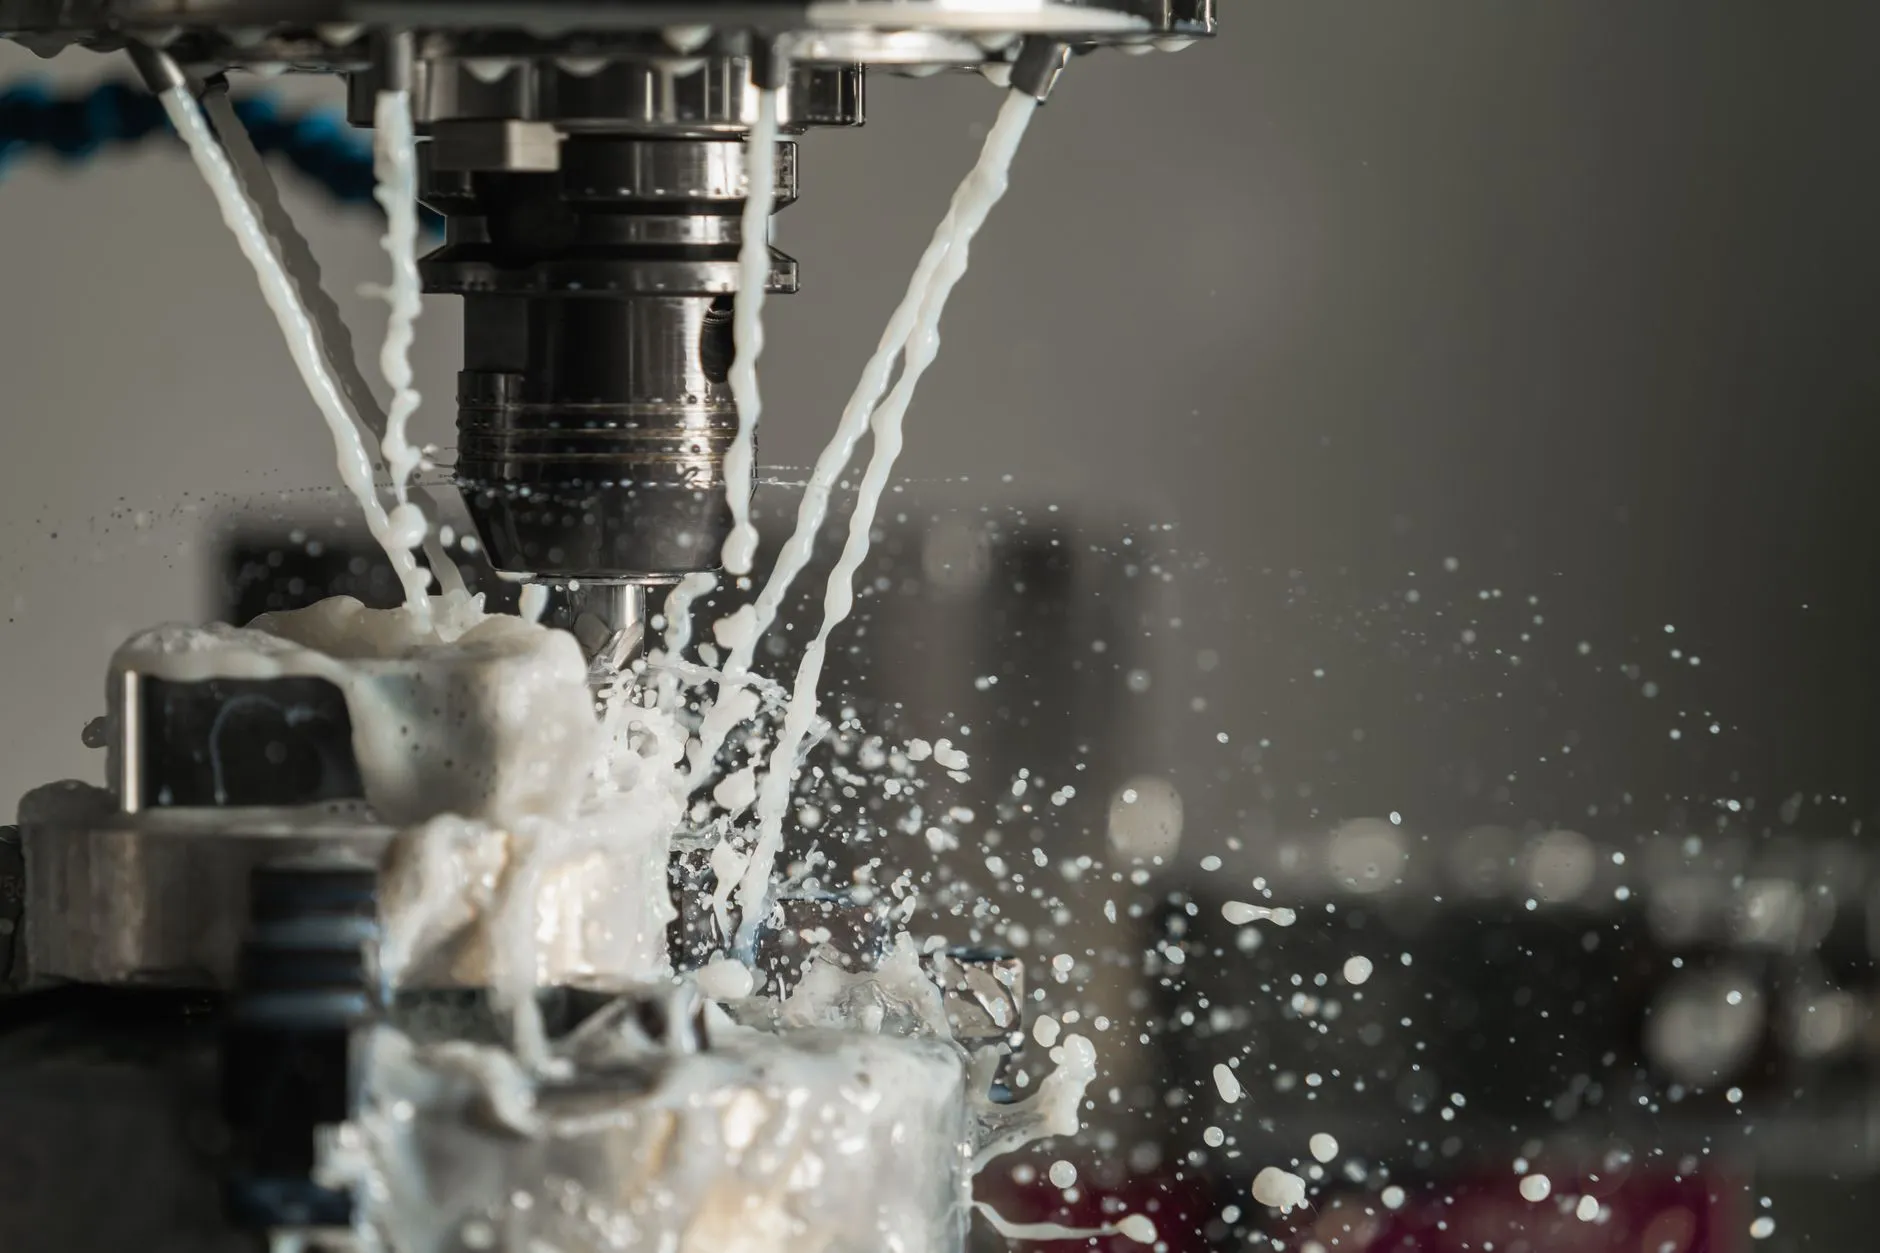
钛合金与镍基合金的导热系数低,切削热集中在刀刃附近,容易导致刀具月牙洼磨损。实际操作中,我们会把线速度控制在30–50 m/min,同时将高压冷却液精准喷射到切削区,带走热量并辅助断屑。
- 刀具涂层:AlTiN涂层硬质合金刀具在加工Inconel 718时,寿命比无涂层刀具提升约40%。
- 进给策略:采用摆线铣削替代传统端铣,可降低径向切削力,减少薄壁件变形。
- 残余应力:粗加工后安排去应力退火,精加工时单边余量控制在0.2mm以内,避免应力释放导致尺寸漂移。
这些细节决定了零件最终能否通过三坐标检测与疲劳试验。
数据对比:不同工艺路线的效果差异
以某型航空铝合金结构件为例,两种工艺路线下的结果对比如下:
- 传统路线:普通铣削 + 自然时效,平面度0.08mm,表面粗糙度Ra1.6,废品率约6%。
- 优化路线:高速铣削 + 深冷处理,平面度0.03mm,表面粗糙度Ra0.8,废品率降至1.5%以下。
数据背后是金属加工理念的升级——从"能切出来"转向"切得稳、切得准、切得一致"。
苏州制造的优势在于产业链协同。从材料供应、热处理到精密检测,长三角区域能在48小时内完成多环节衔接,这对航空项目的快速迭代至关重要。承方金属科技(苏州)有限公司扎根这一生态,持续在金属科技与精密制造的交汇点上打磨能力,为航空航天客户提供从材料选型到成品交付的闭环支持。