航空航天精密金属零部件定制方案:从材料选型到成品交付的关键环节
航空发动机叶片、机身结构件、卫星支架——这些听起来离日常生活很远的产品,背后其实都指向同一个问题:如何在极端工况下保证金属零部件的精度与可靠性。近年来,随着国内商业航天和通用航空市场快速扩张,越来越多中小型制造企业开始承接航空航天领域的定制订单。但真正进入这个赛道后,很多团队会发现,图纸上的公差标注只是起点,真正的挑战贯穿从材料选型到成品交付的每一个环节。
材料选型:不是越贵越好,而是越合适越好
航空航天领域常用的金属材料包括钛合金(TC4、TA15)、高温合金(GH4169、Inconel 718)、铝合金(7075、2024)以及沉淀硬化不锈钢(17-4PH)。不同材料的切削性能、热处理响应和焊接特性差异极大,选型时需要在强度、耐温性、重量和加工成本之间做平衡。
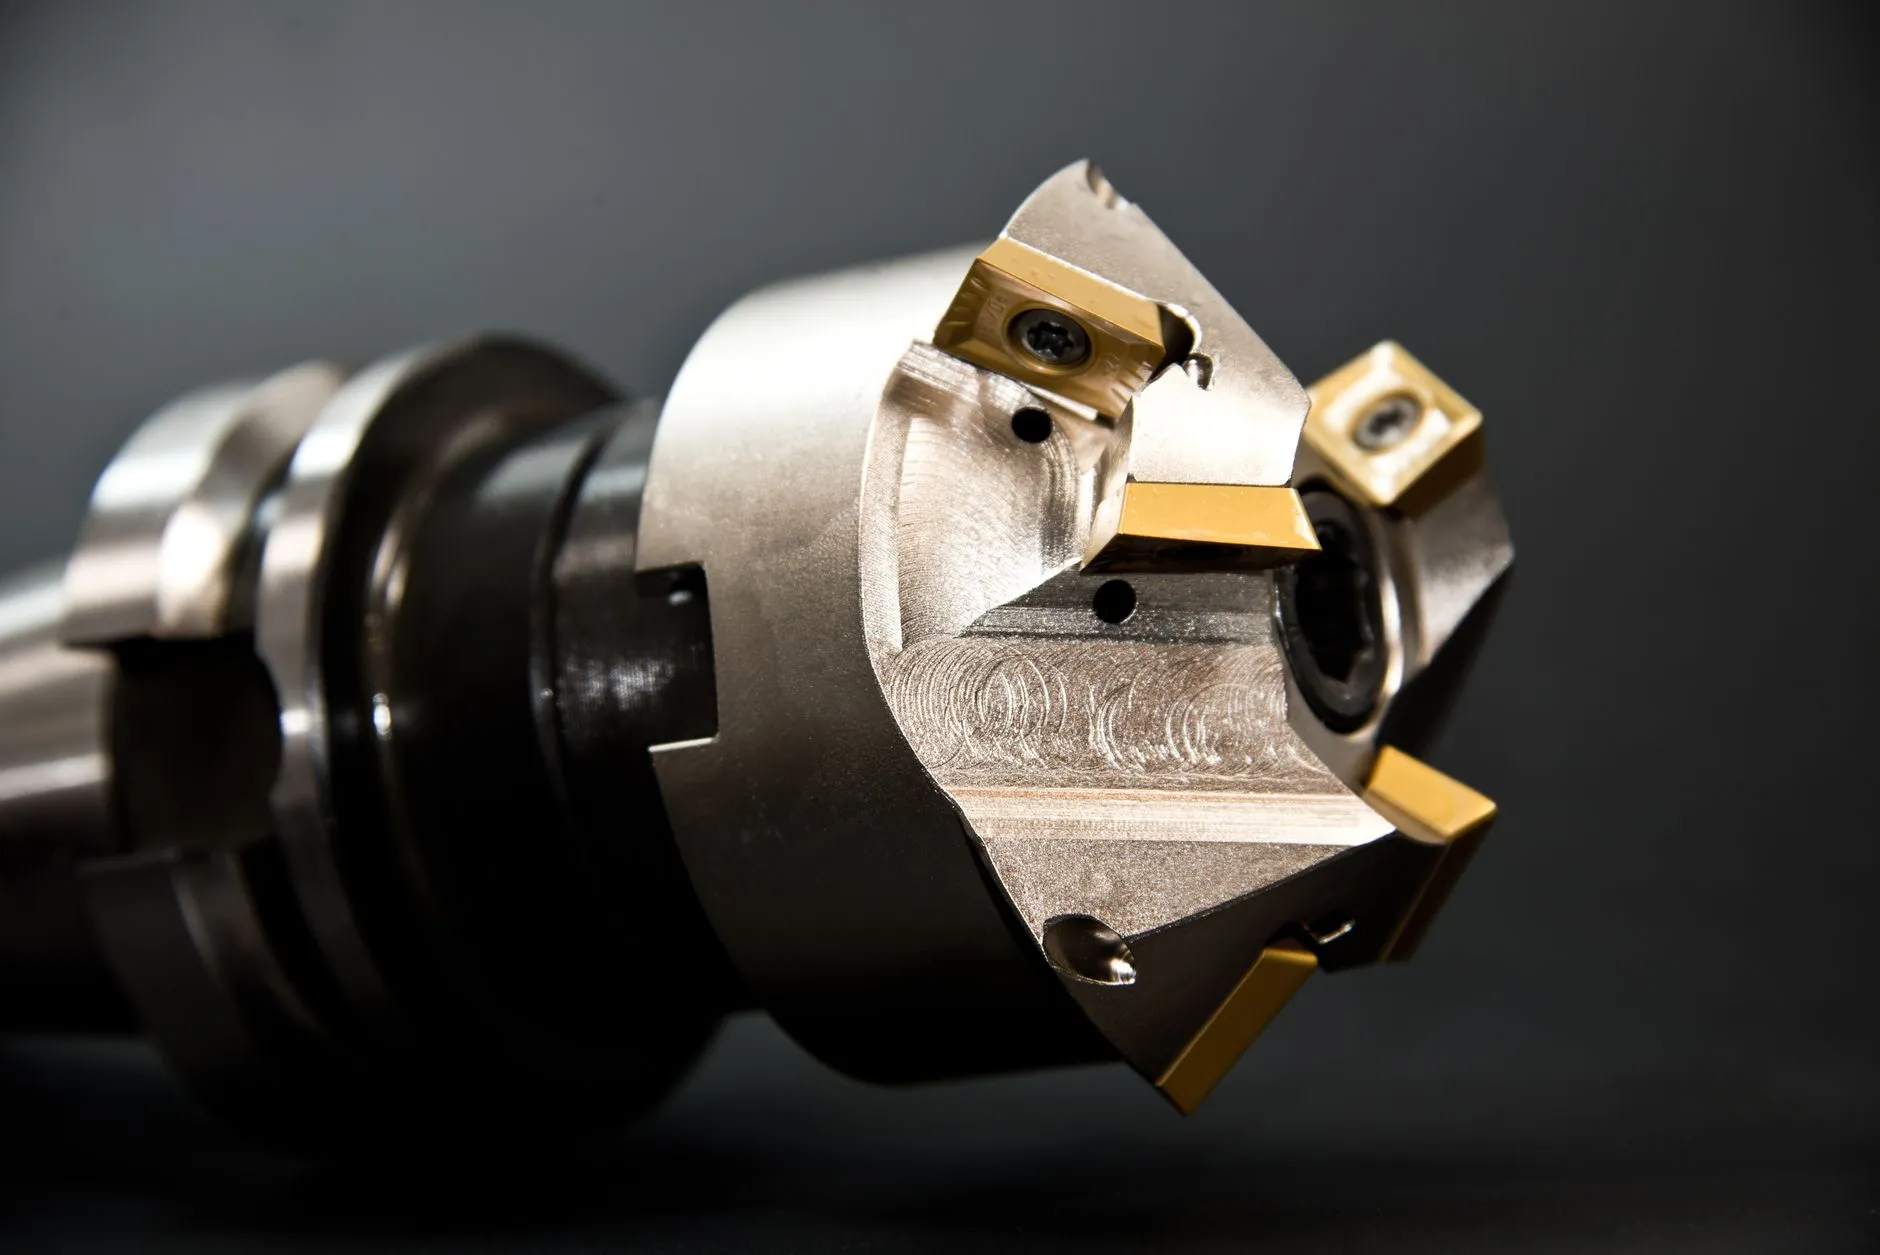
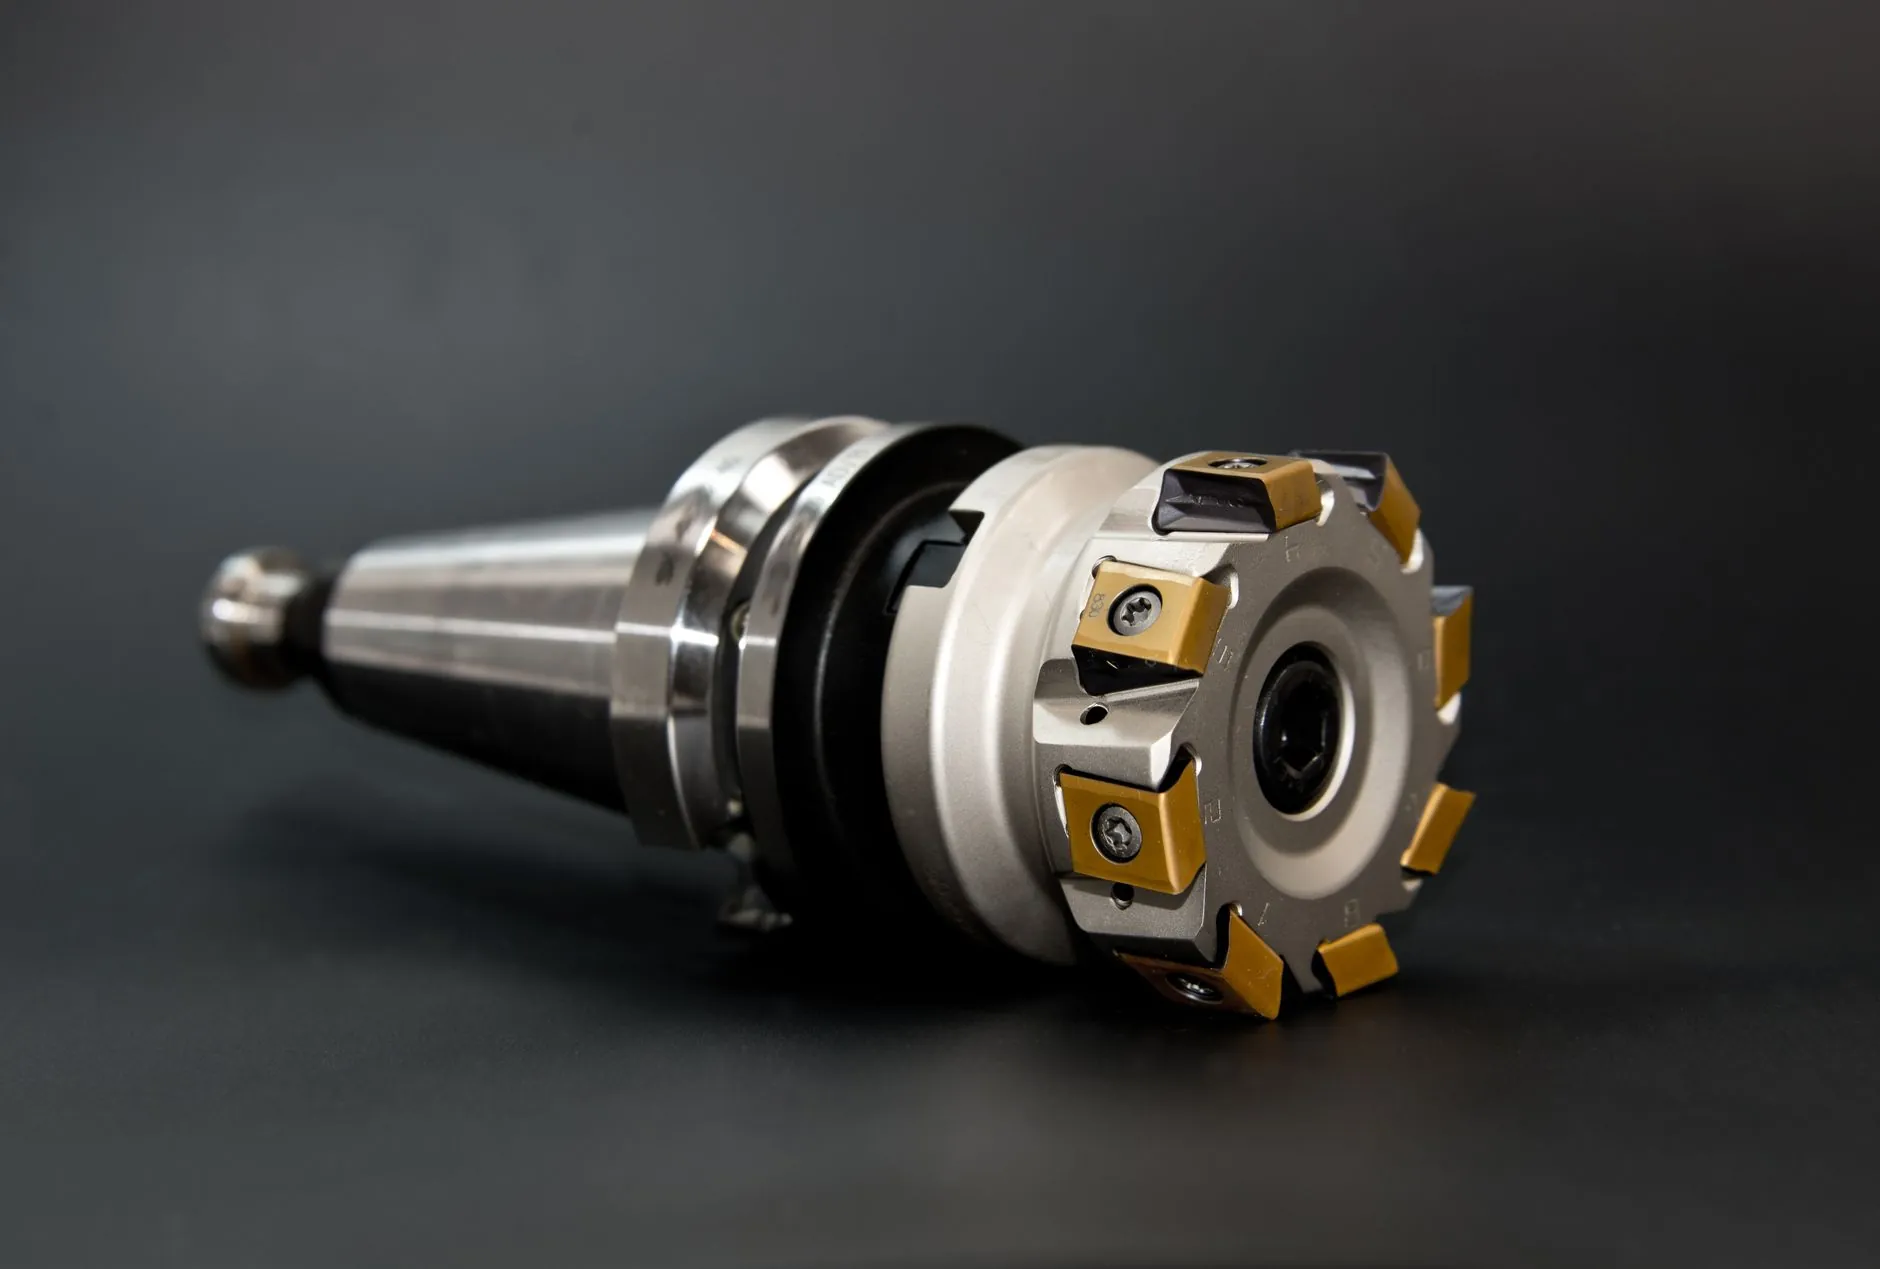
举个例子,TC4钛合金比强度高、耐腐蚀性好,但导热系数仅为钢的1/5左右,切削时热量集中在刀刃附近,刀具磨损速度远超普通碳钢加工。如果零件结构复杂、薄壁区域多,选材时还要考虑后续金属加工的可行性——有些设计在图纸上成立,到了五轴机床上却装夹困难、振刀严重。
工艺链中的三个关键控制点
从棒料到成品,航空航天精密零部件的工艺链通常包括:下料→粗加工→热处理→半精加工→去应力→精加工→表面处理→检测。其中三个环节最容易出问题:
- 热处理与加工的顺序安排:钛合金和高温合金在粗加工后需要进行去应力退火,否则精加工后零件容易变形超差。有些工厂为赶交期跳过这一步,最终在检测环节才发现尺寸漂移。
- 薄壁结构的装夹策略:壁厚小于1.5mm的零件,传统虎钳装夹会导致弹性变形。采用专用软爪、真空吸盘或蜡模填充支撑,能显著提高尺寸一致性。
- 表面完整性控制:航空航天零件对表面残余应力和微裂纹极为敏感。精加工时的切削参数、刀具涂层和冷却方式,直接影响疲劳寿命。
这也解释了为什么精密制造的核心壁垒不在单一设备,而在工艺参数的积累和过程控制能力。
检测能力决定交付底气
航空航天客户对检测报告的要求远高于一般工业件。三坐标测量(CMM)是基础配置,但真正拉开差距的是无损检测能力——荧光渗透检测(FPI)用于表面裂纹筛查,工业CT用于内部缺陷分析。没有这些手段,即使加工精度达标,也无法证明产品可靠性。
长三角地区在这方面的配套优势明显。苏州制造近年来在精密加工和检测服务上形成了较完整的生态,从刀具供应、热处理外协到第三方检测,产业链协同效率较高。承方金属科技(苏州)有限公司在承接航空航天定制件时,正是依托这一区域配套能力,将材料选型建议、工艺方案设计和成品检测整合为可追溯的交付流程。
对于准备进入或正在拓展航空航天业务的制造团队,建议从三个维度做能力评估:一是材料工艺数据库是否覆盖目标牌号;二是过程控制是否有SPC数据支撑;三是检测手段能否满足客户规范。这三项达标后,再谈产能和交期才有意义。航空航天定制的门槛从来不是某一台高端设备,而是从材料到成品的系统性工程能力。