金属科技在航空航天领域的应用趋势与苏州精密制造实践
航空航天制造对材料的比强度、耐温性和疲劳寿命有着近乎苛刻的要求。近年来,随着国产大飞机和商业航天项目提速,金属科技在这一领域的应用正从"能造出来"向"造得更轻、更稳、更省"演进。承方金属科技(苏州)有限公司在长三角服务多家航空零部件配套企业,我们观察到一些值得关注的趋势。
一、轻量化与耐高温:材料端的两个主攻方向
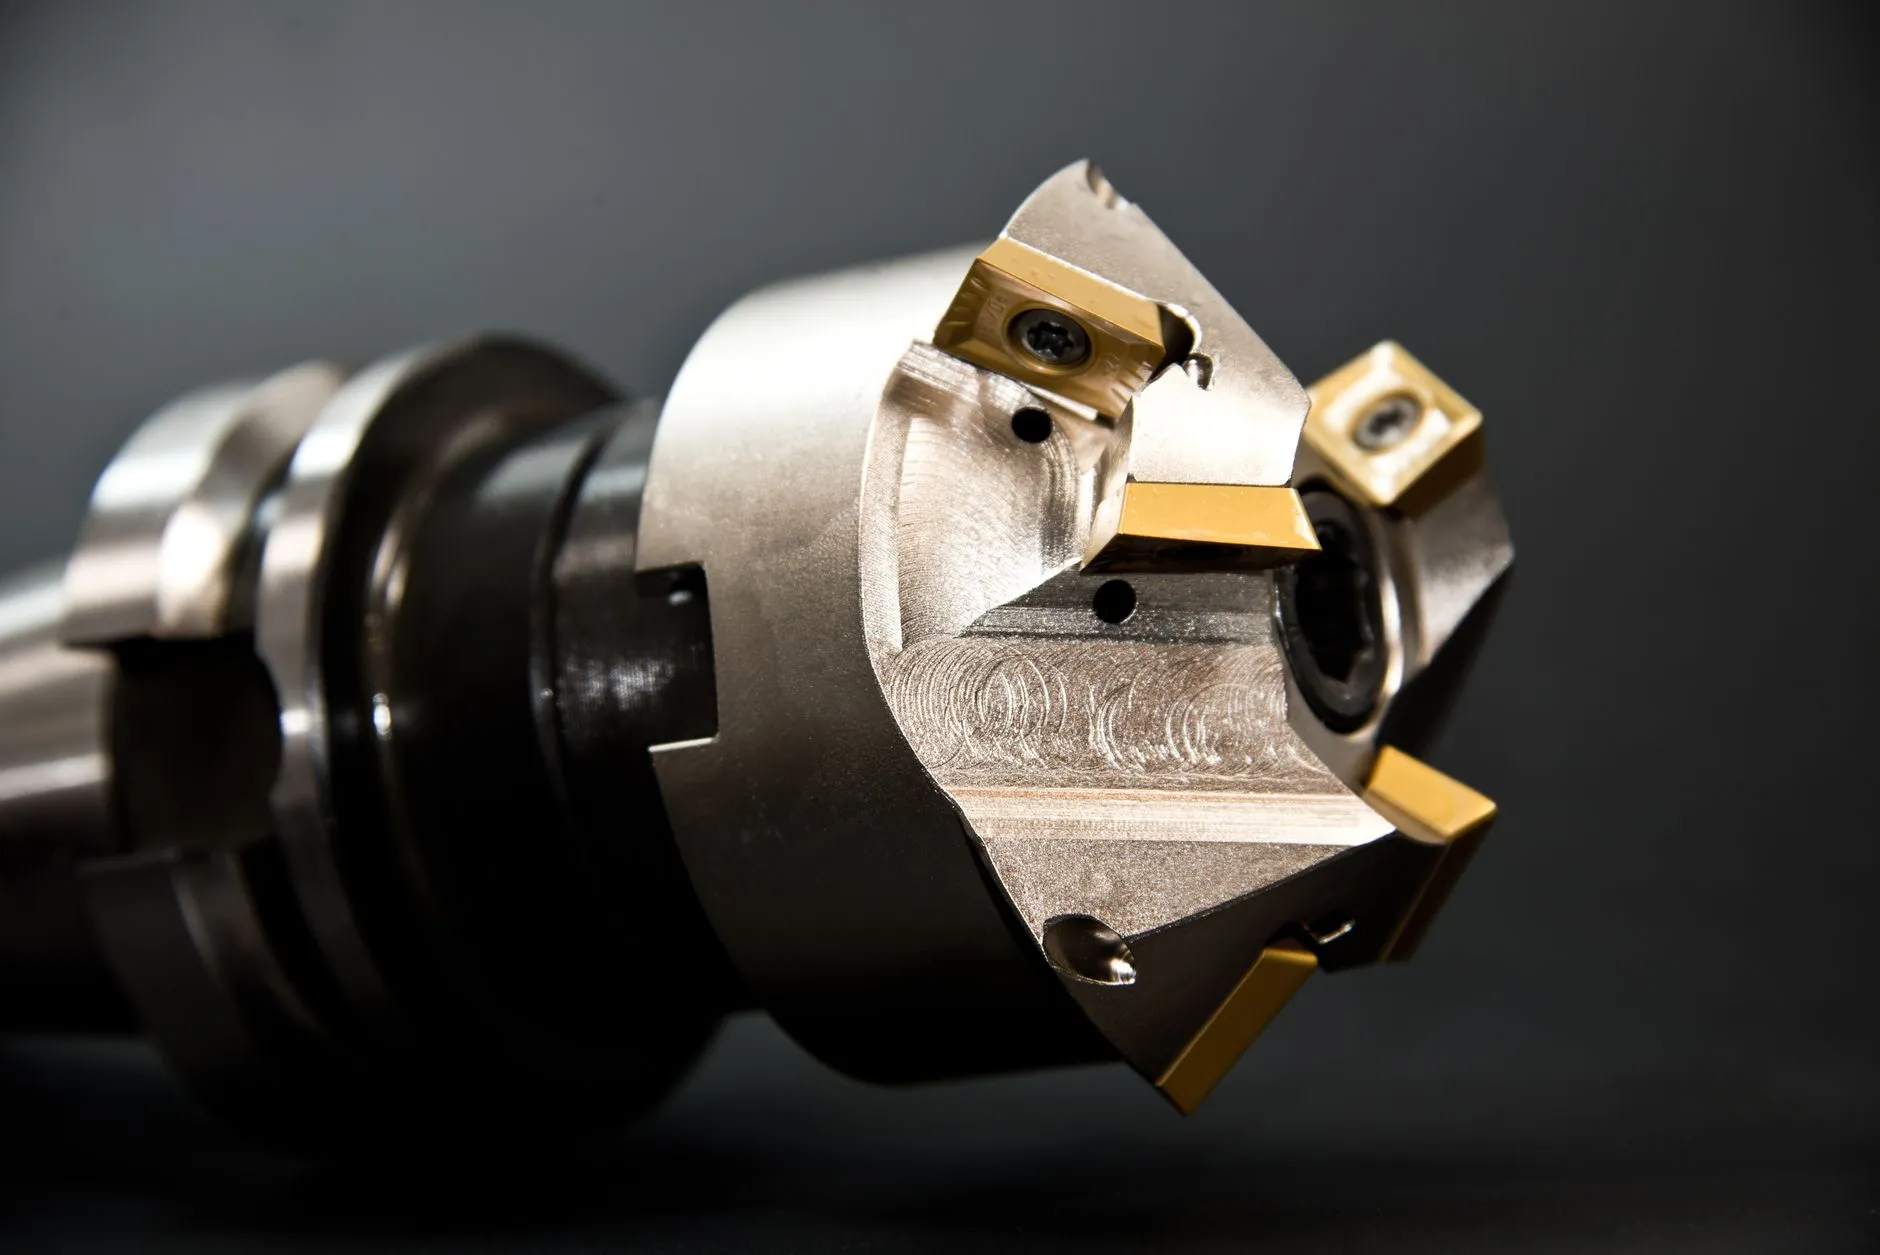
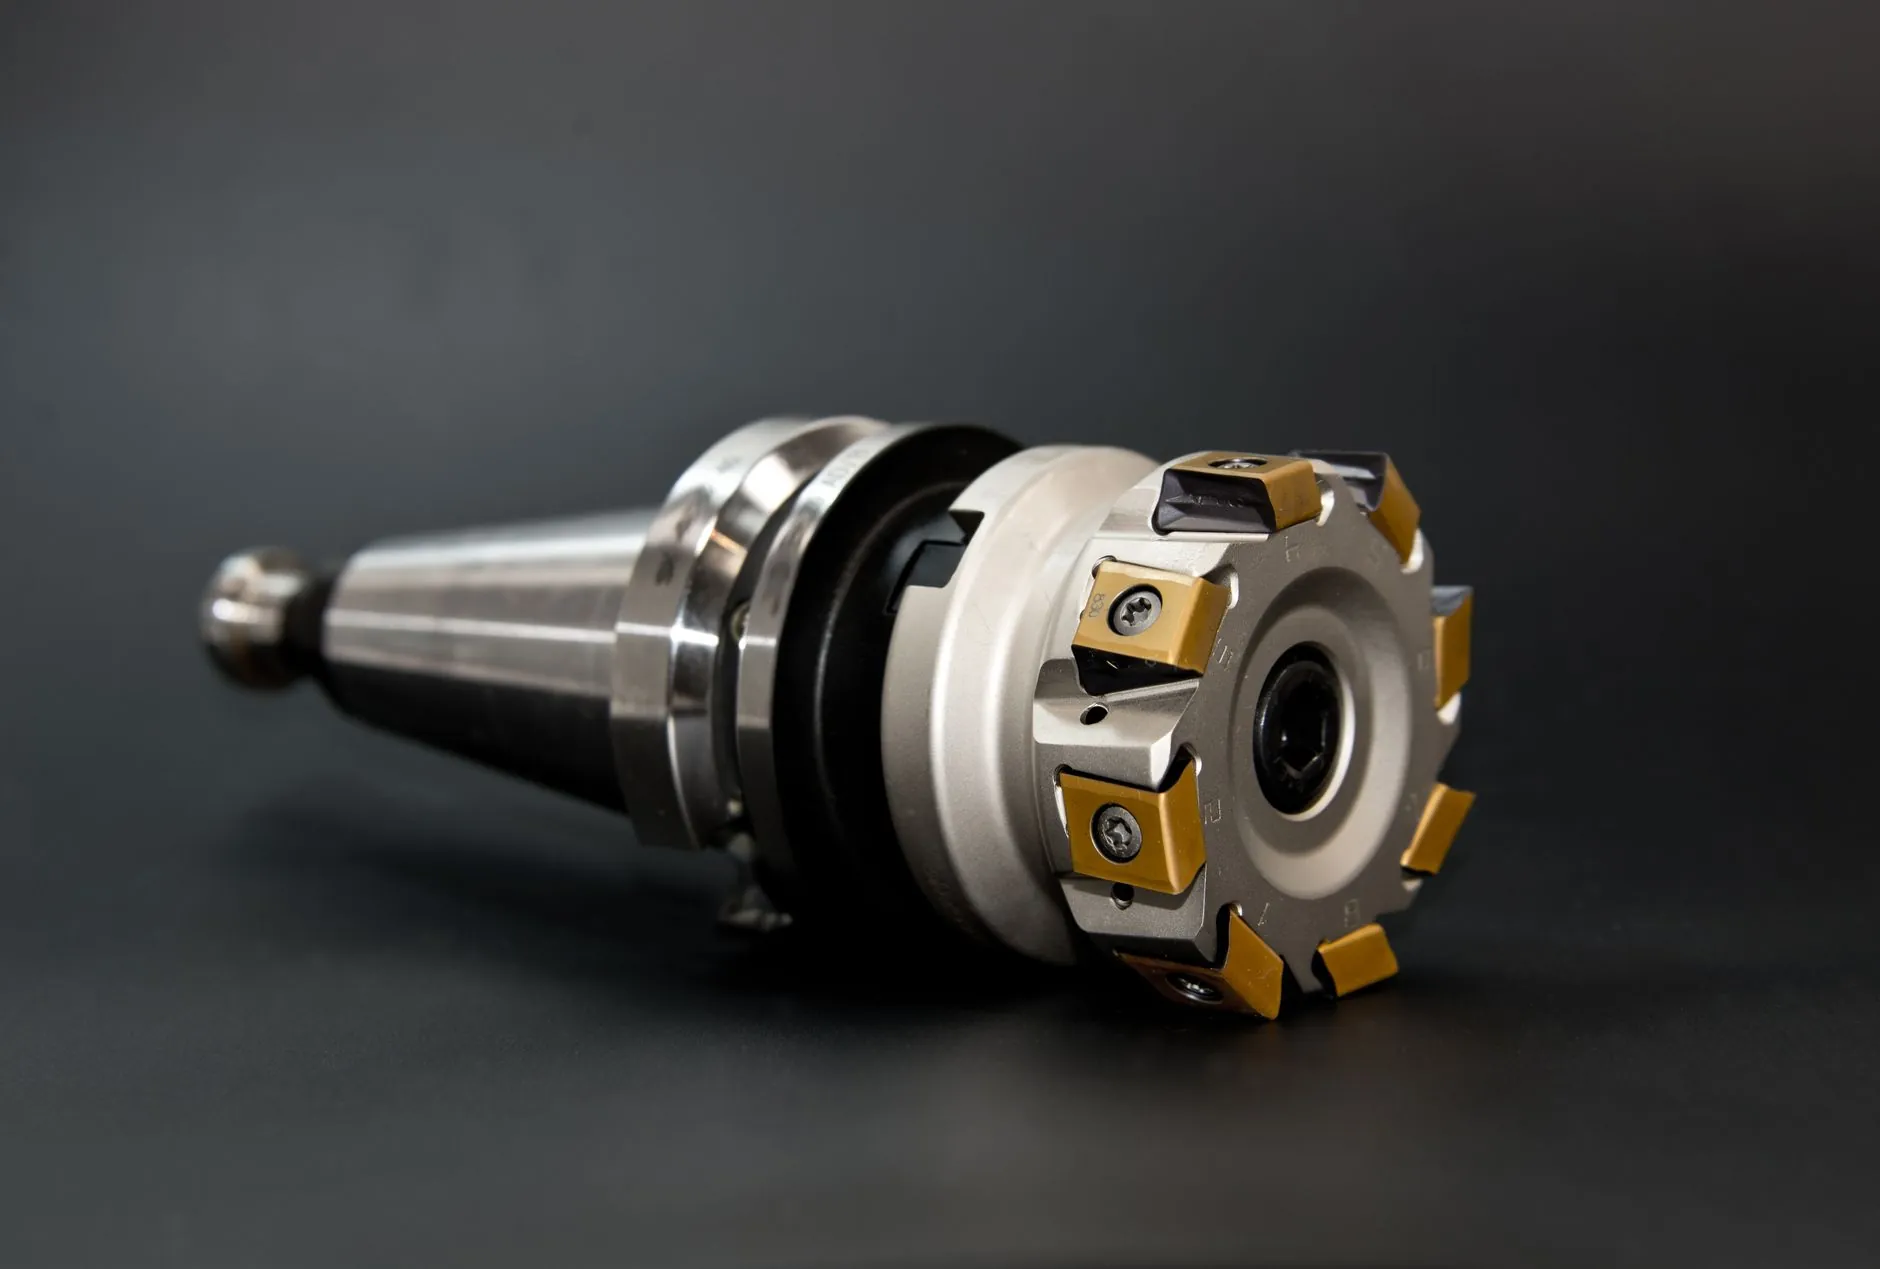
铝合金、钛合金和镍基高温合金仍是机体与发动机的主力材料。其中钛合金在起落架、紧固件中的用量持续上升,而镍基合金则支撑着涡轮盘、燃烧室等热端部件。真正的难点不在材料本身,而在金属加工环节——钛合金导热差、易粘刀,切削温度可轻松突破600℃,稍有不慎就导致刀具崩刃或表面烧伤。
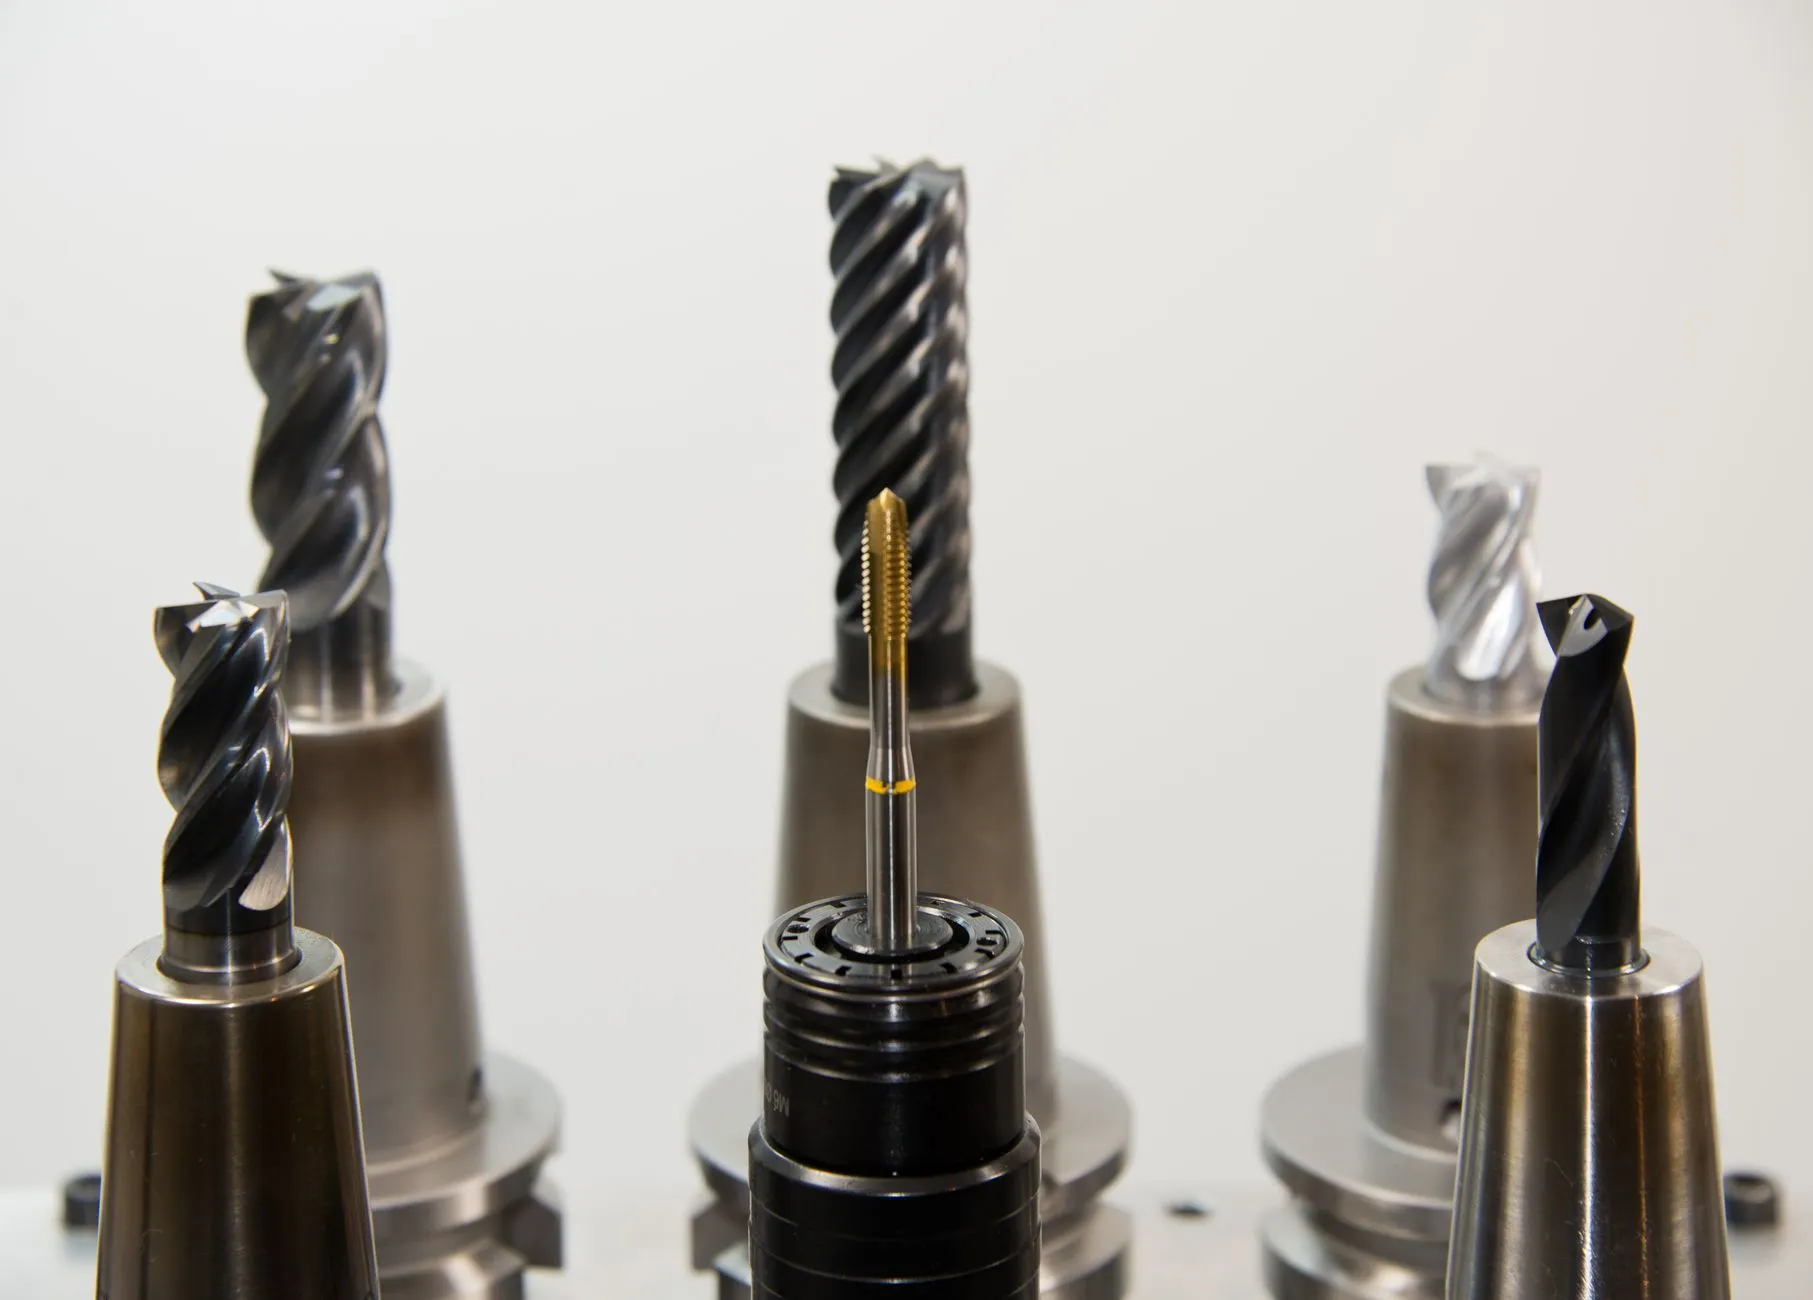
为此,行业普遍采用高压冷却+涂层刀具的组合方案,并配合低速大进给的参数策略。以TC4钛合金为例,切削速度通常控制在40~60 m/min,进给量反而比加工钢件时更高,目的是让刀刃快速通过切削区,减少热量堆积。
二、精密制造如何守住微米级公差
航空结构件动辄要求±0.01 mm甚至更严的公差,薄壁件还面临装夹变形的问题。苏州制造企业在长期配套中形成了一套务实做法:
- 粗精分离:粗加工后安排去应力退火,再进入精加工,避免残余应力释放导致尺寸漂移;
- 柔性装夹:用真空吸盘或低熔点合金填充替代硬爪,分散夹紧力;
- 在线测量:在机床上集成测头,加工后立即检测并补偿刀补,减少二次装夹误差。
这些方法并不新鲜,但能否稳定执行,取决于工艺数据库的积累深度。同一批钛合金锻件,不同炉号的切削性能也可能有差异,靠老师傅的经验+可追溯的参数记录,才撑得起批量一致性。
常见问题:薄壁件振刀怎么破?
振刀往往不是单一原因。可优先排查:刀具悬伸是否过长、主轴转速是否落在颤振敏感区、冷却是否充分。实践中,调整刀具悬伸比调整转速更见效——悬伸缩短20%,刚性可提升数倍。若仍不理想,可尝试变螺旋角铣刀或超声振动辅助加工。
三、苏州精密制造的实践逻辑
苏州及周边集聚了大量航空零部件配套企业,优势不在于单点技术,而在于精密制造的工程化能力——把实验室参数转化为可复制的产线节拍。承方金属科技在服务这类客户时,重点关注三件事:刀具寿命的稳定性、首件与批产的尺寸一致性、以及检测数据的闭环反馈。这三点做到位,苏州制造在航空航天供应链中的位置就会越来越稳。
未来几年,增材制造与传统减材加工的混合工艺、以及面向复材-金属叠层结构的制孔技术,会是值得跟踪的方向。