苏州精密金属零部件加工:从材料选择到成品交付的工艺全解析
日期:2026-10-18
标签:金属科技,金属加工,精密制造,苏州制造
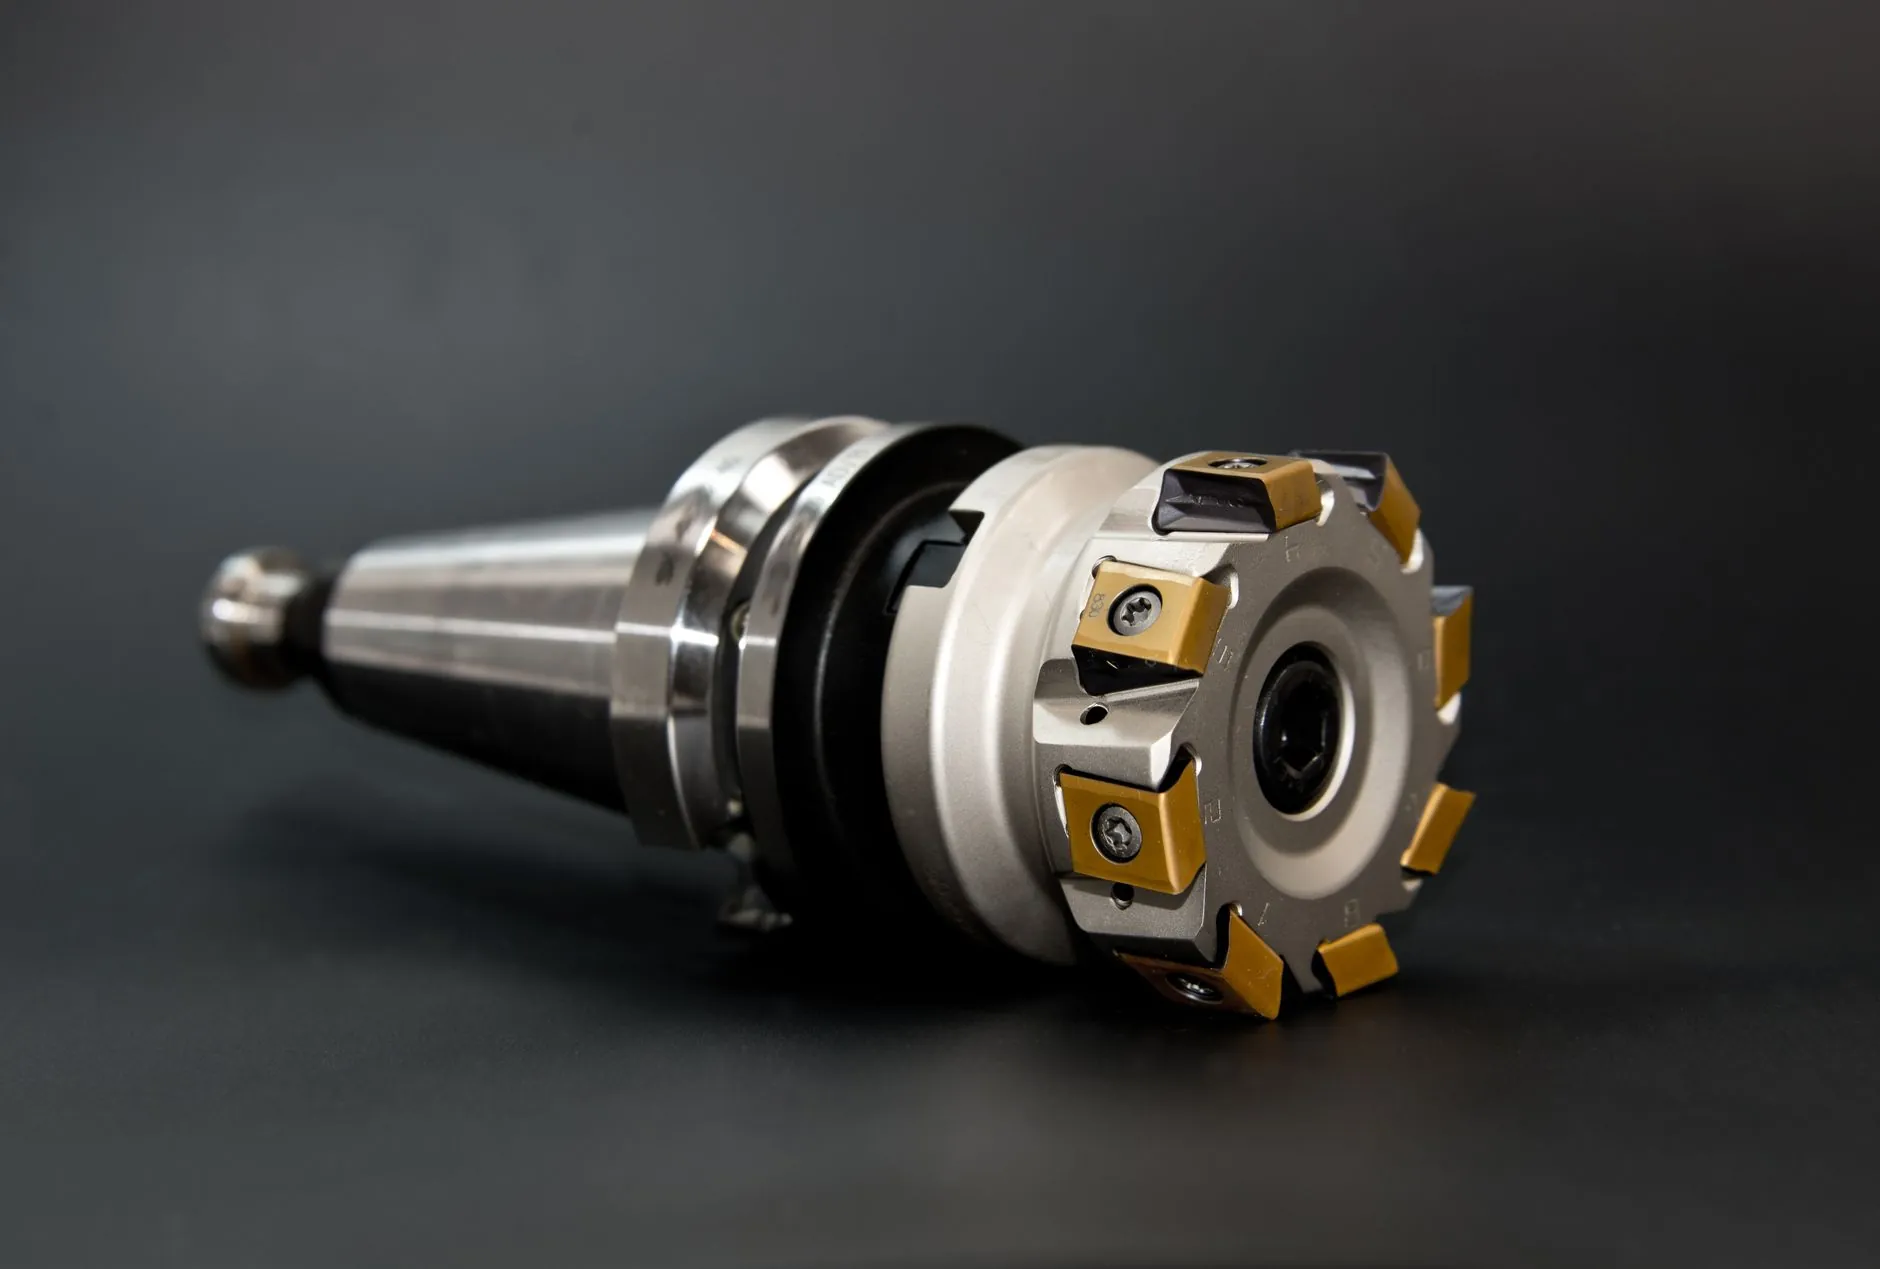
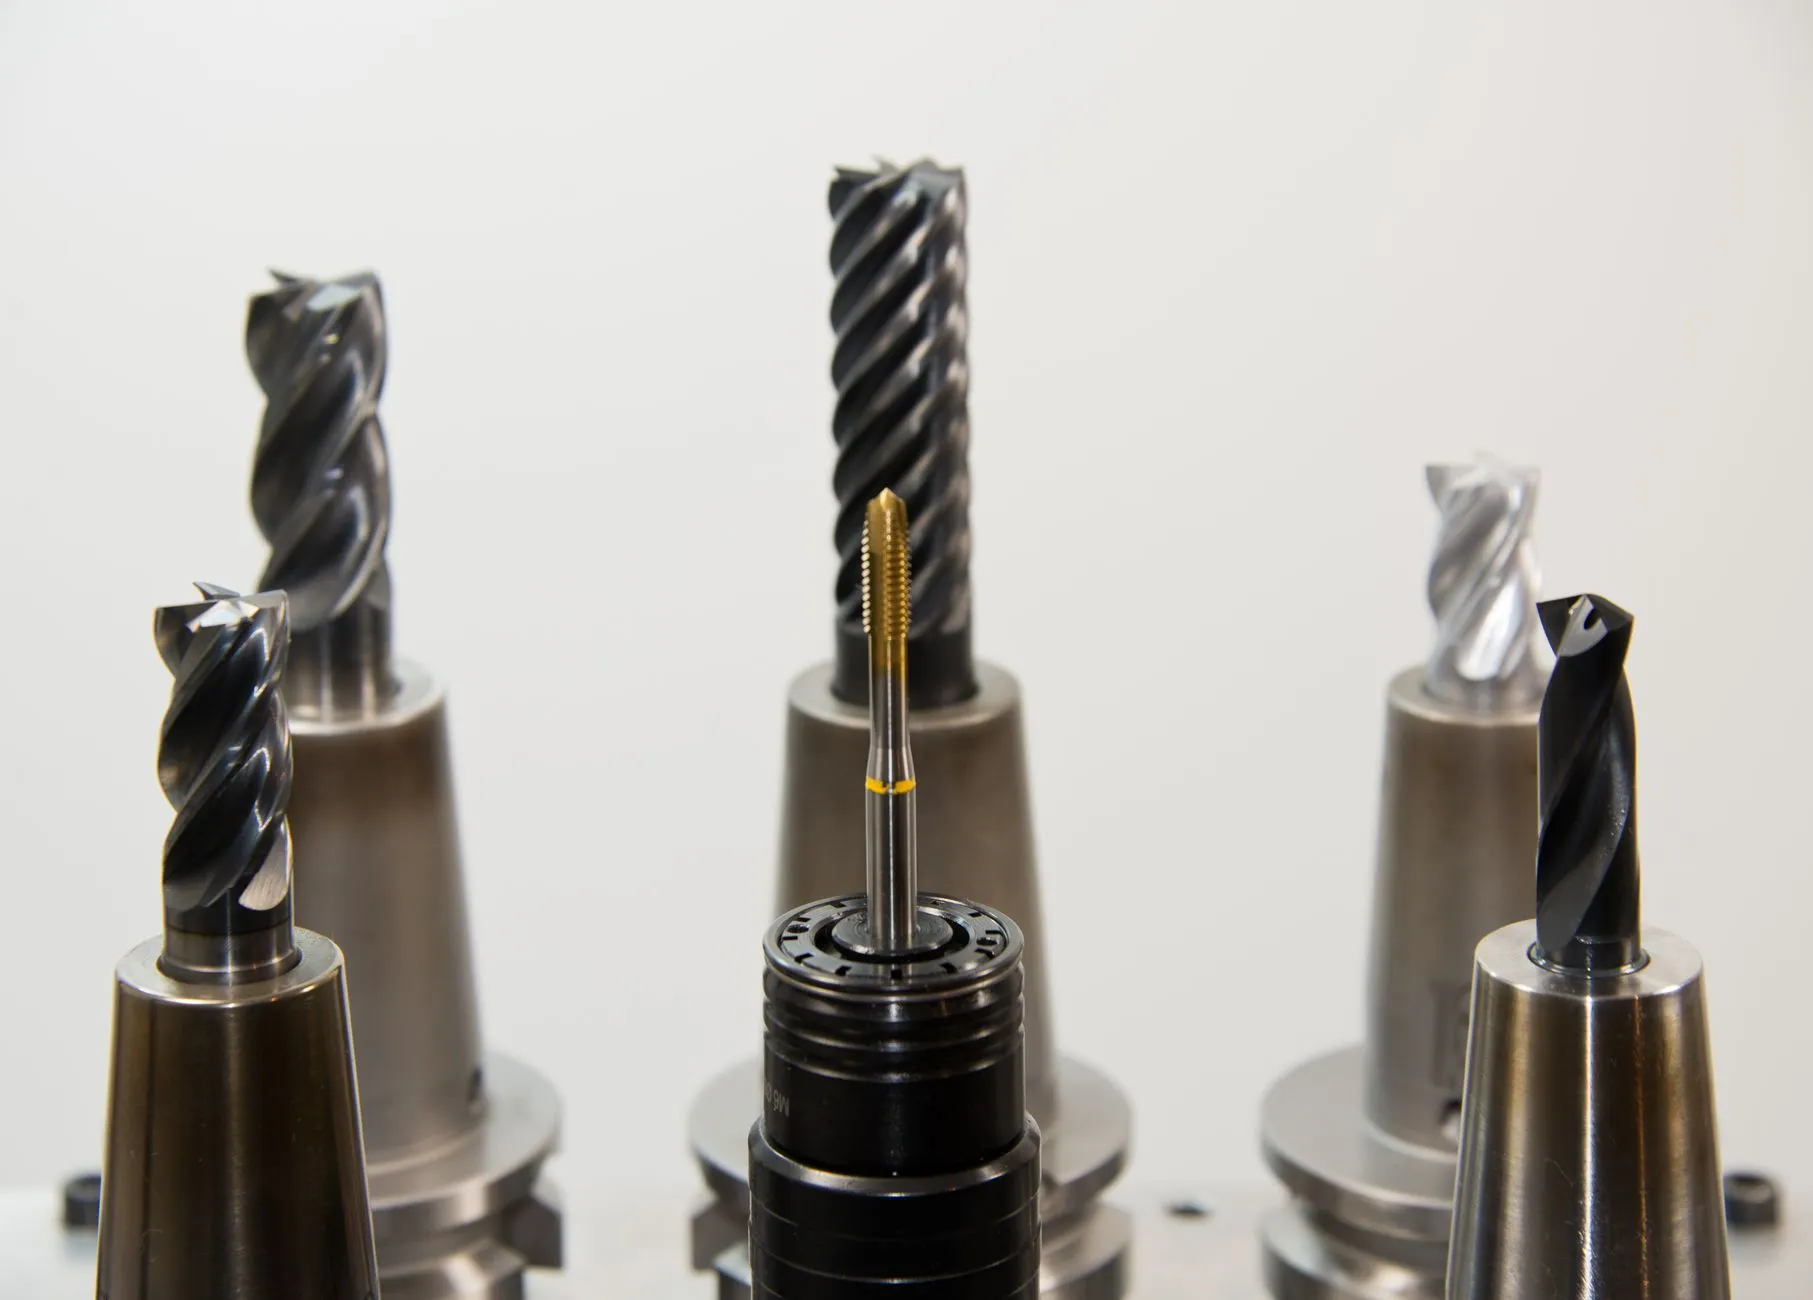
在长三角制造业版图中,苏州凭借完整的供应链配套和深厚的工艺积淀,成为精密金属零部件加工的重要集聚地。一套合格的精密零部件,从图纸到交付,背后是材料学、切削力学与检测技术的系统配合。本文从一线加工视角,拆解其中的关键环节。
材料选择:性能与可加工性的平衡
材料决定了零件的力学上限,也直接影响加工难度。常见选择包括:
- 铝合金(6061、7075):切削性能好、比强度高,适合轻量化结构件与散热壳体;7075强度更高但切削时易粘刀,需匹配专用涂层刀具。
- 不锈钢(304、316L、17-4PH):耐蚀性突出,但加工硬化倾向明显,进给策略与冷却方式必须针对性调整。
- 铜合金与钛合金:前者导热导电优异,后者在航空医疗领域不可替代,但钛合金导热差、刀具磨损快,对工艺参数窗口要求苛刻。
选材不能只看性能指标,还要评估批量、成本与后续表面处理工艺的兼容性——这是金属科技应用中最容易被忽视的一环。
从毛坯到成品:核心工艺链条
典型流程为:下料→粗加工→热处理(去应力/调质)→精加工→表面处理→检测。粗精加工分开是控制变形的基本手段,尤其对薄壁件,去应力退火能显著降低精加工后的尺寸漂移。
精加工阶段,精密制造的功力体现在细节:主轴热伸长补偿、恒温车间控制、夹具重复定位精度,都会反映在最终公差上。以常见的±0.01mm配合要求为例,装夹方案往往比机床本身更决定成败。
表面处理环节需与加工预留量协同设计。阳极氧化会带来尺寸增长,电镀层厚也需在精加工前预留余量,否则装配阶段容易出现干涉。
检测与交付控制
三坐标测量、轮廓仪与粗糙度仪构成基础检测组合。对关键尺寸,建议采用首件全检加过程抽检的双层控制,并保留检测数据追溯。苏州制造企业普遍在这套体系上较为成熟,交付稳定性也更有保障。
常见问题与应对
加工变形、毛刺残留和表面划伤是高频问题。薄壁件可通过对称去料与多次时效缓解;毛刺控制需从刀具几何与走刀路径入手,而非依赖后道人工;周转环节的防护则直接影响外观件良率。
另一个易被低估的环节是图纸沟通:公差标注与实际功能需求不匹配,往往造成过度加工和成本浪费。前期与金属加工供应商做可制造性评审,能省下大量返工成本。
精密零部件的质量,是材料、工艺、检测三者协同的结果。把每个环节的参数与数据管住,交付才有确定性——这也是苏州制造在精密金属加工领域持续积累的底层逻辑。