苏州精密金属加工行业观察:从工艺升级看长三角制造配套能力提升
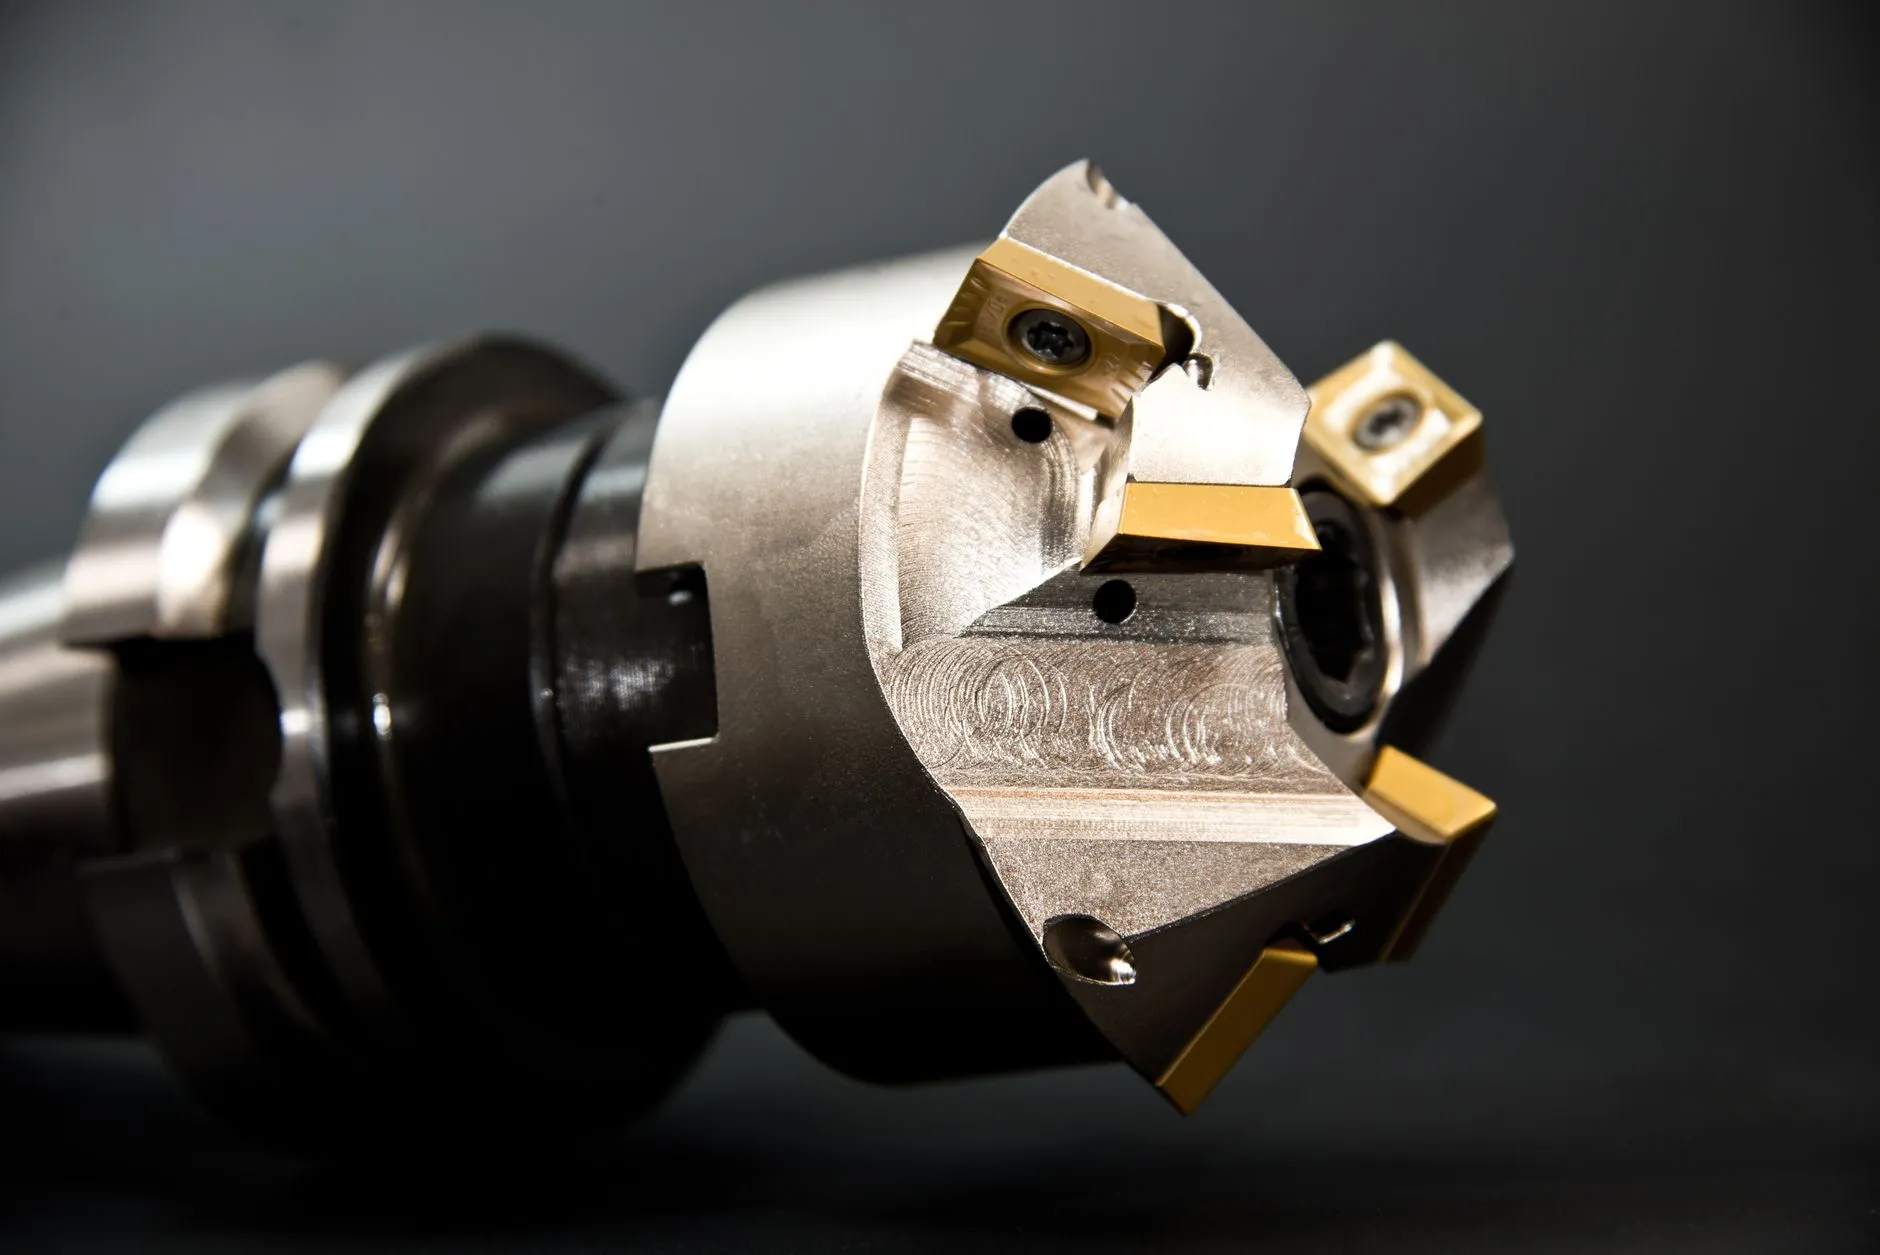
长三角的装备制造企业这两年普遍遇到一个现实问题:整机精度指标越定越高,但供应链上能稳定交付高公差零件的配套厂却不好找。尤其在苏州及周边,电子信息、半导体设备、新能源汽车三条产业链同时拉高了对金属零部件的精度要求,精密制造的供给能力正在成为区域制造配套的硬门槛。
精度要求上来了,配套端卡在哪
以半导体设备腔体类零件为例,常见要求是平面度0.02mm以内、关键孔位公差±0.01mm,部分流道件还叠加了表面粗糙度Ra0.4的约束。这类活件单看图纸并不复杂,难在批量一致性——首件合格不难,第一百件还合格才见功夫。苏州本地不少加工厂卡在两道坎上:一是设备精度有余但工艺参数库不足,换批次就漂;二是检测手段跟不上,三坐标抽检覆盖不到全尺寸,问题往往到装配端才暴露。
这也解释了为什么近年苏州制造在配套环节出现明显的分层:能做通用件的小厂多,能承接高精度、小批量、多品种订单的金属科技型企业偏少。配套能力的短板,不在机床数量,而在工艺工程化水平。
工艺升级的三个真实着力点
从一线加工实践看,金属加工的精度提升路径已经从"拼设备"转向"拼过程控制",比较有代表性的做法集中在三块:
- 粗精加工分离与应力释放:铝合金腔体件粗加工后安排自然时效或去应力退火,再进精加工序,把变形量从0.05mm级压到0.01mm级,这是很多批量漂移问题的根因解法。
- 刀具与切削参数的数据库化:针对6061、7075、SUS304等常用材料建立转速、进给、切深的组合档案,配合在线监测,减少对老师傅经验的单点依赖。
- 检测前移:把三坐标、影像仪的部分检测点嵌入工序间而非只做终检,实现尺寸趋势预警,而不是事后判废。
这些方法谈不上新,难在持续执行和参数沉淀。真正拉开差距的,是工厂有没有把每一批的加工数据反哺回工艺文件。
从单件能力到配套能力
长三角整机厂对配套方的期待,正在从"能加工"变成"能协同":图纸评审阶段就介入可制造性分析,提前指出薄壁结构装夹变形风险;小批量阶段提供首件全尺寸报告与工艺说明;量产阶段保持批次追溯。这种协同能力,本质上是把精密制造从工序能力升级为工程服务能力。
承方金属科技(苏州)有限公司在服务本地设备类客户的过程中,也把工艺评审和过程检测作为交付流程的固定环节——高精度订单的稳定性,往往在开机之前就决定了大半。
放到更大的视角看,苏州及长三角的制造配套优势,正从"离得近、响应快"转向"精度稳、工艺深"。对于金属加工企业而言,谁能把工艺参数、检测数据和客户需求打通成闭环,谁就能在这一轮配套能力升级中站稳位置。这条路径没有捷径,靠的是一批一批订单的积累与复盘。