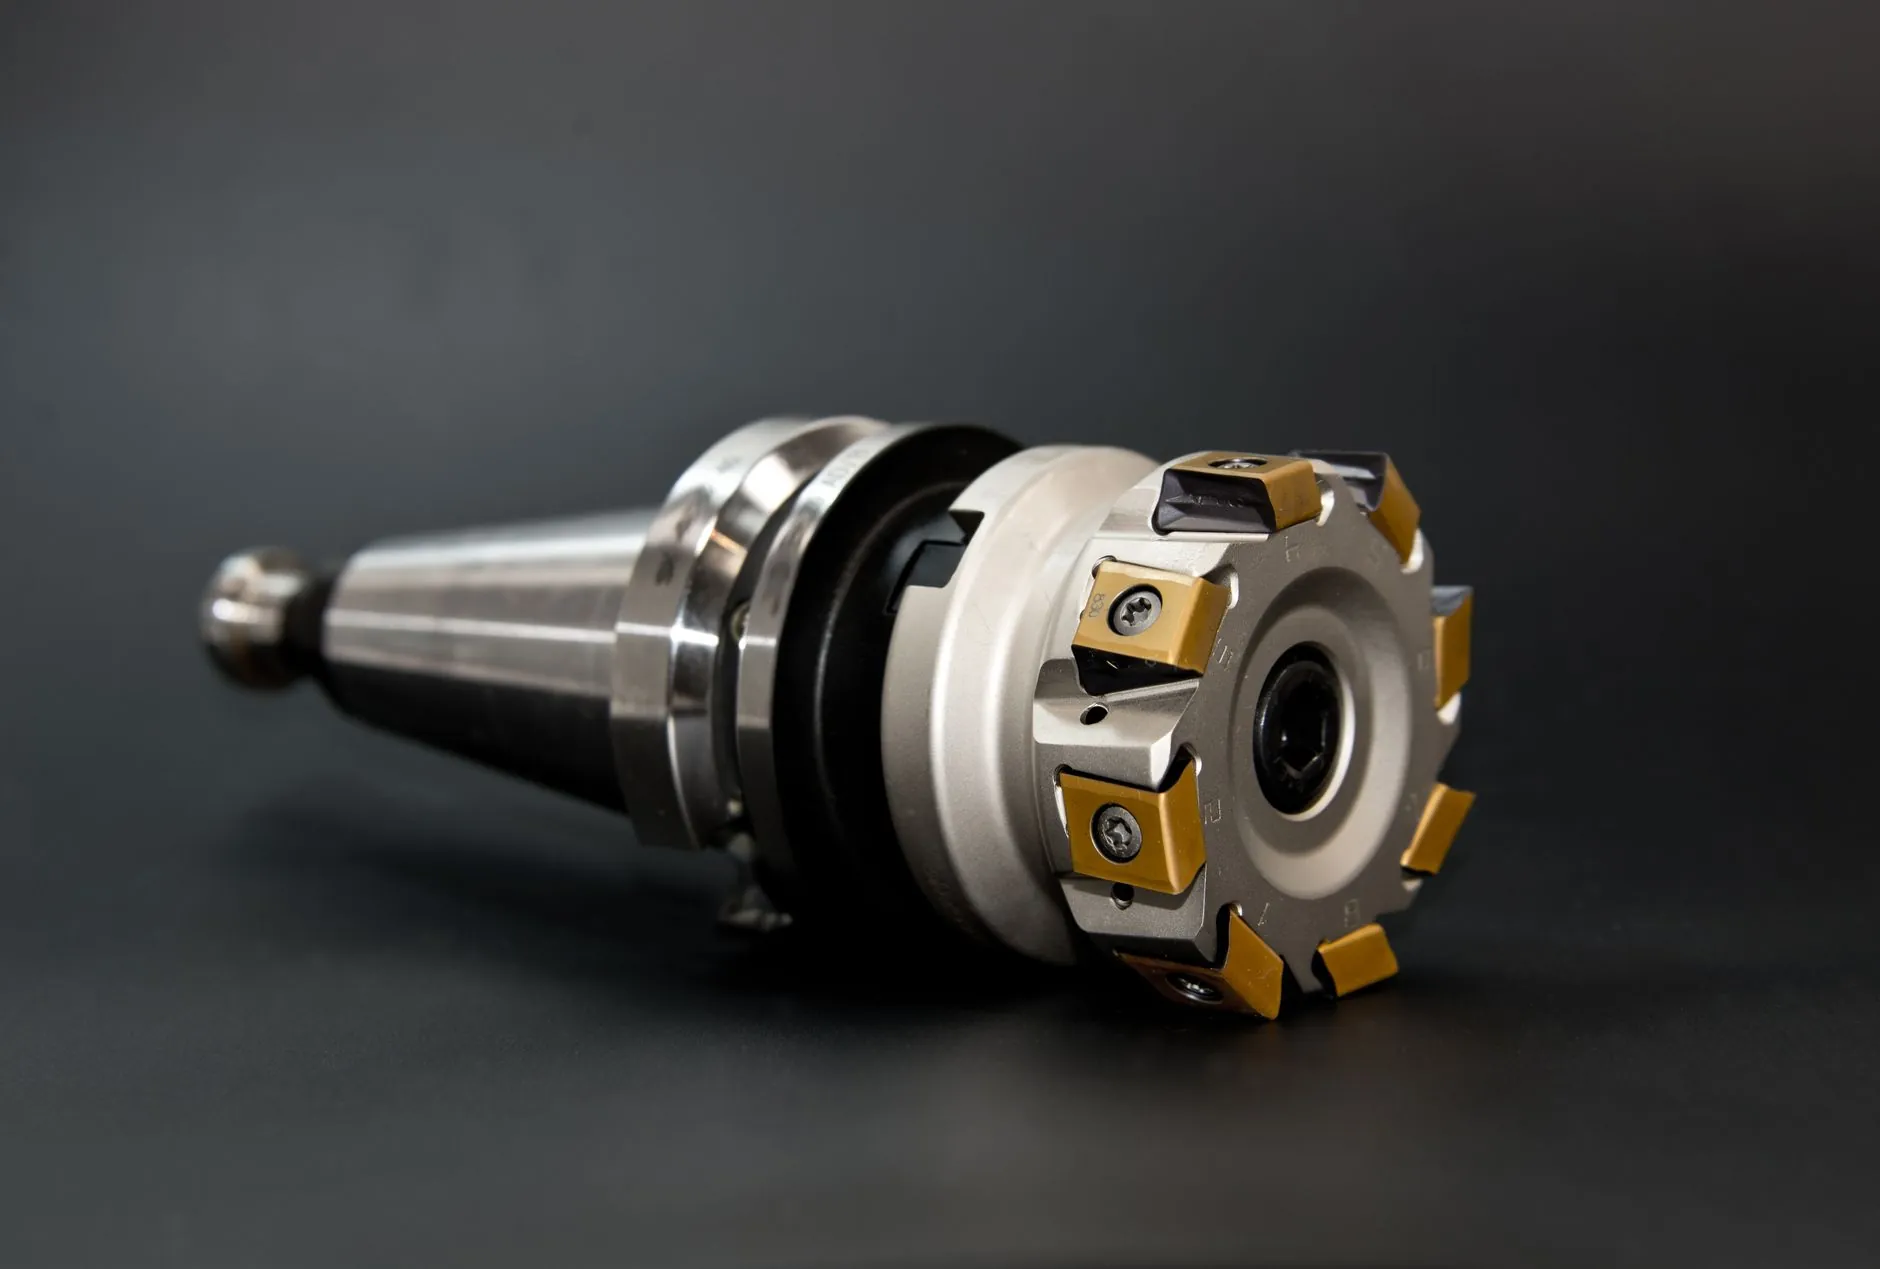
苏州精密金属加工行业动态:多轴联动工艺在复杂零部件生产中的应用进展
在苏州及长三角地区的精密金属加工车间里,一个变化正在悄然发生:过去需要三台机床、两次装夹才能完成的复杂腔体零件,如今在一台五轴联动加工中心上一次成型。这种转变背后,是多轴联动工艺从"高端选项"走向"产线标配"的行业趋势。对于承接多品种、小批量订单的金属加工企业而言,如何理解并驾驭这一工艺,正在成为接单能力的分水岭。
复杂零部件加工的现实痛点
传统三轴加工在面对自由曲面、深腔、斜孔等特征时,往往依赖多次装夹。每一次装夹都意味着基准转换误差的累积——业内经验表明,二次装夹引入的位置偏差通常在0.01~0.03mm量级,对于公差带只有±0.02mm的精密件来说,这几乎吃掉了全部余量。更棘手的是薄壁件,反复夹持产生的装夹应力会导致变形,加工完松开夹具,尺寸又"弹"回去了。
苏州及周边聚集了大量汽车零部件、医疗器械、半导体设备的结构件需求,这些领域对复杂几何形状和一致性的要求,正倒逼加工方式升级。
多轴联动工艺的核心逻辑
多轴联动的本质,是让刀具姿态成为可编程变量。以五轴为例,两个旋转轴(A/C或B/C)的介入使刀具轴线能够始终以理想角度贴近加工表面,带来的直接收益有三点:
- 一次装夹完成多面加工,消除基准转换误差,位置精度可稳定控制在0.005mm以内;
- 刀具始终保持最佳切削角度,球头刀可用侧刃切削,表面粗糙度提升一档,同时减少刀具磨损;
- 短刀具加工深腔,通过摆动主轴避让干涉,刚性优于加长刀杆,颤振风险显著下降。
不过,多轴联动的门槛不在设备本身,而在工艺编排。刀轴矢量规划不当,会出现非线性误差、过切或欠切;后处理配置错误,CAM输出的程序到了机床上可能直接报警。这也是为什么同样一台五轴设备,不同企业做出来的效率和良率差距明显。
落地实践中的关键控制点
承方金属科技在承接复杂零部件项目时,通常从三个层面切入。其一是工艺仿真前置:在CAM阶段完成刀轨仿真与机床运动学仿真,检查刀轴变化是否平滑、是否存在旋转轴行程超限,把问题拦截在程序下发之前。其二是切削参数与刚性匹配:多轴联动时刀具悬伸和姿态不断变化,切削载荷并非恒定,需要按最不利姿态校核参数,而不是照搬三轴经验值。其三是在线检测闭环:对首件采用在机测量,将实测偏差反馈至刀补,减少离线三坐标测量再返工的循环时间。
这些方法听起来并不新奇,但执行到位需要设备、软件与人员经验的协同。作为深耕精密制造领域的企业,我们更清楚:工艺的可靠性来自标准化,而非单点技巧。
应用前景与区域产业意义
从趋势看,多轴联动正与车铣复合、自动化上下料单元结合,向"一次装夹、全序完成"的方向演进。在苏州制造向高端装备配套升级的背景下,本地金属科技企业的竞争力,越来越体现在对复杂零件的工艺理解深度上——设备可以采购,工艺数据库和工程经验却需要时间沉淀。
对于有复杂零部件加工需求的客户,建议在询价阶段就提供完整的三维模型与关键公差要求,让加工方尽早介入工艺评估。多轴联动不是万能钥匙,但在合适的零件上,它确实能把精度、效率与一致性同时往前推一步。