航空航天领域精密金属零件加工方案与工艺要点解析
一架窄体客机上约有超过60万个紧固件,其中相当比例是精密加工的金属结构件。这些零件长期工作在交变载荷、温差剧烈变化和腐蚀介质中,对尺寸精度、表面完整性和材料性能的要求远超一般工业场景。承方金属科技(苏州)有限公司在服务航空航天客户的过程中,深切感受到这一领域对金属加工一致性的苛刻程度——不是做到一件合格,而是做到每一批、每一件都可追溯、可复现。
航空航天精密零件加工的难点,本质上是"三高"叠加:高精度(关键配合尺寸公差常控制在±0.005mm以内)、高可靠性(不允许存在微裂纹、毛刺、残余应力集中等隐患)、高一致性(批量生产中CPK值需稳定在1.33以上)。这三点决定了加工方案不能照搬通用机械加工的逻辑。
材料与工艺路线:从毛坯到成品的取舍
航空零件常用材料包括钛合金(TC4、TC18)、镍基高温合金(Inconel 718)、铝合金(7075、2024)以及高强度钢。不同材料的切削特性差异显著:钛合金导热系数低,切削热集中在刀刃附近,刀具磨损快;高温合金加工硬化倾向强,需要低切削速度、大进给策略配合。工艺路线上,是选择"粗加工—去应力—精加工"的三段式,还是采用近净成形毛坯减少切削余量,需要结合零件结构刚性和批量综合评估。
以某型钛合金接头件为例,采用棒料直接铣削的材料利用率不足15%,而改用模锻毛坯后利用率提升至45%以上,同时减少了粗加工工序带来的残余应力风险。这也是精密制造在航空领域的一个重要趋势:工艺设计前置到毛坯选型阶段,而非单纯优化切削参数。
工艺要点:装夹、刀具与检测的协同
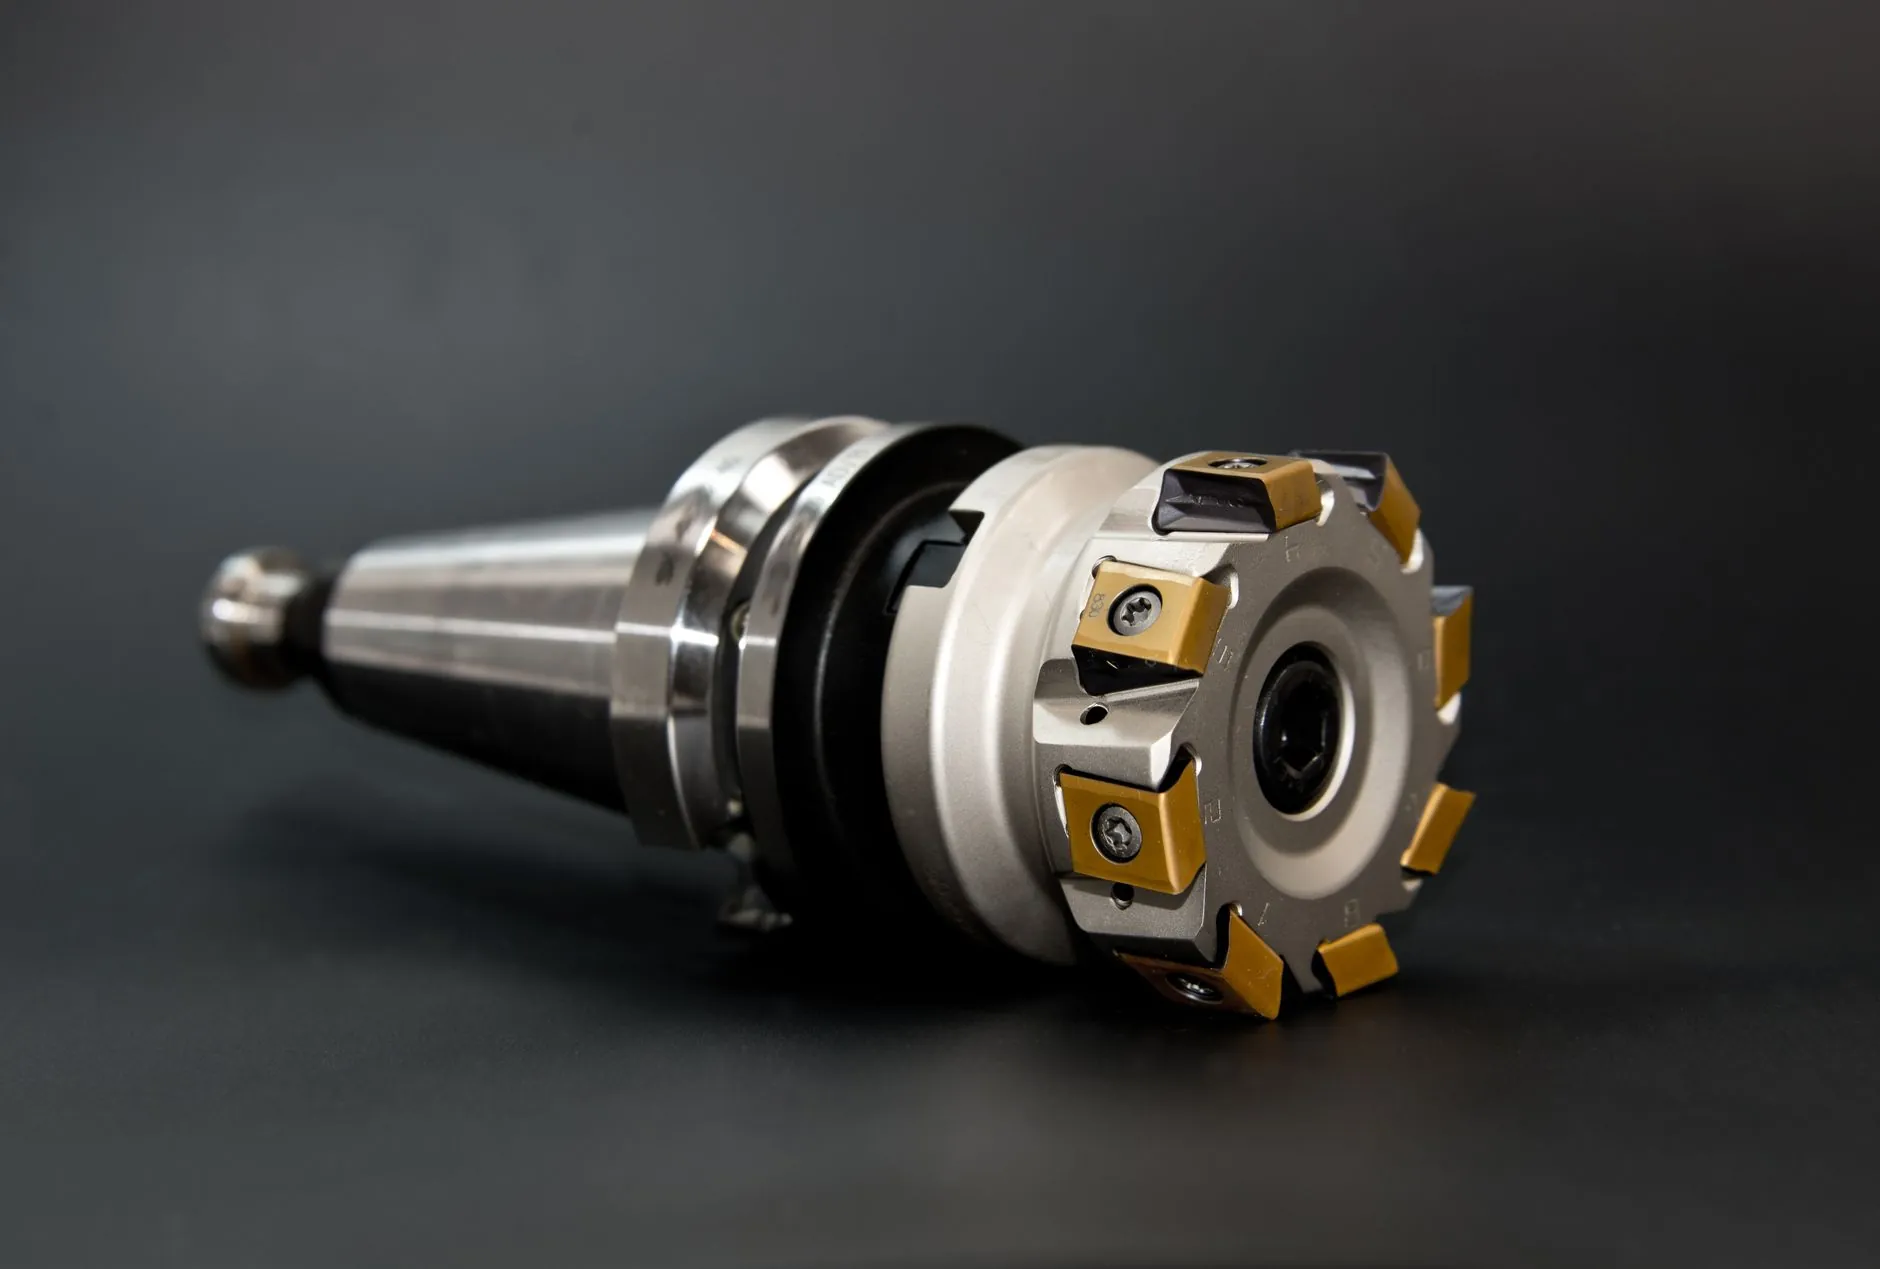
薄壁结构件在航空航天零件中占比很高,加工变形是绕不开的问题。装夹方案上,真空吸附配合辅助支撑、多点柔性夹具的应用越来越普遍。刀具方面,钛合金精加工推荐使用大螺旋角硬质合金立铣刀,配合高压内冷,可有效抑制刀具月牙洼磨损。检测环节,三坐标测量已不是终点,在线测头与自适应补偿系统的结合,让加工—测量—修正形成闭环。
- 粗加工策略:大切深、小切宽,控制切削热积累
- 精加工策略:高转速、小进给,保证表面粗糙度Ra0.8以内
- 去应力工序:粗加工后安排真空退火,释放内部残余应力
- 表面完整性:避免磨削烧伤,控制白层与微裂纹
这些要点的落地,考验的是金属科技企业从工艺文件到现场执行的转化能力。参数表可以复制,但对材料批次波动、设备热变形的实时响应,依赖的是长期积累的工艺数据库。
区域制造能力的支撑
长三角地区在航空航天配套产业链上的集聚效应明显,苏州制造在精密金属零件领域已形成从材料供应、热处理到精密加工的完整配套。承方金属科技(苏州)有限公司依托这一产业生态,在五轴加工、精密检测和工艺工程方面持续投入,为航空航天客户提供从工艺方案到批量交付的金属加工支持。对于有航空零件加工需求的团队,建议在方案阶段就引入工艺方参与DFM评审,把可制造性问题解决在图纸冻结之前。