航空航天精密金属零件制造中,苏州加工企业如何保障公差与表面质量
航空航天领域对金属零件的公差与表面质量要求近乎苛刻——一个钛合金结构件的尺寸偏差超过0.01mm,就可能在装配环节引发应力集中;涡轮叶片表面粗糙度若未达标,疲劳寿命会显著缩短。承方金属科技(苏州)有限公司在长期服务航空配套客户的过程中,深刻体会到精密制造并非单一工序的精度堆叠,而是从设备选型、工艺路径到检测闭环的系统工程。
公差保障:从热变形控制到在线补偿
航空铝合金与钛合金的切削加工中,热变形是公差失控的首要诱因。以Ti-6Al-4V为例,其导热系数仅为钢的1/4左右,切削热高度集中在刀尖区域,工件局部温升可达200℃以上。若不加以控制,仅热膨胀一项就可能带来0.02~0.05mm的尺寸漂移。
苏州制造企业在实践中通常采用三条路径应对:
- 低温微量润滑(MQL):将切削液以雾化形式精准喷射至刀尖,既降低热积聚又减少废液处理成本;
- 对称加工策略:通过交替走刀平衡工件两侧的热输入,避免单向热应力累积;
- 在线测头补偿:在加工中心集成接触式测头,每完成一个工序段即实测关键尺寸,将偏差数据反馈至CNC系统进行刀补修正。
承方金属科技在五轴加工中心上配置了雷尼绍测头系统,配合自主编制的补偿宏程序,使钛合金框梁类零件的批次一致性控制在±0.008mm以内。这类金属加工能力的积累,直接决定了企业能否进入航空客户的合格供应商名录。
表面质量:不只是Ra值的问题
表面完整性(Surface Integrity)的概念远比粗糙度Ra值复杂。航空零件表面的残余应力分布、微观裂纹、白层厚度,都会影响疲劳性能。精密制造中,磨削烧伤和铣削颤振是两类典型的表面缺陷来源。
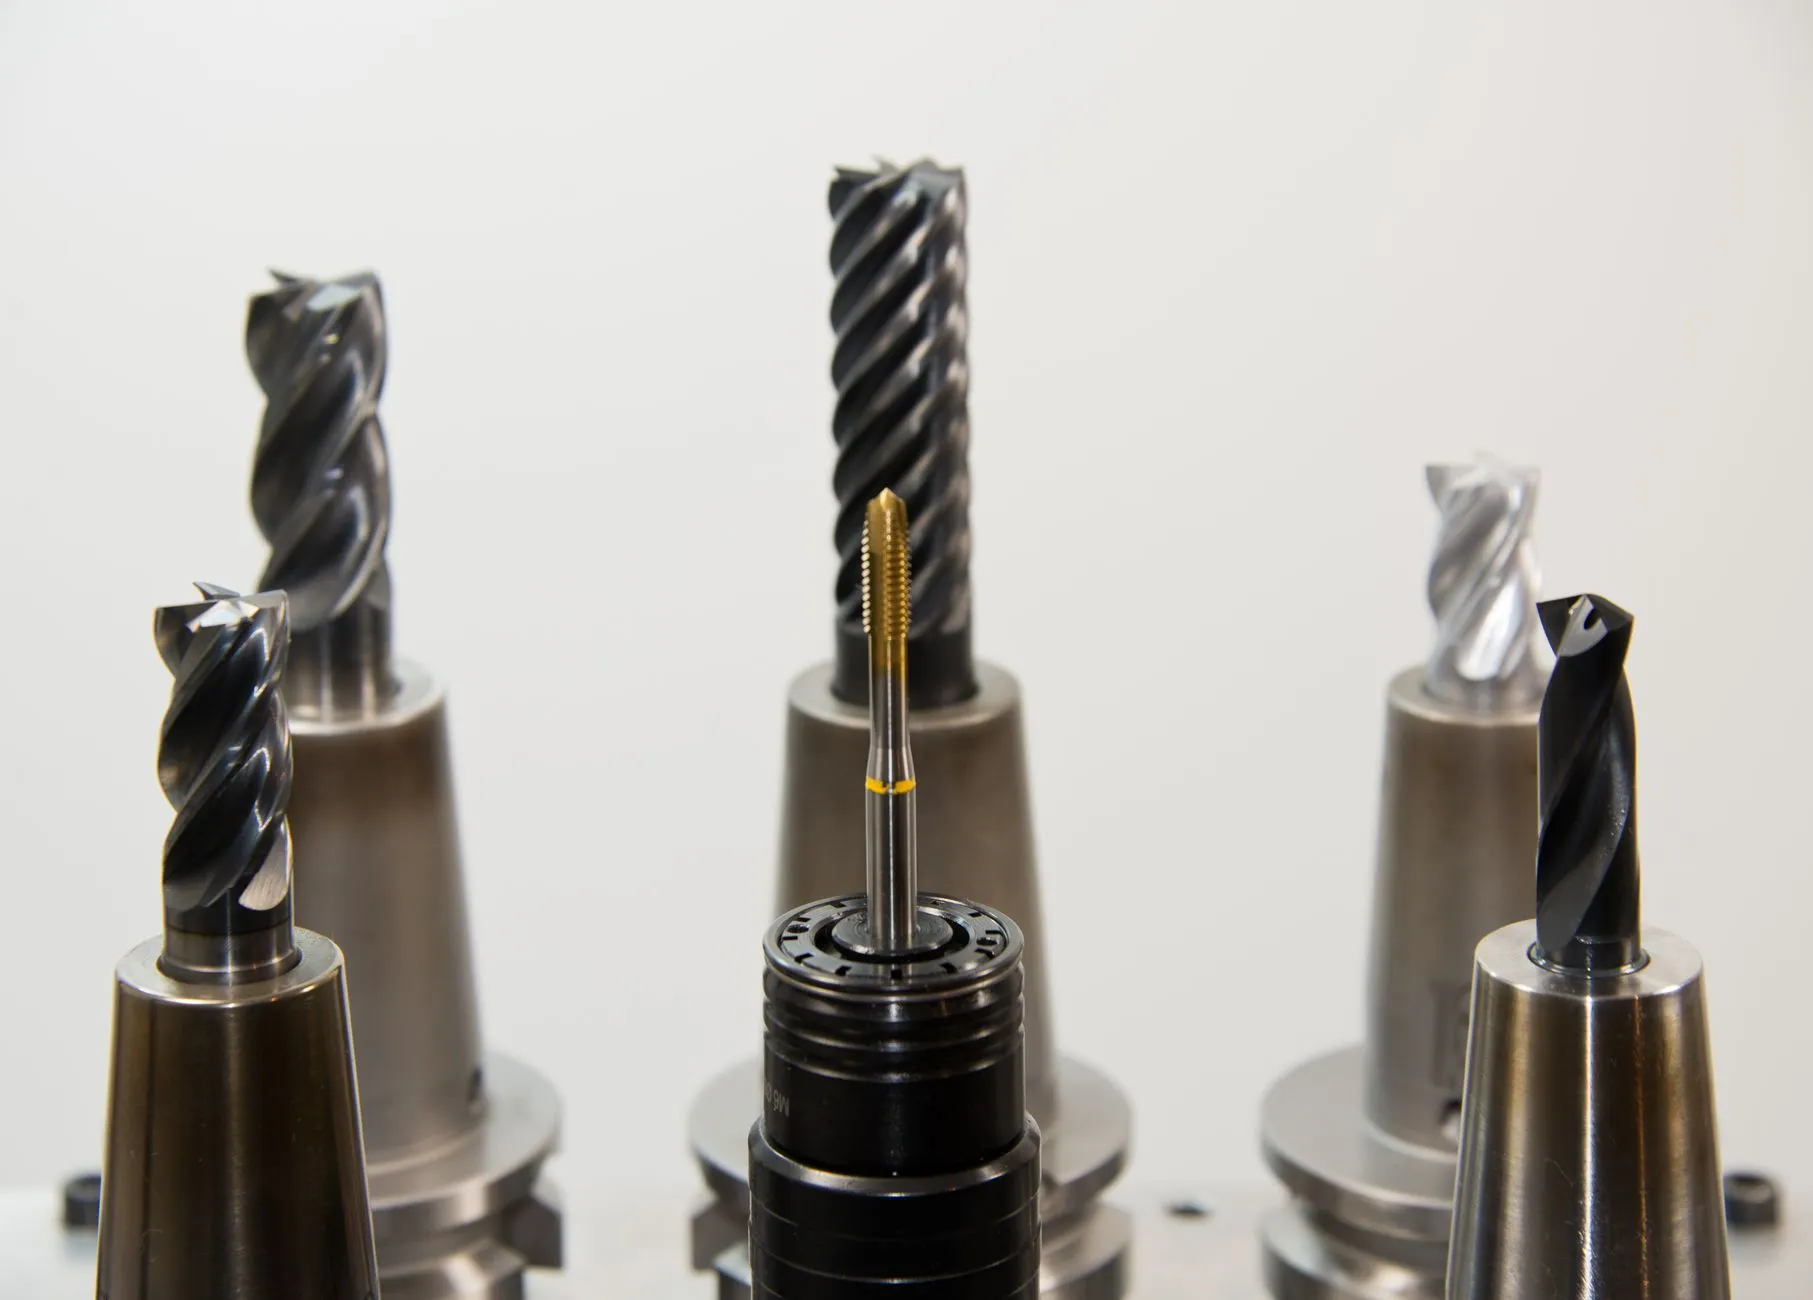
控制策略需要从刀具与参数两端入手。以难加工材料Inconel 718为例,铣削时采用变齿距立铣刀可有效打断颤振频率,配合高压冷却(70bar以上)抑制积屑瘤生成。在精加工阶段,将每齿进给量控制在0.03mm以下、径向切深不超过刀具直径的5%,可获得Ra0.4μm以下的表面质量,同时避免表面硬化层过深。
检测环节同样关键。承方金属科技在表面质量控制中引入白光干涉仪与便携式X射线残余应力仪,对关键特征面进行抽检。数据表明,经过参数优化后的钛合金精铣面,表面残余压应力可达-350MPa以上,较优化前提升约40%,对疲劳寿命的贡献十分可观。
数据对比:工艺优化前后的质量指标
以某航空结构件(材料:TC4钛合金)为例,工艺优化前后的对比数据如下:
- 关键孔位公差:优化前±0.025mm → 优化后±0.008mm
- 精铣面粗糙度Ra:优化前0.8μm → 优化后0.35μm
- 批次合格率:优化前87% → 优化后98.5%
- 单件加工工时:优化前4.2h → 优化后3.6h(得益于颤振抑制后可采用更高转速)
这组数据背后,是苏州制造在金属科技领域从“经验驱动”向“数据驱动”转型的缩影。公差与表面质量的保障,归根结底依赖于对切削机理的理解深度和对检测数据的响应速度。承方金属科技(苏州)有限公司持续在工艺数据库建设与在线检测闭环上投入,力求让每一批精密制造交付都有可追溯的数据支撑。