苏州精密金属零部件加工工艺与精度控制要点解析
在消费电子、汽车电子与医疗器械领域,越来越多的客户开始抱怨同一类问题:图纸公差明明标注的是±0.005mm,批量交付的零件却总在温漂和应力释放后出现微米级的尺寸偏移。这并非某个环节操作失误,而是整个加工链路的精度管理体系存在系统性缺口。作为深耕苏州制造多年的金属科技企业,我们深知,精密金属零部件加工的难点从来不只是设备精度,而是对材料特性、切削热变形与检测基准的协同控制。
当前行业的一个显著矛盾在于,设备能力普遍过剩,而工艺数据沉淀严重不足。许多工厂购置了五轴联动加工中心,却仍在用经验法则设定切削参数。以铝合金7075-T6薄壁件为例,若未针对毛坯残余应力做时效处理,即使机床定位精度达到2μm,精加工后依然会出现0.02mm以上的形变。这恰恰解释了为什么同样的图纸,不同供应商交付的合格率差异悬殊——真正的分水岭在于对金属加工底层逻辑的理解深度。
从刀具路径到热补偿:精度控制的三个关键维度
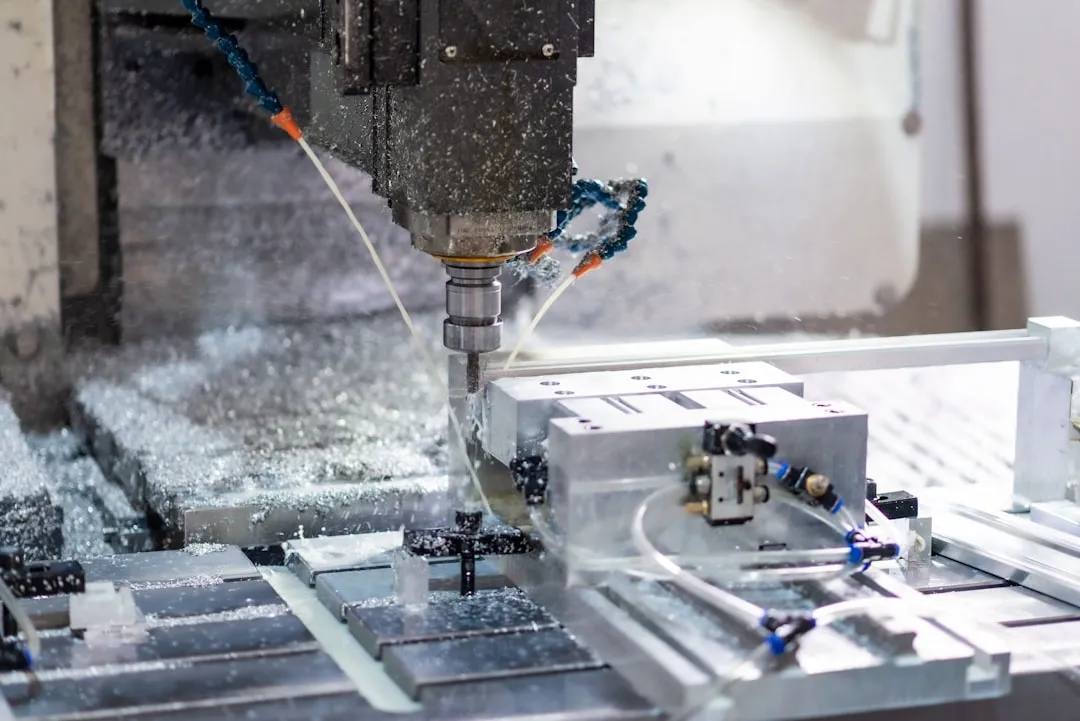
在承方金属科技(苏州)有限公司的车间里,我们始终将精度控制拆解为三个可量化的维度:几何精度、热稳定性与表面完整性。几何精度依赖高刚性夹具和在线测量闭环,但容易被忽视的是切削液温度控制——若将恒温精度维持在±0.5℃内,直径20mm的钢制零件在连续加工2小时后的热伸长量可减少约60%。
刀具路径策略同样值得深究。对于复杂曲面零件,我们采用摆线铣削配合变切深控制,将径向切削力波动控制在8%以内,这样既避免了让刀现象,又显著提升了刀具寿命。与此同时,原位测量补偿技术被嵌入每一道精加工工序:加工中心每完成一个工位,测头随即复测关键孔径,并将偏差值自动反馈至下一个刀具补偿表中。这套机制让我们的金属加工能力稳定覆盖IT5级公差。

表面完整性往往被低估,却直接决定零件的疲劳寿命。我们在精铣后增加一道微量润滑磨粒流抛光,将表面粗糙度Ra从0.8μm降至0.2μm,同时使微观毛刺高度控制在3μm以下。针对不锈钢与钛合金零件,还会引入残余压应力检测,确保表层应力值在-400MPa至-600MPa区间,这对航空接插件与植入式医疗器械尤为关键。
选型指南:别只看报价单上的机床品牌
当客户评估供应商时,建议重点考察三份文件:过程能力指数(Cpk)报告、温控记录以及过往相似材质的试切数据。一家合格的苏州制造企业,应当能提供连续30个批次、每批不少于50件样件的Cpk值(通常要求≥1.33)。此外,现场观察其是否对车间环境进行恒温控制(±2℃以内),以及是否配备三坐标测量机与白光干涉仪,这些细节远比设备台账更有说服力。
在材料选择上,如果零件服役环境存在高频振动,建议优先考虑经真空热处理后的42CrMo4,而非普通的45#钢。前者经过淬火与回火后,屈服强度可提升至900MPa以上,能够有效规避疲劳裂纹萌生。切记,不要为了降低单件成本而牺牲材料等级——后续的失效分析代价往往高出数倍。
应用前景:微型化与功能集成是下一站
随着MEMS传感器和介入式导管在医疗领域的普及,精密金属零部件的特征尺寸正从毫米级向几百微米级过渡。未来三年,激光微细加工与电化学加工的组合工艺将逐步替代部分传统铣削场景,尤其适合加工直径小于0.3mm的深孔与异形腔体。苏州制造集群的优势在于供应链响应速度——从原材料采购到表面处理的全链条均可实现48小时内的快速协同。
承方金属科技(苏州)有限公司正持续投入在线检测数据追溯系统,将每一件产品的加工参数、环境湿度与检测结果绑定为唯一数字档案。对于工程师而言,这意味着更短的新品验证周期和更可靠的质量追溯。金属加工的未来,属于那些能够将工艺细节量化、并将数据转化为稳定良率的企业。