承方金属科技解析:精密金属零部件在航空航天领域的加工工艺要求
航空航天领域对零部件的容错率几乎为零。一颗卫星上的燃料阀体、一架飞机发动机里的涡轮叶片,其尺寸公差、表面完整性和材料性能都必须经受极端工况的考验。承方金属科技(苏州)有限公司在长期服务高端装备客户的过程中发现,航空航天领域的金属加工远非普通工业级精密制造可比,它要求从材料到工艺、从检测到追溯的每一个环节都具备可验证的可靠性。
材料去除与结构完整性的矛盾
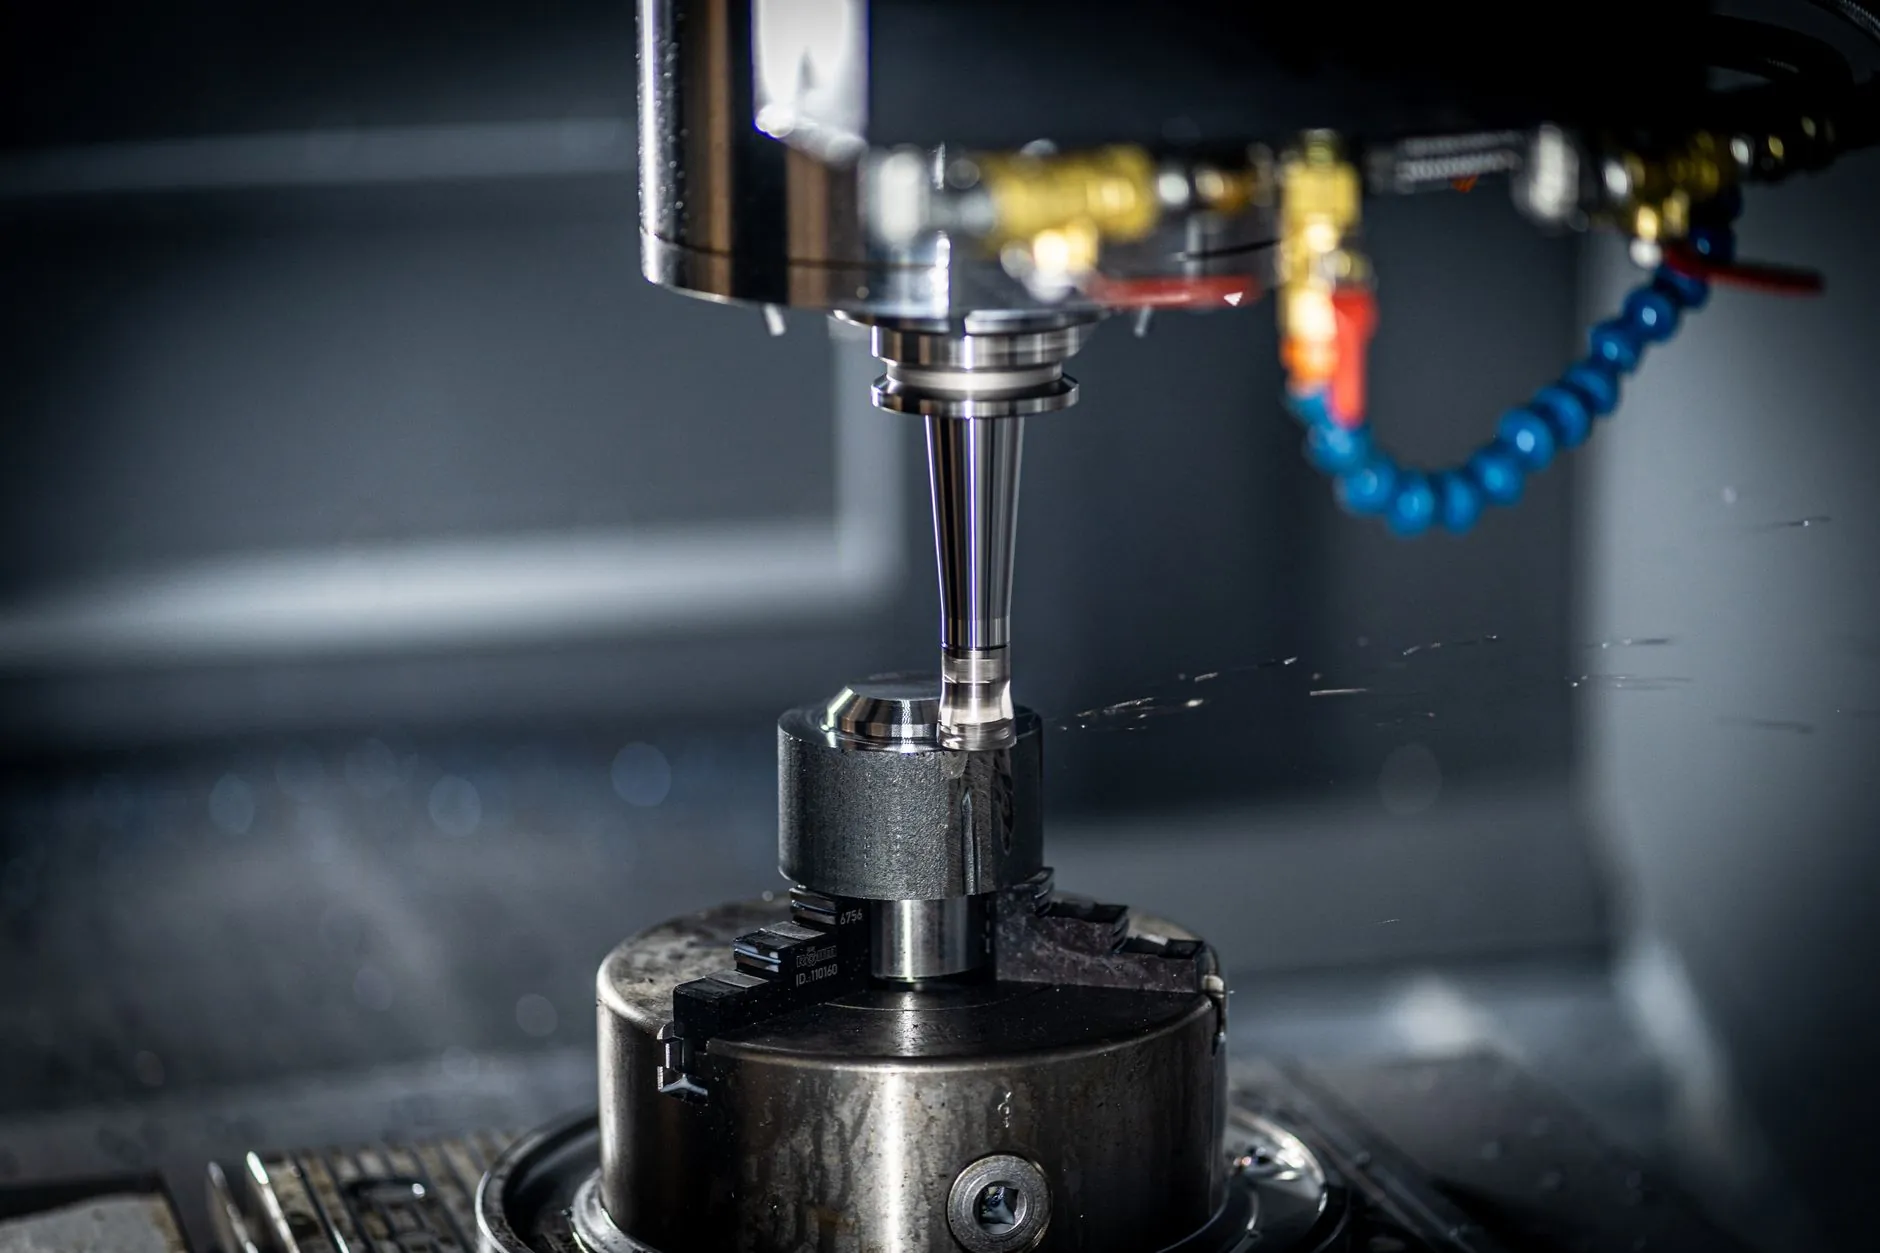
航空零部件常采用钛合金、镍基高温合金、高强度铝合金等难加工材料。这些材料在切削过程中容易产生加工硬化、刀具磨损剧烈、切削温度高等问题。以Ti-6Al-4V为例,其导热系数仅为钢的1/5左右,切削热集中在刀刃附近,局部温度可超过800℃。若冷却与进给参数匹配不当,零件表面会形成微裂纹或残余拉应力,直接削弱疲劳寿命。
因此,精密制造在航空航天场景下必须同步考虑刀具路径策略、切削液压力与流量、主轴转速与进给匹配。例如,采用高压冷却(70bar以上)配合动态铣削策略,可有效控制切削区温度,同时避免刀具颤振导致的波纹度超差。
薄壁与复杂型面的变形控制
航空结构件中大量存在薄壁、深腔、变截面特征。壁厚可能只有0.5mm至1.5mm,加工时切削力极易引起弹性变形,导致壁厚不均甚至报废。承方金属科技在实际项目中总结出几条可执行的参考原则:
- 对称去料:从毛坯两侧交替去除材料,平衡残余应力释放方向。
- 分层轻切:轴向切深不超过刀具直径的5%,径向切宽控制在10%以内,降低径向切削力。
- 中间去应力:粗加工后增加一次真空去应力退火,再进入半精加工与精加工。
这些方法并非万能公式,需要结合零件几何特征与材料状态做工艺仿真验证。苏州制造企业在承接航空小批量多品种订单时,尤其依赖CAM仿真与试切数据的闭环迭代。
检测与追溯:被忽视的工艺环节
航空航天零部件的检测不是终检一道工序,而是贯穿全流程。三坐标测量机(CMM)的测点策略、表面粗糙度仪的参数设置、工业CT对内部缺陷的判定标准,都必须与图纸的GD&T要求严格对应。更关键的是,每一批材料、每一把刀具、每一次热处理炉号都需要可追溯。金属科技企业若没有数字化的工艺记录系统,很难通过航空客户的供应商审核。
常见问题中,客户最常问的是:“精密加工后是否需要额外表面强化?”答案取决于零件受力形式。对于承受交变载荷的转动件,通常需要喷丸强化或表面渗层处理;而对于静载结构件,仅需控制表面粗糙度Ra≤0.8μm即可。承方金属科技建议在工艺设计阶段就与客户明确载荷谱与失效模式,避免过度加工或欠加工。
航空航天金属加工的本质,是用可重复的工艺过程锁定每一件产品的确定性。从刀具寿命管理到热变形补偿,从在线测量到最终性能验证,每一环都需要扎实的工艺数据支撑。承方金属科技(苏州)有限公司持续在精密制造与金属科技领域积累经验,为长三角乃至全国的高端装备客户提供可追溯、可验证的金属加工解决方案。