金属科技在航空航天领域的应用:苏州精密加工如何保障零部件品质
航空航天制造对零部件的要求近乎苛刻——一个涡轮叶片榫齿的尺寸偏差超过0.01mm,就可能在高温高压工况下引发疲劳裂纹。这正是金属科技在这一领域需要持续突破的原因。承方金属科技(苏州)有限公司长期服务于航空精密部件供应链,本文从材料特性、加工工艺到品控逻辑,拆解精密制造如何为飞行安全提供底层保障。
航空航天金属零件的核心挑战
航空零部件普遍面临三类矛盾:轻量化与高强度的矛盾、复杂型面与加工精度的矛盾、批量一致性与单件追溯的矛盾。以航空发动机压气机叶片为例,常用材料为钛合金TC4或镍基高温合金GH4169,前者比强度高但导热系数仅为钢的1/5,切削区热量集中,刀具磨损极快;后者在600℃以上仍保持屈服强度,但加工硬化倾向严重,稍有不慎就会在表面形成白层,成为疲劳源。
苏州制造的优势在于,长三角地区聚集了从母合金熔炼、锻造到精密加工的相对完整链条,这让工艺参数的协同优化成为可能。
从毛坯到成品:精密加工的关键控制点
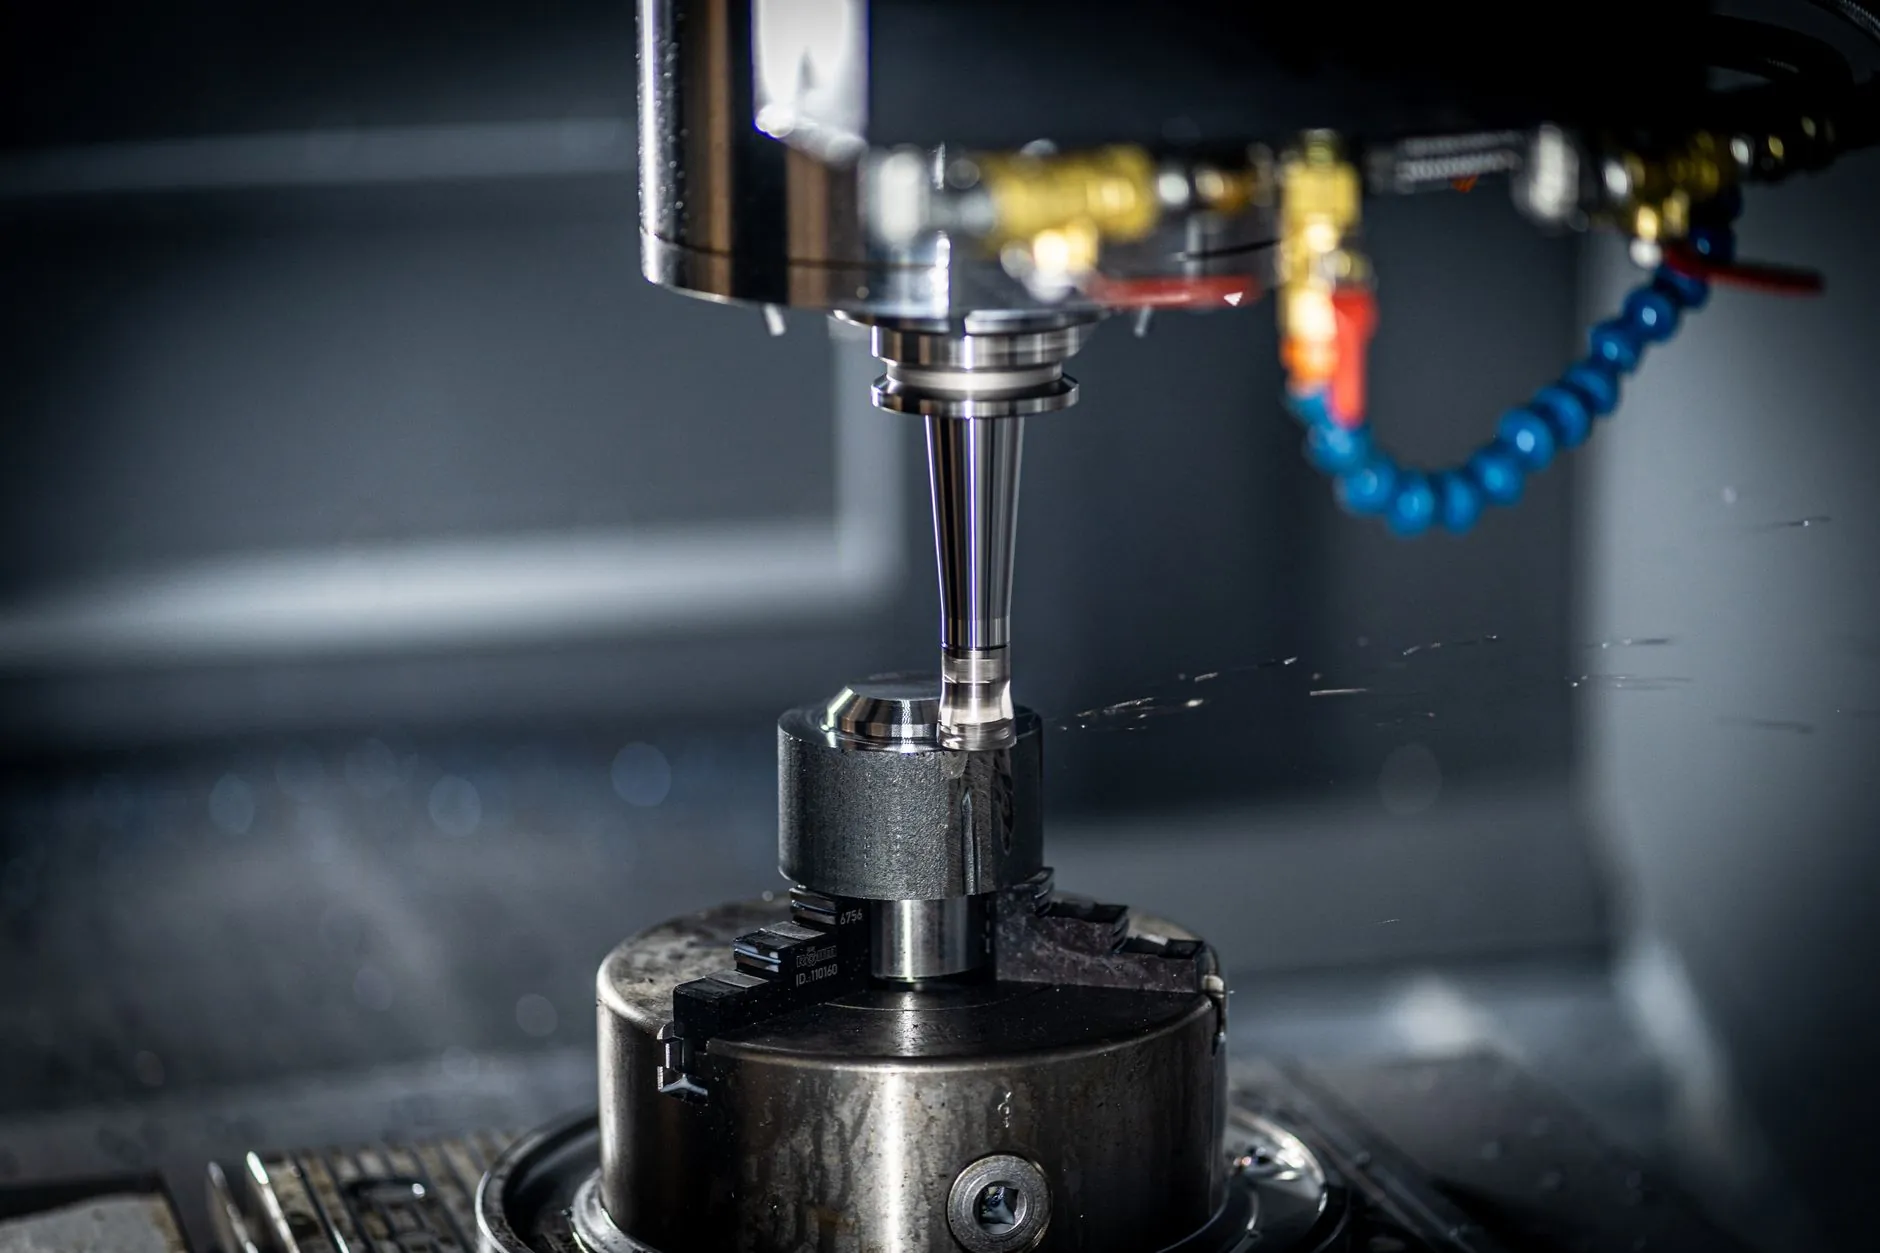
航空结构件的典型工艺路线为:锻造毛坯→粗加工→去应力退火→半精加工→时效处理→精加工→表面强化→无损检测。每一步都有明确的去除量分配和应力释放窗口。承方金属科技在金属加工环节中,重点管控以下参数:
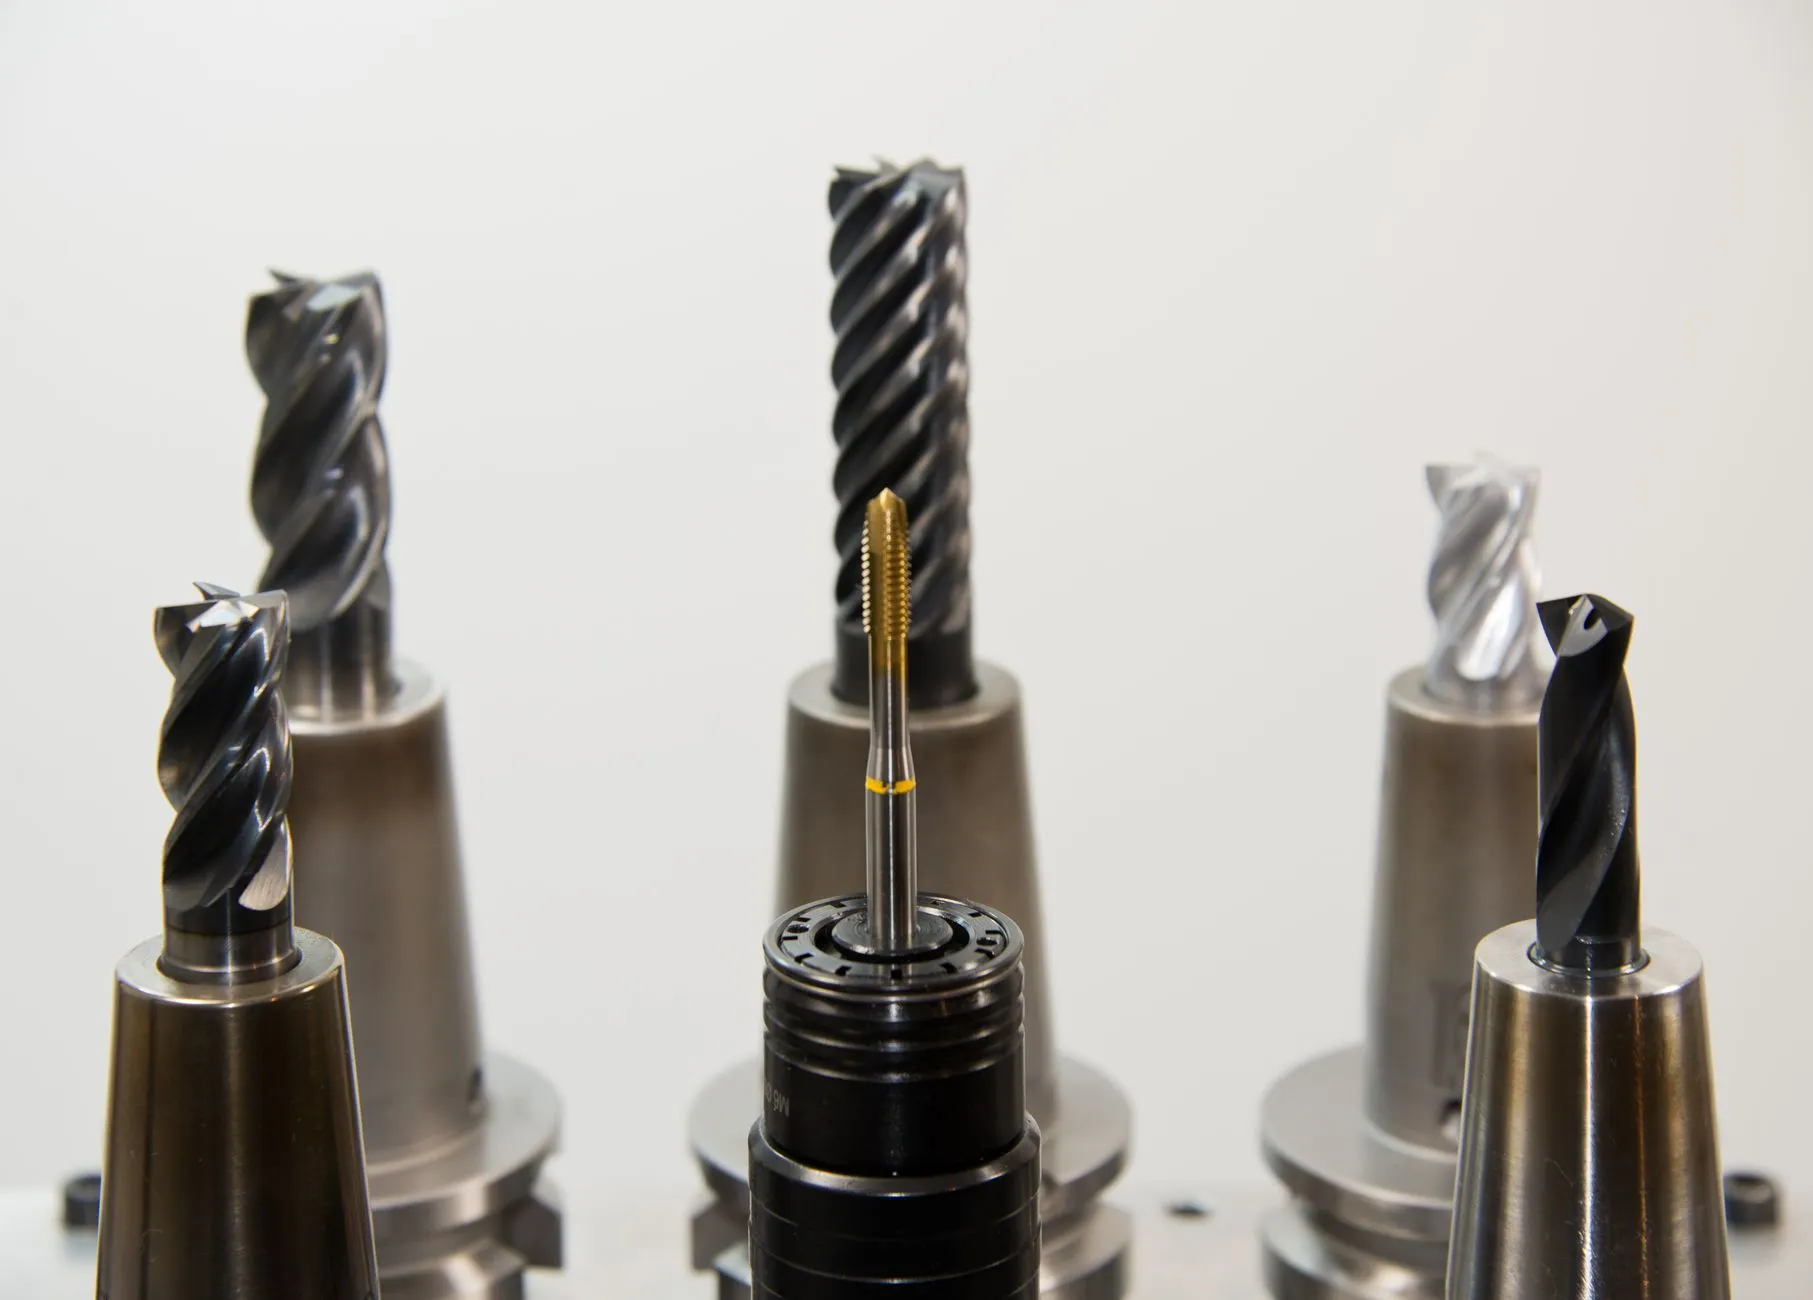
- 切削速度与进给匹配:钛合金粗加工线速度控制在40-60m/min,进给量0.1-0.15mm/z,避免切削温度超过600℃引发材料相变
- 冷却策略:高压内冷(压力≥7MPa)配合微量润滑,既保证排屑又减少热冲击
- 刀具路径优化:采用摆线铣削替代传统满槽切削,降低径向切削力约30%
- 在机测量补偿:对关键尺寸实施闭环反馈,将热变形引起的误差控制在±0.005mm以内
值得强调的是,航空件的精密制造不是单纯追求更小的公差数字,而是让每一批次零件的尺寸分布集中在公差带中心,从而降低装配时的选配成本。
表面完整性:容易被忽视的品質维度
很多加工问题不体现在尺寸上,而是藏在表面层。磨削烧伤、电火花加工再铸层、喷丸覆盖率不足——这些缺陷用常规三坐标测量根本发现不了。承方金属科技在航空件交付前,会执行表面粗糙度Ra≤0.4μm、表面残余压应力≥-600MPa的双重验收标准。对于起落架活塞杆这类承受交变载荷的零件,还会增加荧光渗透检测和X射线衍射应力测定。
常见问题与应对参考
问:钛合金薄壁件加工后变形超差怎么办?
优先排查毛坯残余应力分布。建议在粗加工后增加一次真空去应力退火(550℃×2h),并在精加工时采用对称去除策略,让应力释放趋于平衡。
问:如何判断刀具是否该换?
不要只看后刀面磨损VB值。航空件加工中,当切削力上升15%或表面粗糙度恶化0.1μm时,即使VB未到0.2mm也应换刀——这是避免表面拉伤的有效预警线。
苏州制造在航空航天领域的价值,不在于规模,而在于把每一道工序的变异系数压到最低。从材料入库的超声波探伤,到成品出货的尺寸报告,承方金属科技用可追溯的数据链替代经验判断。当一架飞机在万米高空巡航时,那些看不见的金属零件,正在以微米级的精度默默承受着极端工况的考验。