金属科技在航空航天领域的应用趋势与精密制造新要求
航空器每减重1公斤,全生命周期可节省约3000升燃油——这个数字背后,是材料科学与制造工艺的极限博弈。当钛合金、铝锂合金、镍基高温合金被推向更苛刻的服役环境,金属科技正在从"支撑"角色转向"定义"角色。承方金属科技(苏州)有限公司在服务长三角航空航天供应链的过程中,观察到三个明确的趋势交汇点。
从"能做"到"做准":精密制造的精度跃迁
传统航空结构件的公差要求通常在±0.05mm量级,而新一代发动机燃油喷嘴、惯性导航框架等零件,已将关键尺寸公差压缩到±0.005mm以内。这不是简单的设备升级问题——热变形、刀具磨损补偿、装夹应力释放,每一个变量都需要在工艺链中被系统性管控。
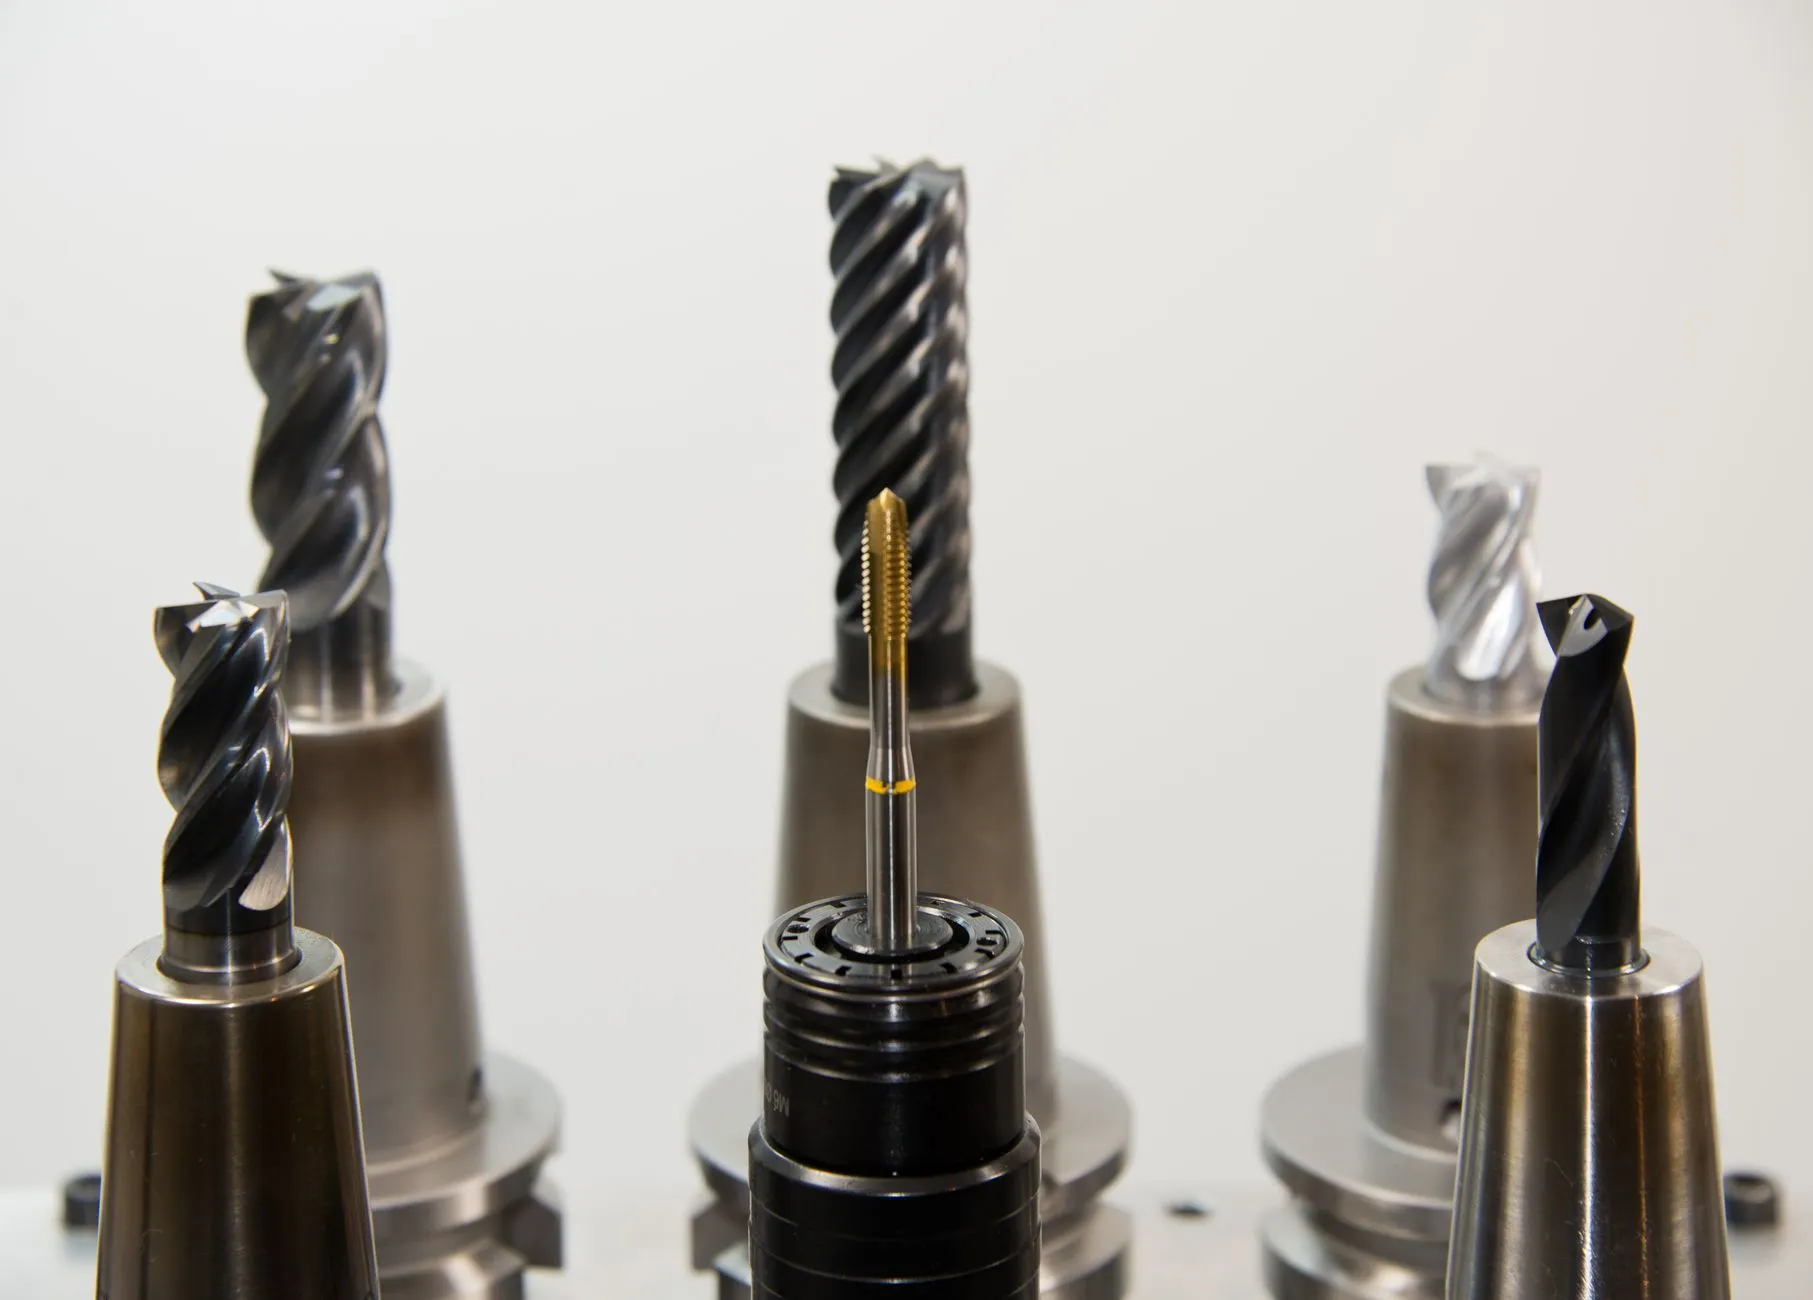
以钛合金TC4薄壁件为例,壁厚从1.2mm减到0.8mm,切削力下降约30%,但刚性同步恶化,颤振风险反而上升。这时候金属加工策略必须从"强力切削"转向"高速轻切+多点柔性支撑",主轴转速往往要拉到12000rpm以上,同时配合在线测头做闭环补偿。
材料-工艺-检测的三角耦合
航空航天领域对精密制造的要求,本质上是三条线的同步收敛:
- 材料端:铝锂合金(如2099-T83)比传统7075减重8%-10%,但各向异性明显,锻造流线方向直接决定疲劳寿命
- 工艺端:增材制造(SLM)成形的复杂冷却流道,表面粗糙度Ra需从12μm降到6μm以下才能满足流体要求,后续需要磨粒流加工或电化学抛光
- 检测端:工业CT在铸件内部缺陷检测中已逐步替代X射线,能实现孔隙率≤0.5%的定量判定
这三者不是串联关系,而是互相约束。选材时就要预判可加工性,设计工装时就要考虑检测可达性。苏州制造企业在承接这类订单时,往往需要从DFM阶段就介入,而不是等图纸冻结后再报价。
常见问题:精度达标但一致性不够
实际生产中,很多企业能做出首件合格品,但批量一致性差。典型原因有两个:一是刀具寿命管理粗放,钛合金加工中刀具后刀面磨损VB超过0.15mm后,表面粗糙度会急剧恶化;二是车间温湿度波动,铝合金件在温差5℃的环境下,300mm长度上的热胀冷缩量可达0.018mm,直接吃掉公差带。
解决路径并不复杂,但需要执行力:建立刀具寿命数据库,按切削米数而非件数换刀;对精密加工区域做恒温控制(20±1℃);关键工序之间设置足够的自然时效时间。
承方金属科技在苏州的加工基地,正是围绕这些细节构建工艺标准。航空航天不是靠一台五轴机床就能吃下的市场,它考验的是从材料入库到成品出库的全链条稳定性。