金属科技在航空航天领域的应用趋势与精密加工工艺解析
航空航天工业对材料的苛求,始终是推动金属科技向前演进的底层动力。当飞机发动机涡轮前温度逼近1700℃,当卫星结构件需要在±150℃温差中保持微米级稳定性,传统金属加工手段已难以满足需求。承方金属科技(苏州)有限公司在长期服务航空供应链的过程中,深刻体会到精密制造与材料科学的融合正在重塑这个领域。
一、高温合金与轻量化的工艺平衡
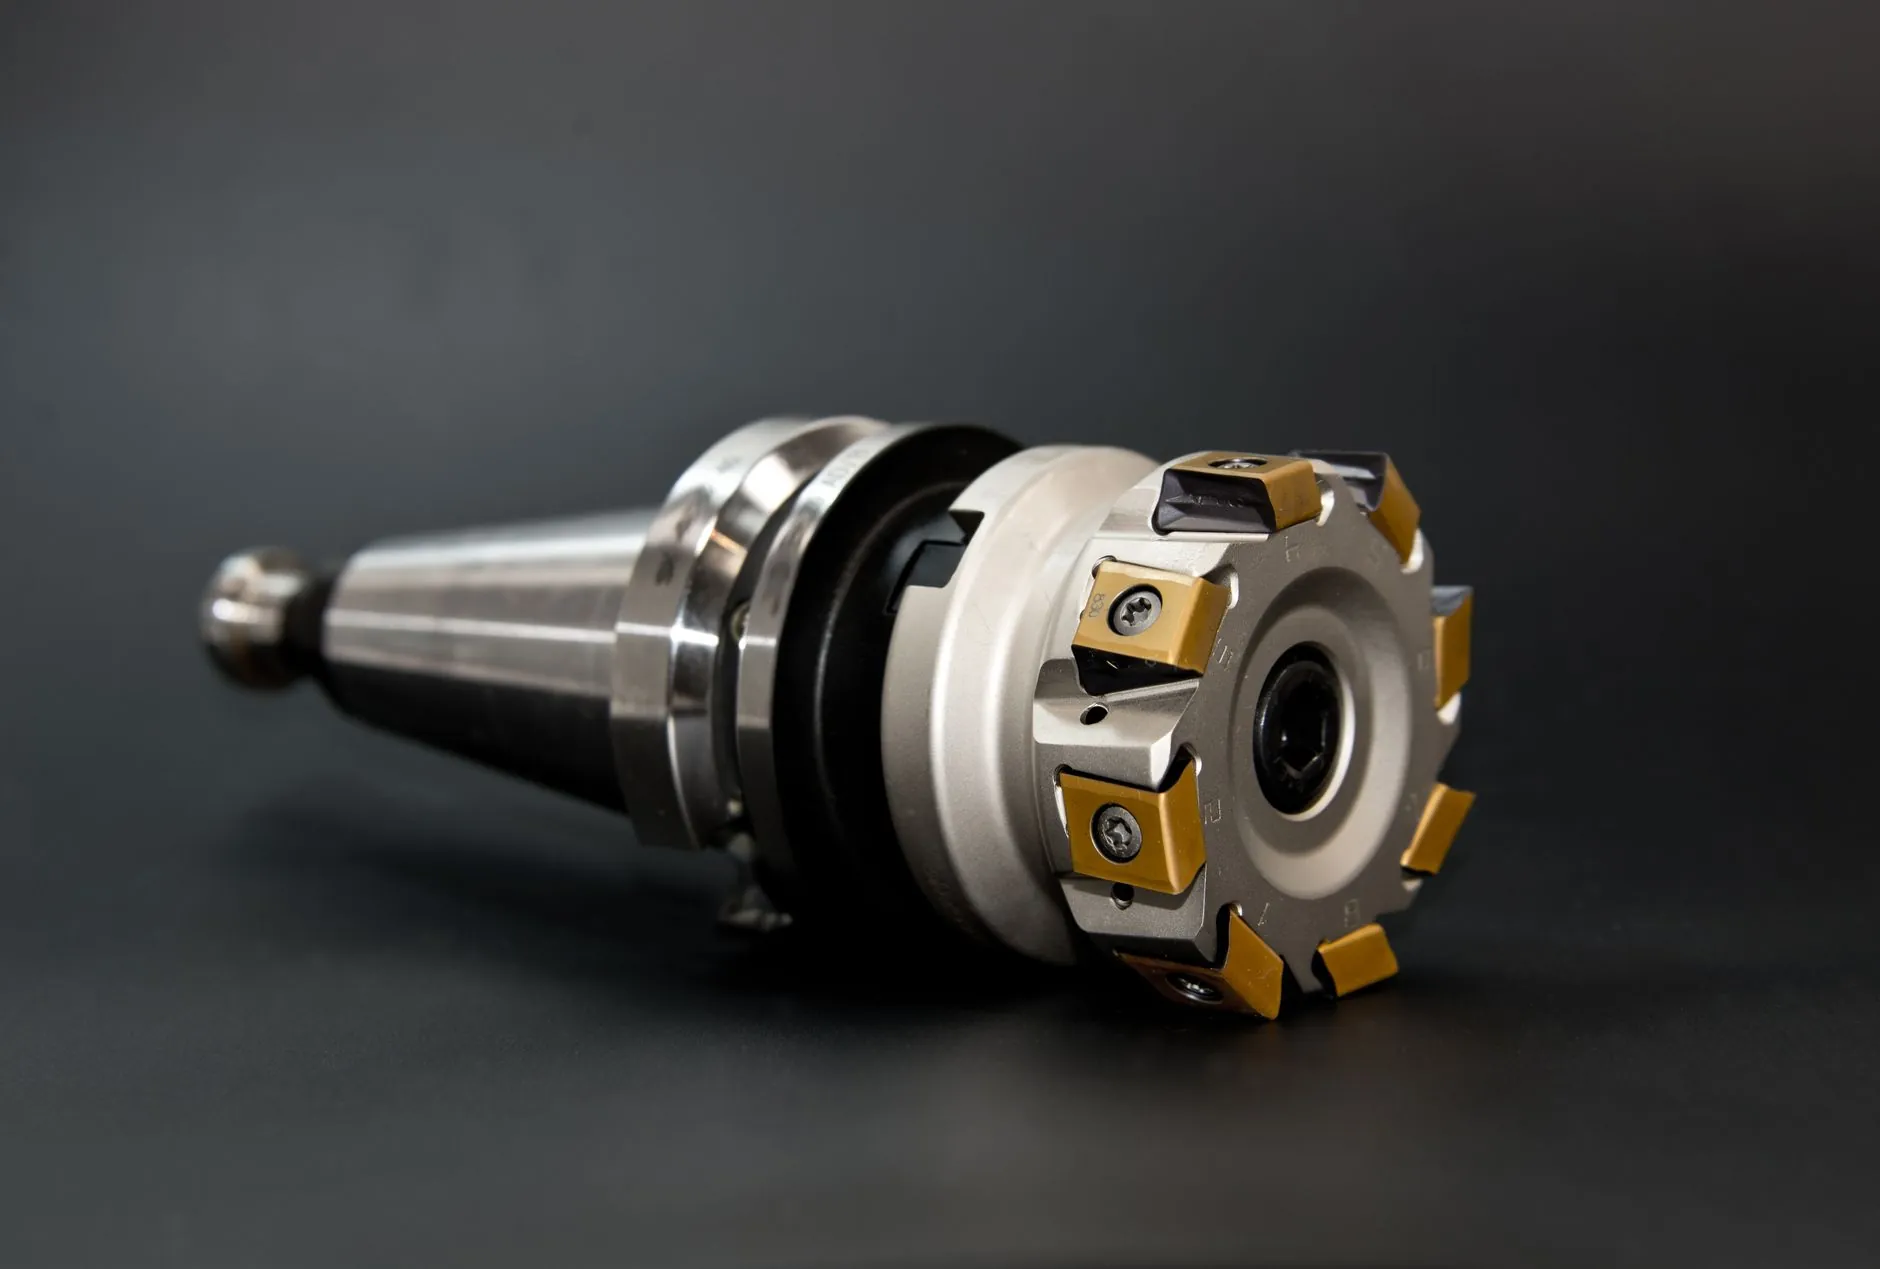
航空发动机热端部件大量采用镍基高温合金,如Inconel 718、GH4169等。这类材料在650℃以上仍能保持屈服强度,但切削加工性极差——导热系数仅为45钢的1/3,切削区温度可瞬间突破1000℃,刀具月牙洼磨损速度是普通钢材的8-10倍。解决路径并非单纯更换刀具,而是从切削参数、冷却策略、装夹刚性三个维度系统优化。
以某型发动机机匣加工为例,采用高压冷却(70bar以上)配合PVD涂层硬质合金刀具,线速度控制在45-55m/min,进给量0.08-0.12mm/r,刀具寿命可从原来的12分钟提升至38分钟。这种工艺细节的积累,正是精密制造在航空领域落地的关键。
二、精密加工中的变形控制方法
航空结构件普遍具有薄壁、深腔、复杂曲面特征,材料去除率往往超过80%,加工变形是最大痛点。承方金属科技在实际项目中总结出一套可执行的控变形流程:
- 粗加工阶段:采用对称去料策略,保留均匀余量,避免应力集中释放
- 半精加工前:安排去应力退火(针对铝合金可采用190℃×4h),消除毛坯残余应力
- 精加工阶段:使用变螺旋角立铣刀,轴向切深不超过刀具直径的5%,配合自适应进给控制
- 在线检测补偿:通过机床测头实时反馈,修正刀具磨损带来的尺寸漂移
这套方法在加工某型飞机襟翼滑轨时,将直线度误差从0.15mm控制在0.04mm以内,满足了装配互换性要求。
三、数据对比:工艺升级带来的实际收益
以钛合金TC4(Ti-6Al-4V)结构件加工为例,传统加工与优化工艺的对比数据如下:
- 切削速度:传统40m/min → 优化后65m/min
- 单件加工时间:传统4.2h → 优化后2.6h
- 表面粗糙度Ra:传统3.2μm → 优化后1.6μm
- 刀具单件成本:传统280元 → 优化后165元
这组数据来自承方金属科技近两年的实际生产统计。效率提升的背后,是金属加工从经验驱动向数据驱动的转变。苏州制造在精密金属零部件领域的配套能力,正因这类工艺数据库的积累而逐步增强。
从材料端看,铝锂合金、金属基复合材料、增材制造专用粉末的成熟,正在给设计端释放更多自由度。但无论材料如何迭代,最终都要落到可重复、可验证的加工工艺上。承方金属科技(苏州)有限公司持续在刀具路径优化、热变形补偿、表面完整性控制等方向投入,目标只有一个:让每一件航空金属零件,在极端工况下依然可靠。