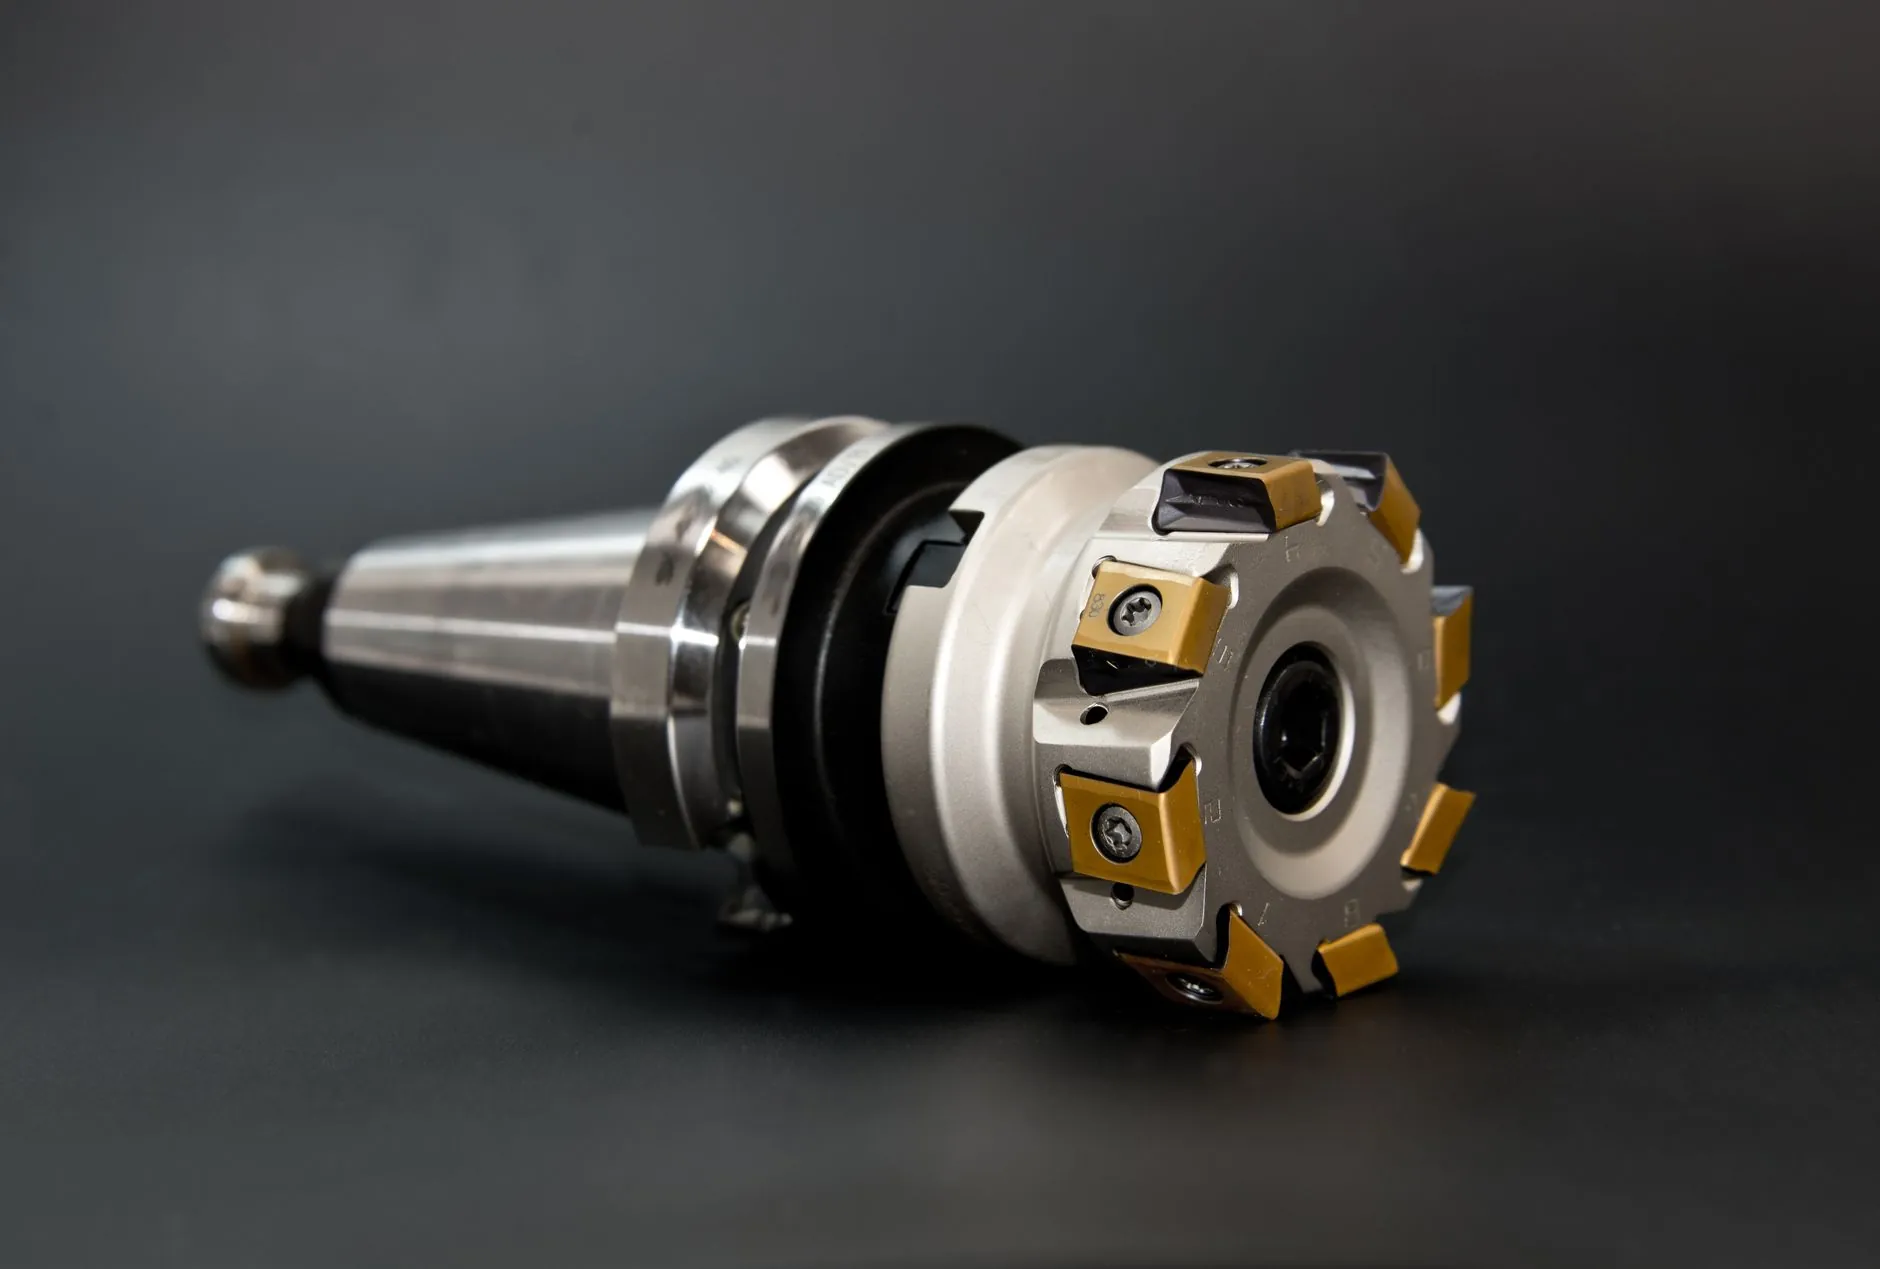
金属科技视角:苏州精密加工企业如何控制金属零部件的公差与表面质量
在苏州工业园区一家医疗器械企业的来料检验区,一批刚到的钛合金骨钉被抽检发现配合面粗糙度Ra值波动超过0.4μm,整批退货。采购经理无奈地说:"图纸标的是Ra0.8,实际拿到1.2,装配时跟锁定板就是拧不紧。"这不是个案。在长三角精密制造圈里,公差与表面质量的一致性,几乎决定了零部件能不能进入高端供应链。
为什么"做得到"和"做得稳"是两回事
苏州及周边聚集了大量3C电子、汽车零部件、半导体设备厂商,对金属加工精度的要求逐年收紧。以新能源汽车电控壳体为例,平面度普遍要求0.05mm以内,密封槽表面粗糙度需稳定在Ra1.6以下。但很多加工企业面临同一个困境:单件打样合格,批量生产就漂移。根源往往不在机床本身,而在工艺系统刚性、刀具磨损补偿、切削热管理这些"软"环节。
从金属科技的角度看,公差是设计意图与制造能力之间的契约,而表面质量是这份契约的"微观签名"。两者相互耦合——进给量稍大,粗糙度恶化,尺寸也可能因让刀而超差。
控制公差与表面质量的三条技术主线
承方金属科技在服务苏州本地精密制造客户的过程中,总结出一套可复用的控制逻辑:
- 热变形前置管理:粗精加工之间安排自然时效或低温去应力,避免残余应力在精加工后释放导致尺寸漂移。铝合金件尤其明显,粗加工后放置4小时再精铣,平面度可改善30%以上。
- 刀具寿命数字化:不是等崩刃才换刀,而是按切削米数或主轴负载曲线设定换刀阈值。例如不锈钢精铰工序,每把刀加工120件后强制更换,表面粗糙度极差从Ra0.6收窄到Ra0.2。
- 在线检测闭环:在机测量探头配合SPC统计,实时反馈补偿。苏州某半导体阀体客户引入在机检测后,Cpk从0.9提升到1.5,报废率下降近一半。
这些方法并不依赖顶级五轴设备,更多是对工艺纪律的坚持。
苏州制造场景下的实践细节
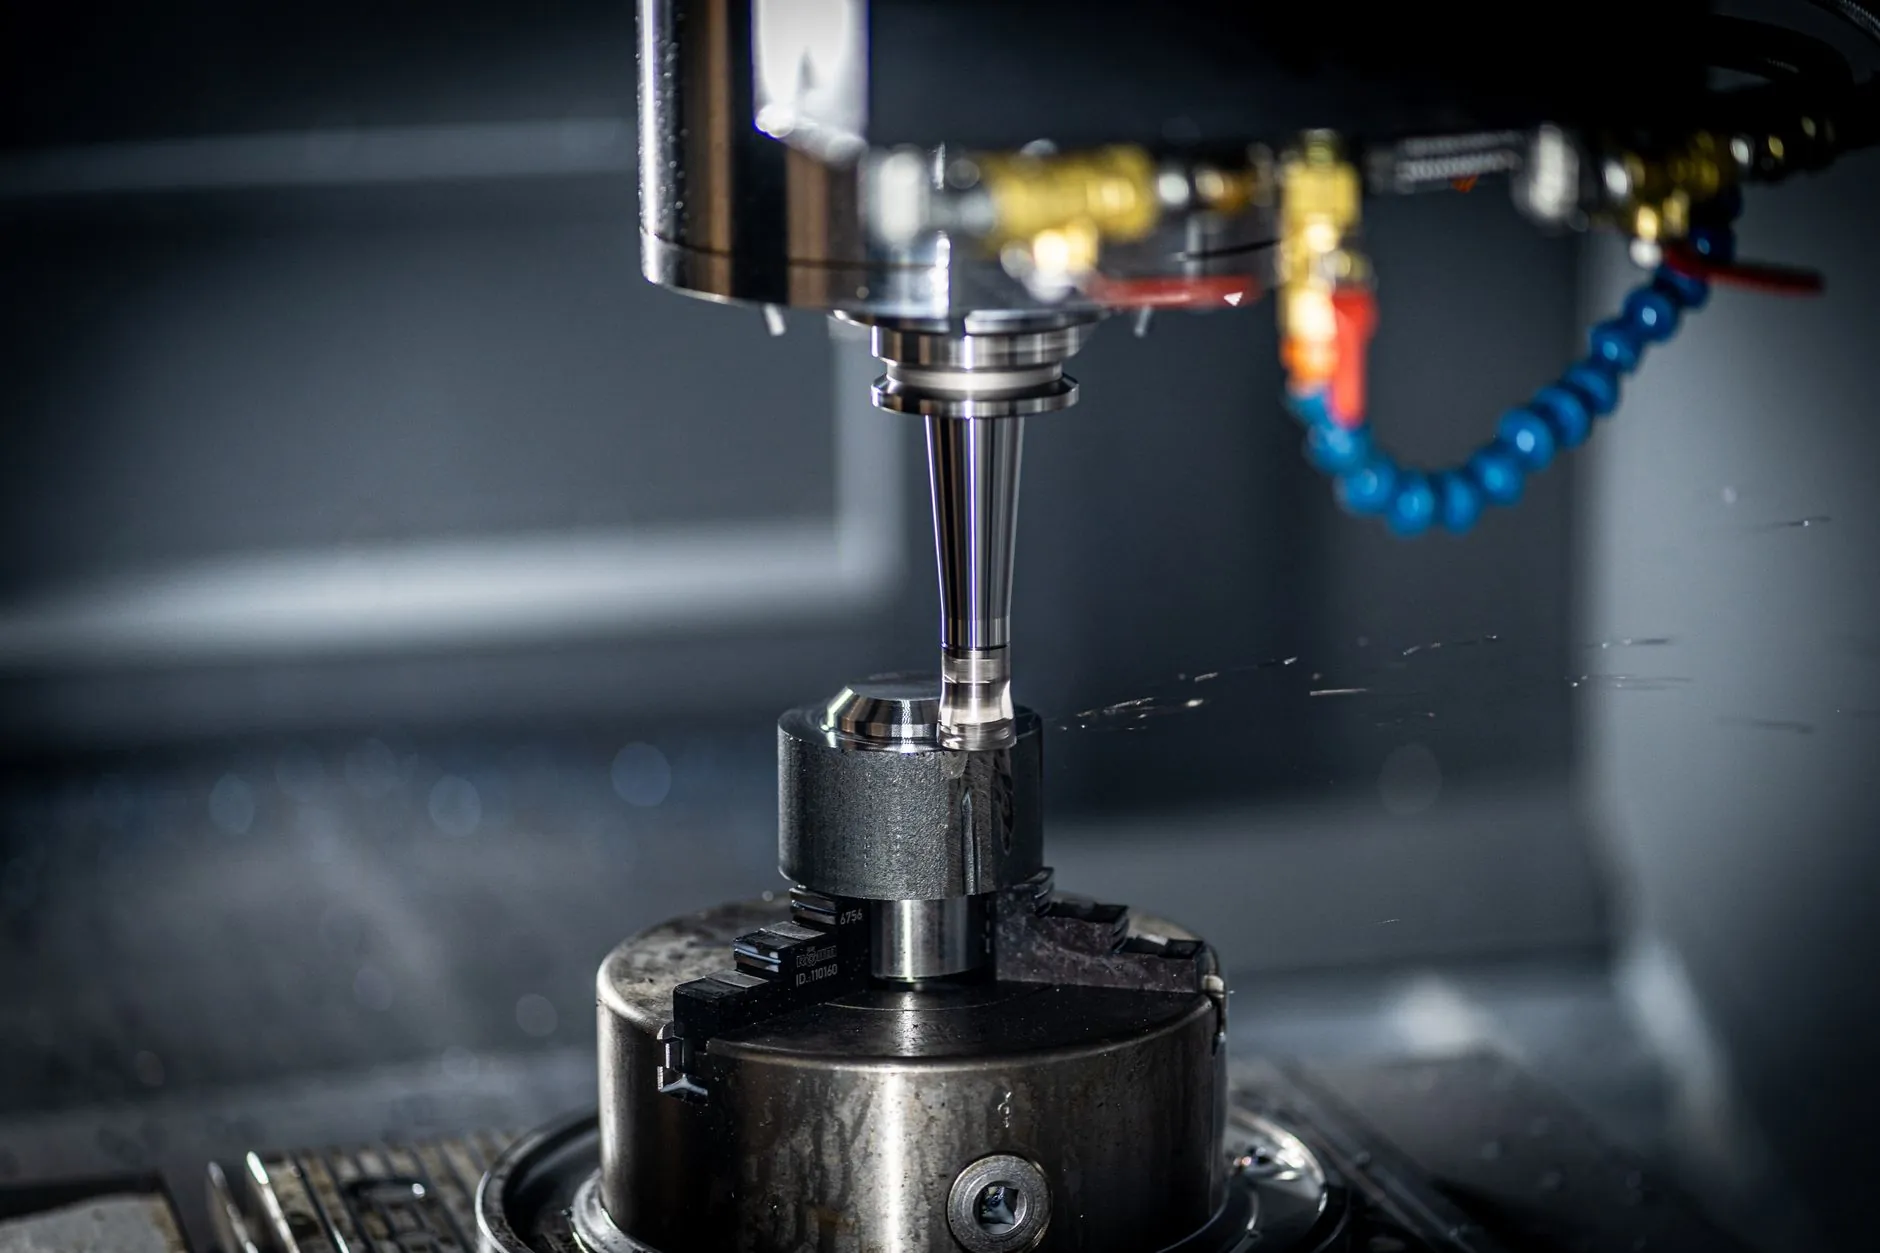
苏州的精密加工订单有个特点:多品种、小批量、交期紧。这意味着不能靠单一参数包打天下。比如加工一批316L不锈钢连接件,图纸要求外圆公差±0.01mm、Ra0.4。实际操作中,我们会在精车阶段将切削速度控制在120m/min,进给量0.05mm/r,同时使用高压内冷抑制积屑瘤——积屑瘤一旦形成,表面会撕裂出鳞刺,粗糙度直接翻倍。
另一个容易被忽视的点是清洗与防护。加工后的残屑和切削液残留会腐蚀已加工面,尤其是铝合金和镁合金。苏州梅雨季湿度高,工序间防锈不到位,第二天表面就可能出现白斑,客户装配前还得抛光返工。
对于有密封要求的零部件,我们建议在图纸阶段就标注表面纹理方向,而不是只给一个Ra值。因为同样的Ra0.8,铣削纹路与密封圈轴线垂直还是平行,泄漏率可能差一个数量级。
从合格到可靠:精密制造的下一个台阶
随着苏州制造向半导体设备、氢能装备、高端医疗延伸,对金属零部件的公差与表面质量要求只会更苛刻。公差带进入亚微米级、表面粗糙度要求Ra0.1以下的场景越来越多。这要求金属加工企业不再只是"按图加工",而是具备工艺设计能力——能预判热、力、振动对最终精度的影响,并把它写进作业标准里。
承方金属科技(苏州)有限公司在精密制造领域持续积累这类工程经验,从材料特性、刀具路径到检测策略,帮助客户把图纸上的公差与粗糙度符号,变成每一件都稳定的实物质量。毕竟,高端供应链认的不是样品,而是批量一致性。