苏州精密金属加工行业动态:航空航天零部件制造工艺升级趋势分析
2024年以来,国内航空航天产业链的国产化替代进程明显提速,主机厂对结构件、发动机零件的交付精度和一致性要求持续收紧。苏州作为长三角精密制造的重要集聚区,本地配套企业面临的不再是"能不能做"的问题,而是"精度能否稳定在μ级、批次一致性能否控住"的深层挑战。承方金属科技(苏州)有限公司在近期承接的多批次航空结构件项目中,也切实感受到这一变化带来的工艺压力。
工艺瓶颈集中在哪些环节
从实际生产数据看,航空航天零部件制造的难点主要集中在三个维度:
- 薄壁结构变形控制:钛合金薄壁件在铣削过程中切削热与残余应力叠加,壁厚0.5mm以下的腹板极易产生让刀变形,传统三轴加工难以兼顾效率与精度。
- 表面完整性要求提升:疲劳寿命评估体系对表面粗糙度Ra和残余应力分布提出更严苛的指标,单纯追求尺寸公差已不够。
- 批次一致性波动:刀具磨损、装夹重复定位误差等因素在小批量多品种模式下被放大,Cpk值波动明显。
这些问题本质上指向同一个方向——精密制造不能只靠单台设备的高精度,而需要工艺系统级的协同优化。
五轴联动与自适应加工的协同升级
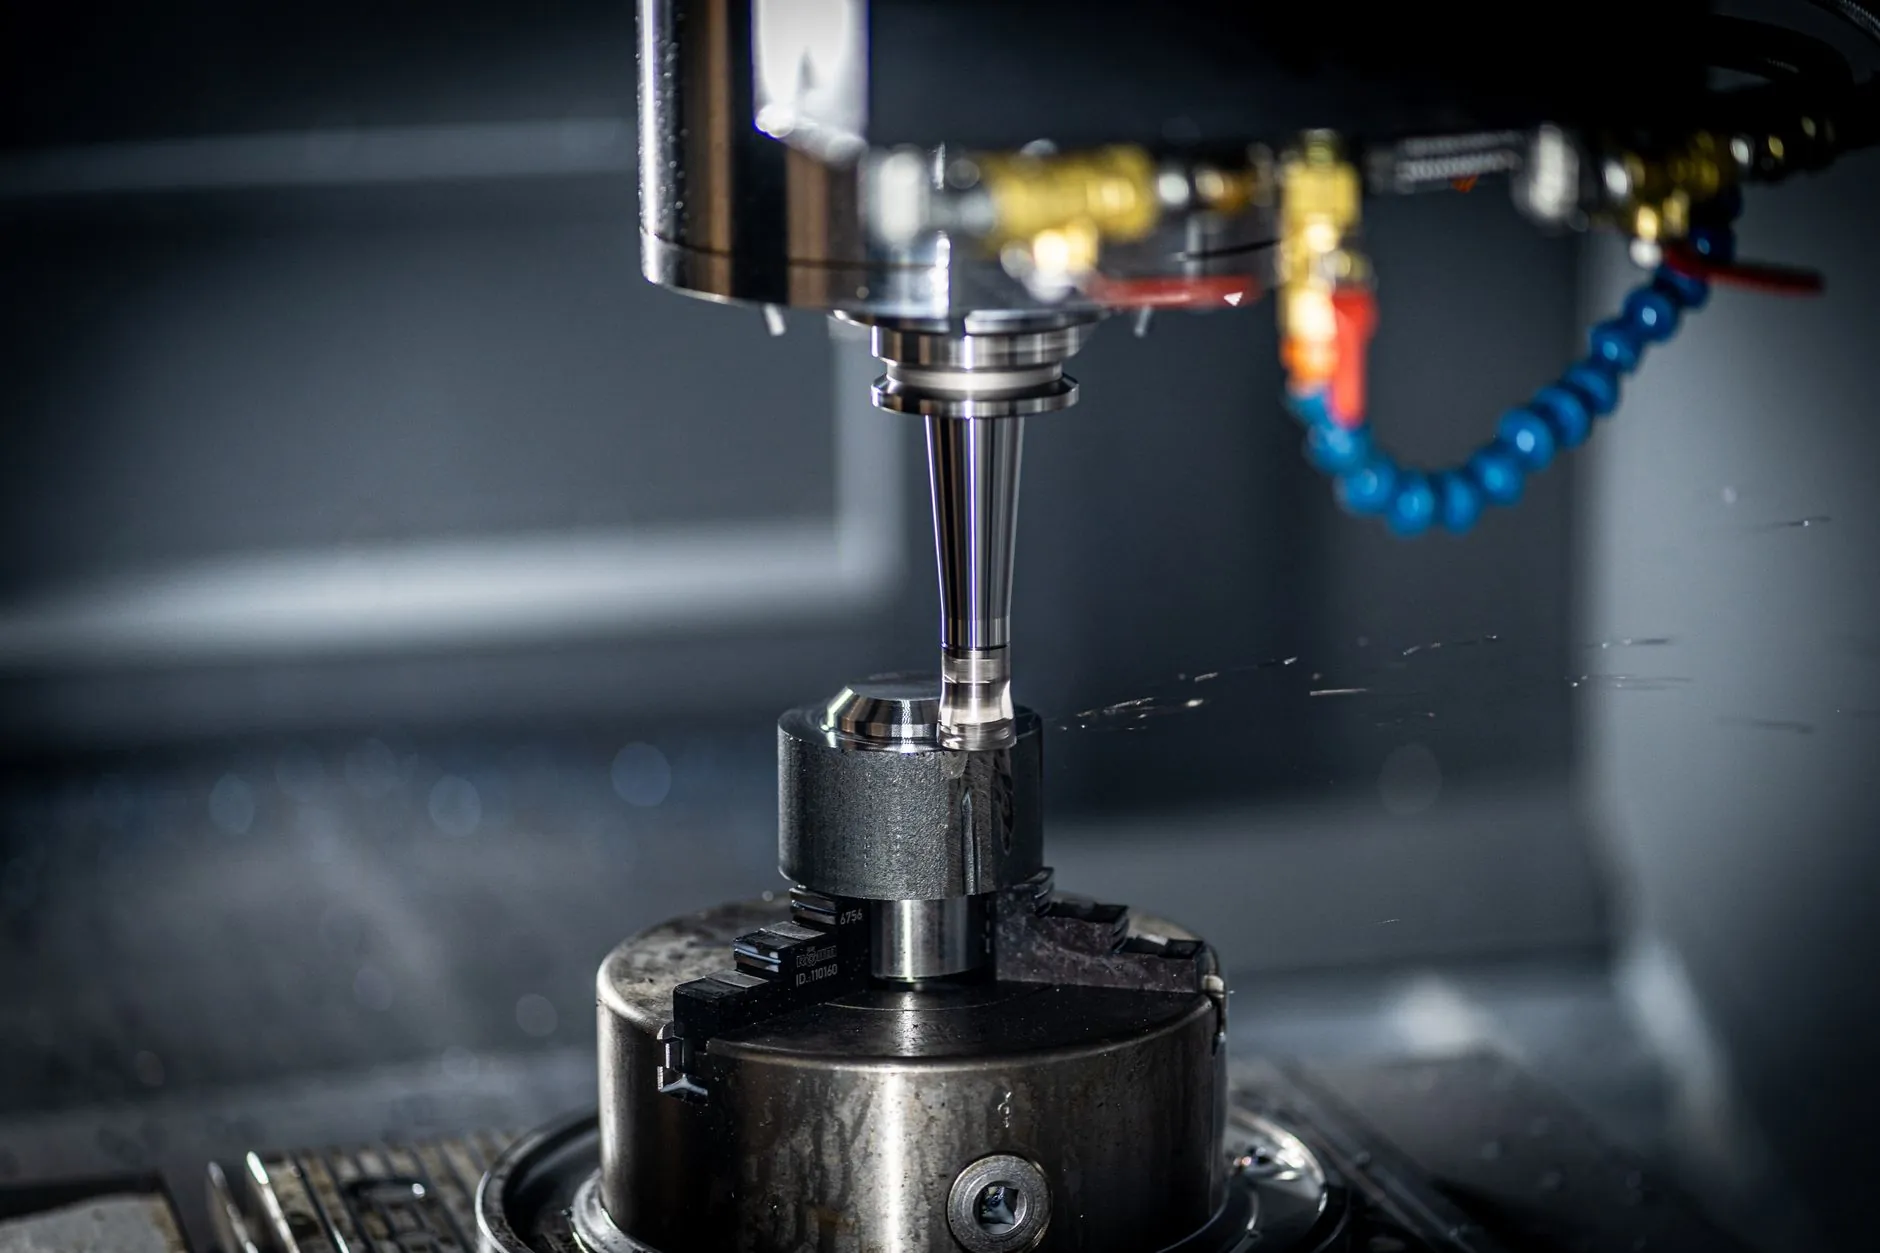
当前行业内的主流升级路径,是将五轴联动加工中心与在线监测、自适应控制系统深度耦合。以钛合金整体叶盘加工为例,采用摆线铣削策略配合主轴负载自适应进给调节,可将切削力波动控制在设定阈值的±8%以内,有效抑制颤振和让刀。同时,在机测量探头的普及使得工序间尺寸闭环补偿成为现实——每完成一个工步即采集关键尺寸数据,反馈至CNC系统进行刀补修正,批次Cpk可从1.0左右提升至1.33以上。
值得注意的是,金属科技的进步不仅体现在切削端。热处理环节的真空高压气淬工艺替代传统油淬,在控制畸变方面效果显著;表面强化方面,激光冲击强化(LSP)在叶片榫头部位的应用逐步推开,引入深层残余压应力,疲劳寿命提升幅度可达30%以上。这些跨工序的工艺组合,才是精度与性能同步达标的底层逻辑。
对苏州本地配套企业的实践建议
结合承方金属科技在金属加工一线的经验,给同行几点可落地的参考:
- 建立刀具全生命周期数据库:按材料-工序-刀具组合记录磨损曲线,用数据驱动换刀策略,而非固定周期换刀。
- 装夹方案前置仿真:利用有限元分析预判夹紧力引起的变形量,在工艺设计阶段就完成补偿量分配。
- 小批量订单走"首件全检+过程抽检+末件确认"闭环,把一致性风险控制在工序内而非终检端。
苏州制造的优势在于产业链密度高、响应速度快,本地企业在承接航空零部件订单时,应充分利用这一区位条件,与材料供应商、热处理配套厂形成工艺协同,缩短试制到量产的爬坡周期。
航空航天零部件制造的工艺升级,说到底是一场从"设备精度"向"系统精度"的迁移。五轴联动、自适应控制、在线检测、特种工艺的组合应用正在重塑精密制造的能力边界。承方金属科技(苏州)有限公司持续在工艺数据积累和跨工序协同上投入,也是希望在长三角航空配套链中,把每一个微米级的细节做扎实。