苏州精密金属零部件加工:从材料选型到成品交付的工艺控制要点
在长三角制造业版图中,苏州制造一直以精度和交付能力著称。精密金属零部件看似结构简单,但从材料选型到成品交付,每一道工序的工艺窗口都很窄。承方金属科技(苏州)有限公司在长期服务自动化装备、半导体设备和医疗器械客户的过程中,积累了一套可复用的工艺控制逻辑,本文围绕几个关键节点展开。
材料选型:从服役条件反推牌号与状态
材料选型不是简单地"选贵的",而是从服役条件反推。以铝合金为例,6061-T6抗拉强度约310MPa,适合结构件;7075-T6可达570MPa,但耐蚀性下降,需表面处理配合。不锈钢方面,304的加工硬化倾向明显,大批量车削时刀具磨损快,303因含硫易切削,但焊接性差——选型时要把加工方式一并纳入考量。
一个常见的误区是只看牌号不看状态。同一牌号的退火态与冷作硬化态,切削性能和尺寸稳定性差异显著。对于薄壁件,金属加工中残余应力的释放往往比材料强度更关键,选型阶段就应评估是否需要去应力退火。
工艺链控制:装夹、切削参数与热处理衔接
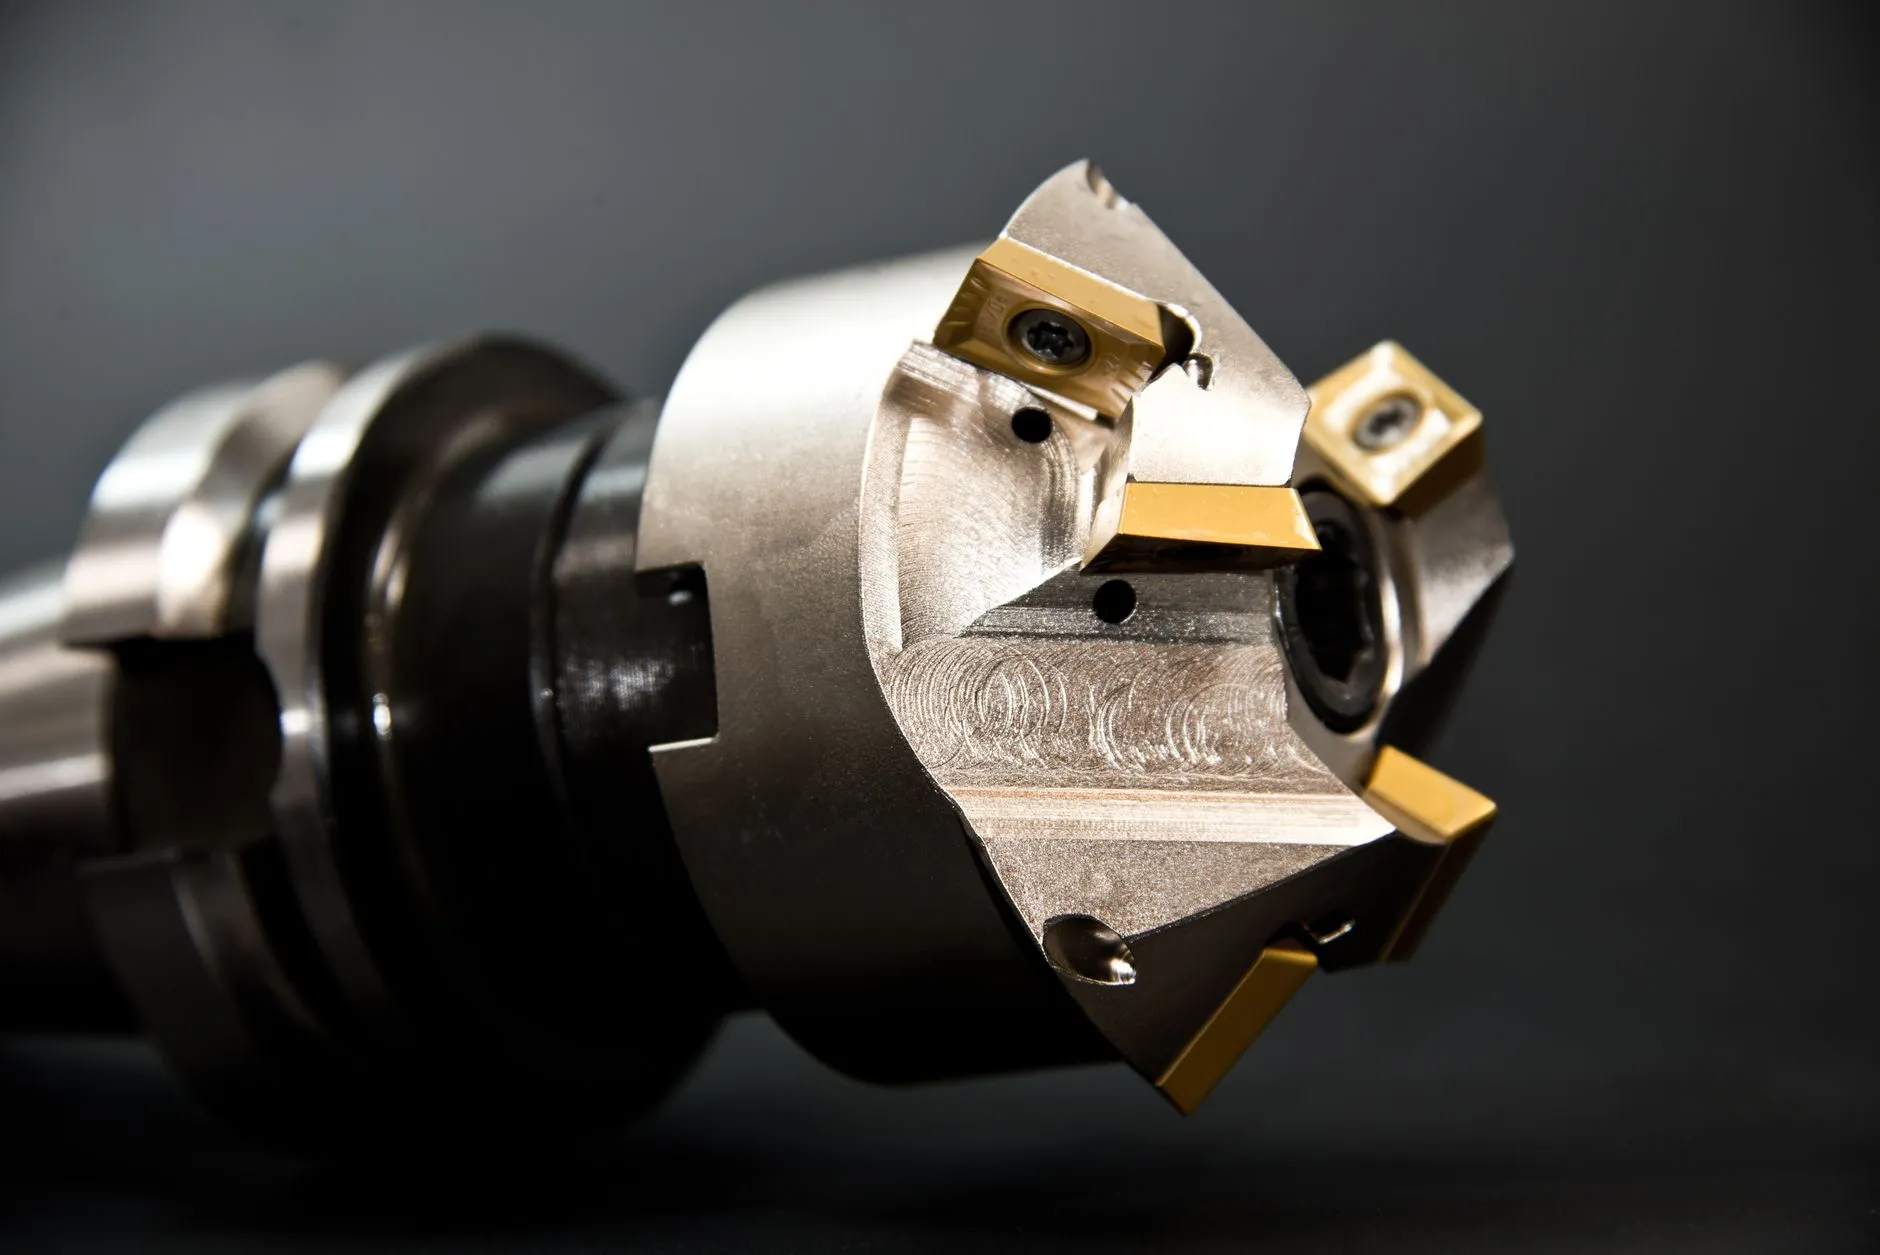
精密制造的公差达成,很大程度上取决于装夹方案。薄壁件采用多点柔性支撑替代虎钳夹紧,可把变形量控制在0.02mm以内。切削参数的设定要结合刀具涂层与冷却方式:硬质合金涂层刀具在加工不锈钢时,线速度建议控制在120~150m/min,进给量过大会加剧加工硬化层深度。
- 粗精加工分开:粗加工留0.3~0.5mm余量,释放应力后再精加工
- 热处理时序:淬火件应在半精加工后安排时效处理,避免最终尺寸漂移
- 在线检测:关键尺寸采用三坐标抽检,首件与末件必检
去毛刺与清洗同样不能忽视。交叉孔、螺纹根部的毛刺若残留,装配阶段可能划伤密封件,这类问题在精密制造中返工成本极高。
常见问题与交付前核查
实际生产中,尺寸超差多源于热变形与装夹应力叠加,而非机床精度不足。表面粗糙度不达标,则常与刀具磨损未及时更换有关——建议建立刀具寿命台账。交付前应完成尺寸报告、材质证明与表面处理记录的三项核对,确保批次可追溯。
金属科技的价值最终体现在工艺的确定性上。苏州制造的优势不在于单点设备,而在于把材料、工艺与检测串成闭环。承方金属科技(苏州)有限公司持续在产品中心分享这类实操经验,供行业同仁参考。