苏州精密金属零部件加工工艺解析:从材料选型到公差控制的关键环节
在苏州工业园区及周边集聚的精密制造产业链中,金属零部件的加工精度往往决定了整机产品的性能上限。从一块毛坯到符合图纸要求的成品,材料选型、工艺路径规划与公差控制三者环环相扣,任何一环的偏差都可能在后续装配中被放大。承方金属科技(苏州)有限公司在长期服务汽车、医疗及自动化设备客户的过程中,积累了一套可复用的工艺判断逻辑,以下从技术视角拆解关键环节。
材料选型:从服役条件反推牌号与状态
材料选型并非简单地对照图纸标注的牌号采购,而是需要结合零件的服役条件反向验证。例如同样标注6061铝合金,T6态与T651态在残余应力分布上差异明显——后者经过拉伸消除应力,更适合加工薄壁腔体类零件,能显著降低铣削后的变形风险。对于不锈钢件,304与316L在氯离子环境下的耐蚀性差距可达数倍,医疗或海洋工况下选错牌号,后期表面处理也无法弥补。
实际选型时建议关注三个维度:力学性能匹配(屈服强度与安全系数)、切削加工性(影响刀具磨损与表面质量)、后续工艺兼容性(如是否需焊接、钝化或阳极氧化)。苏州制造企业普遍具备快速打样能力,可在小批量阶段通过试切验证材料状态是否满足设计意图。
工艺路径与公差控制的核心逻辑
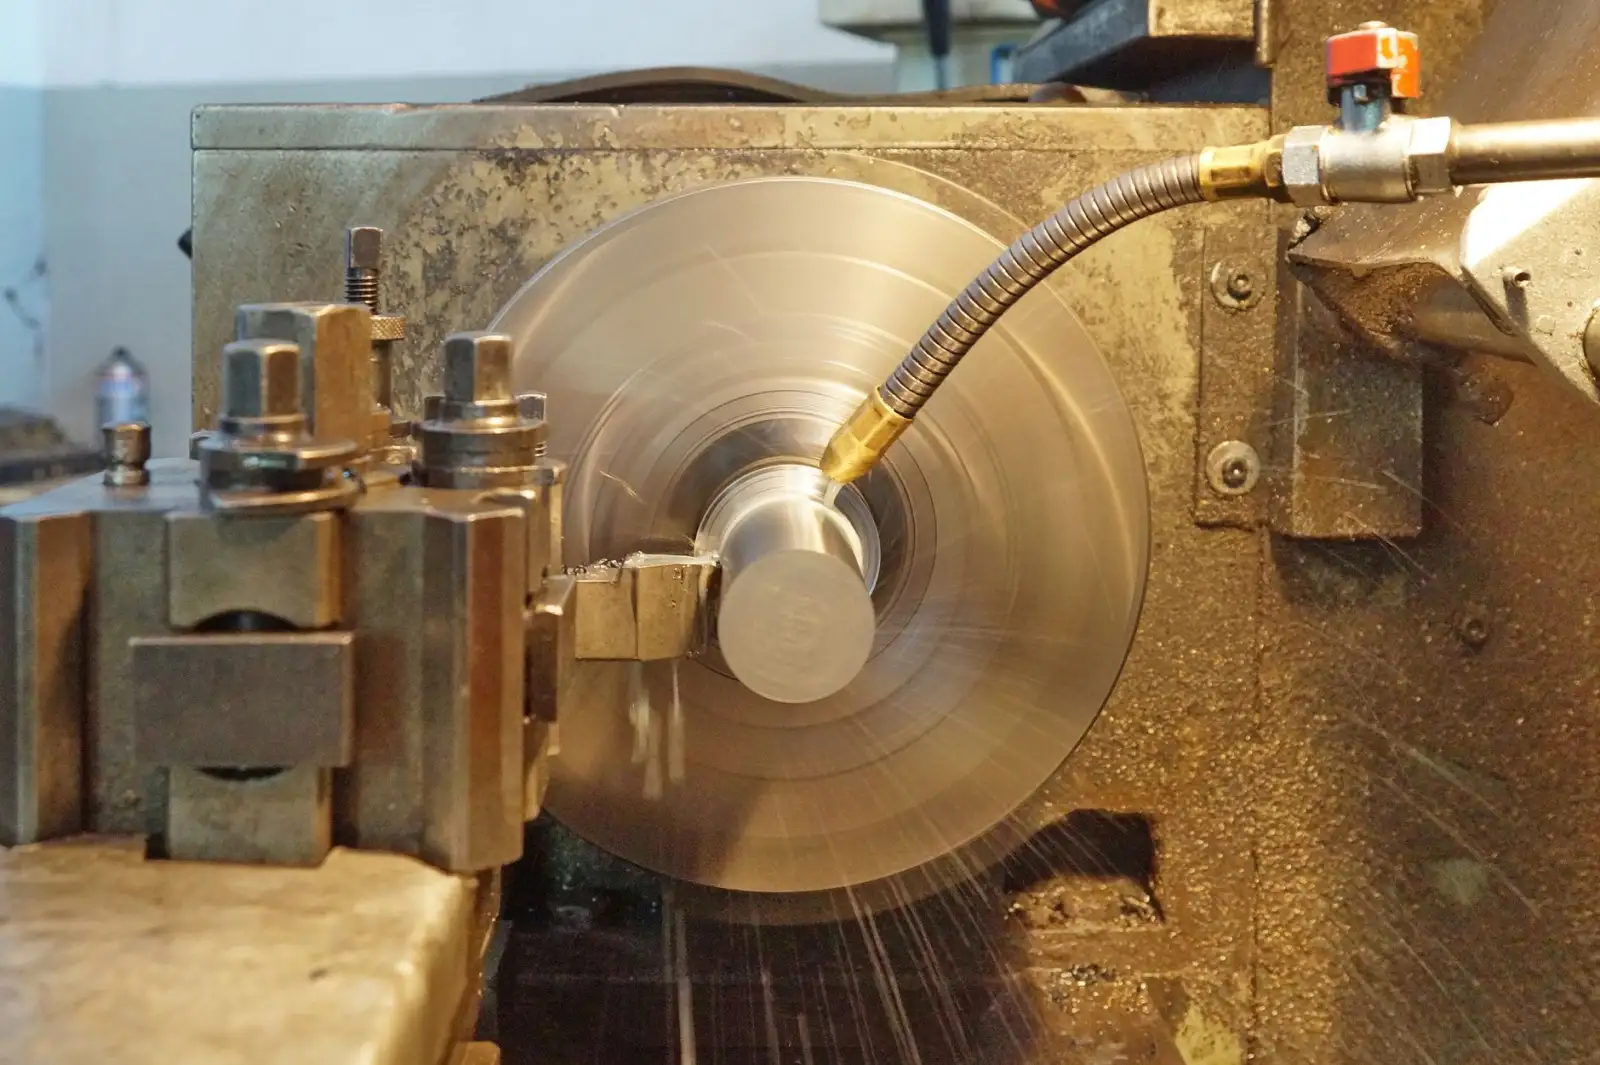
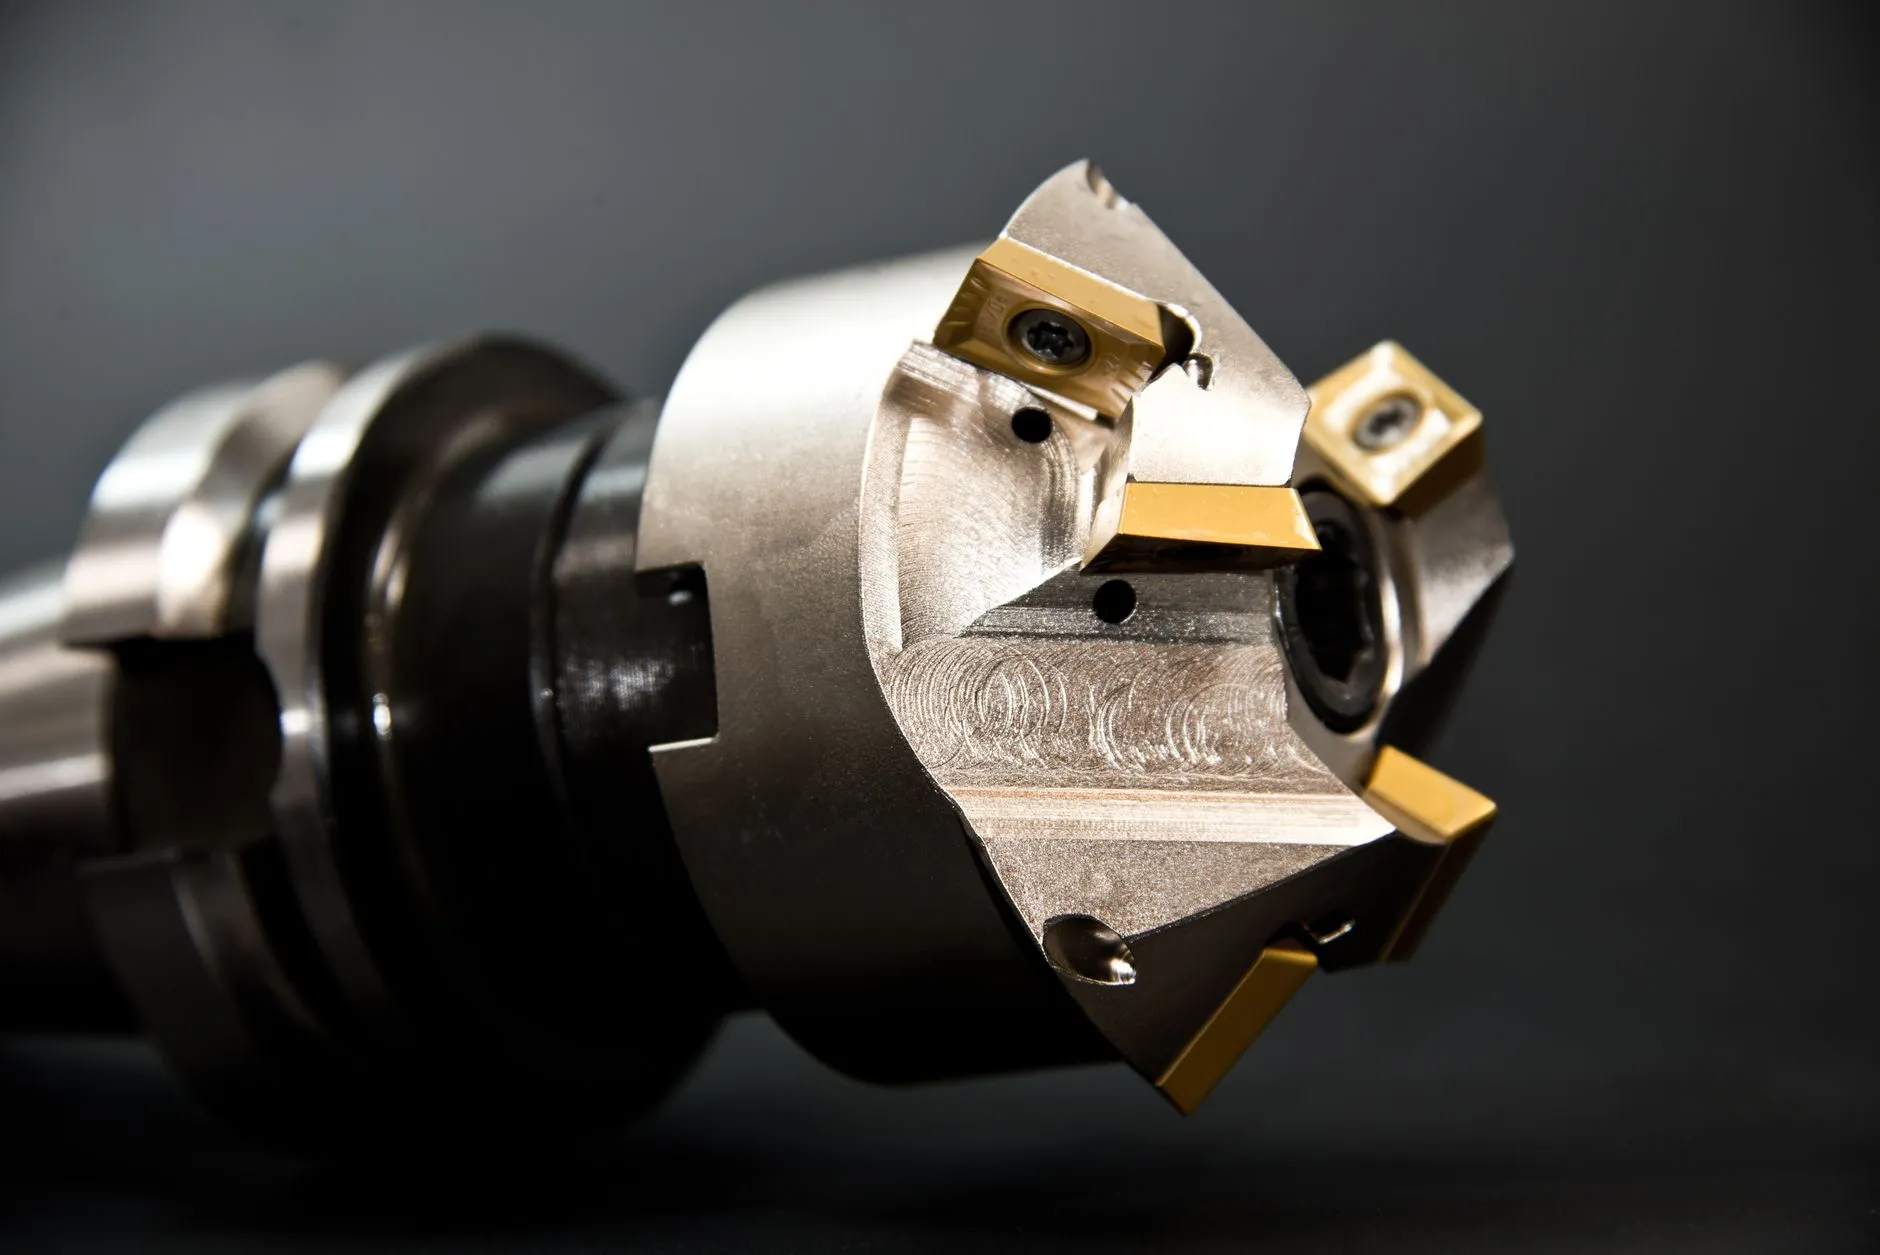
精密金属加工的公差控制,本质上是与热变形、装夹应力和刀具磨损三者的博弈。以常见的IT6级配合孔为例,铰孔前的底孔余量通常控制在0.1~0.15mm,余量过大会导致铰刀径向力增大、孔径超差,余量过小则无法修正前道工序的位置度偏差。在CNC铣削中,顺铣与逆铣的选择直接影响表面粗糙度,精加工阶段采用顺铣配合高转速小切深,可将Ra稳定在0.8μm以内。
值得强调的是,公差标注需要与工艺能力对齐。图纸上标注±0.005mm的尺寸,若落在非基准面上,检测与加工的累计误差极易超标。经验做法是:
- 关键配合尺寸优先选择同一基准面标注,减少基准转换误差;
- 对薄壁件预留去应力工序,粗加工后自然时效或低温退火再精加工;
- 批量生产前用Cpk评估工序能力,低于1.33的工序需调整参数而非依赖全检。
在苏州金属加工配套体系中,三坐标测量与在线检测已较为普及,但检测策略同样需要设计——测点分布应覆盖公差敏感区域,而非均匀撒点。
常见问题与现场判断
实际生产中,孔径忽大忽小、平面度超差、螺纹通止规不顺是高频问题。孔径波动多与主轴热伸长或铰刀磨损相关,可通过预热程序和刀具寿命管理缓解;平面度超差常源于装夹力过大,改用真空吸盘或柔性夹具往往立竿见影。这些问题在精密制造场景中并不罕见,关键在于建立可追溯的参数记录,让每一次调整都有据可依。
从材料状态的确认到工艺参数的固化,精密金属零部件的质量稳定性建立在系统化的过程控制之上。承方金属科技(苏州)有限公司持续在金属科技与精密制造的交汇点上打磨工艺细节,为长三角地区客户提供从选型建议到批量交付的完整支持。